航空航天

机载温度探头法兰加工如何控制斜孔角度与密封面?

2026-09-24 航空航天

机载温度探头安装法兰把传感器固定在设备指定位置,并为高温区域提供结构连接与密封界面。斜向探头座能够满足空间和测点方向要求,却也让孔轴角度、法兰端面和安装孔组形成复杂尺寸链。镍基合金适用于部分耐温结构,但加工难点需要在首件阶段充分验证。

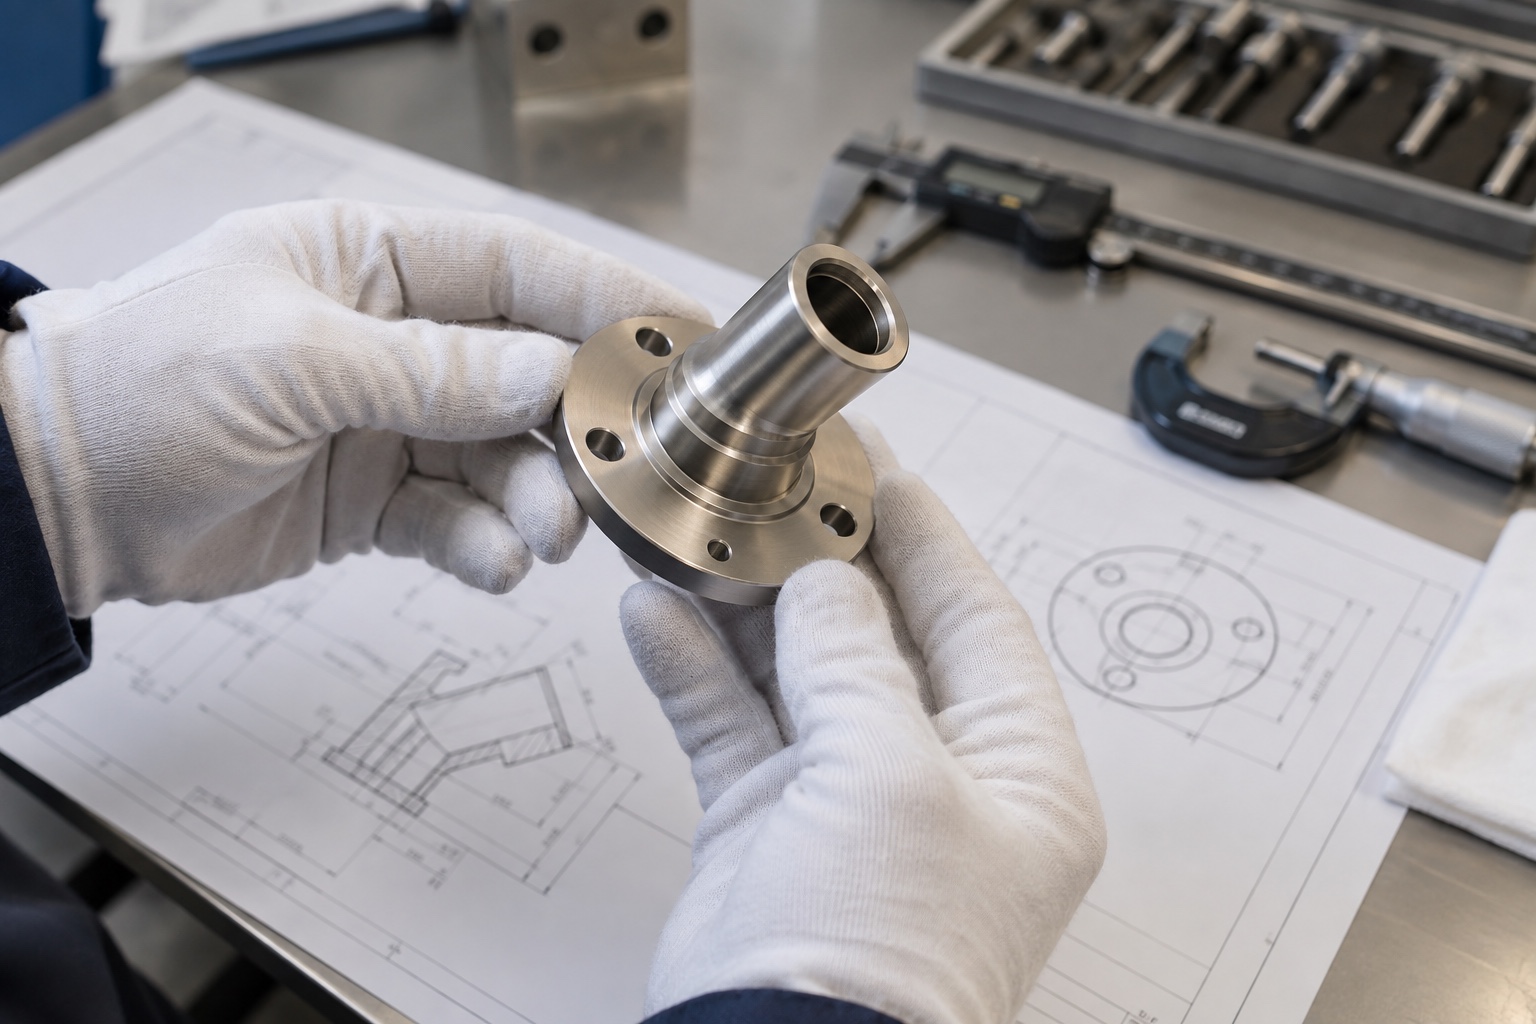
机载温度探头法兰加工如何控制斜孔角度与密封面?图纸与零件

探头测量方向决定孔轴基准

图纸评审应确认探头插入深度、轴线角度、定位肩、密封方式和连接器空间。法兰端面与两处定位特征可建立安装基准,斜向孔入口、出口和轴线围绕该基准标注。只给斜管外形角度而不定义孔轴位置,可能导致探头实际测点偏离设计位置。

螺栓孔组、锁线孔和安全间距也要结合真实紧固件。锁线孔过近边缘会降低局部强度,过深或角度不当又会增加穿线难度。设计端应提供装配方向和工具空间,避免零件完成后无法操作。

镍基合金切削与多轴装夹

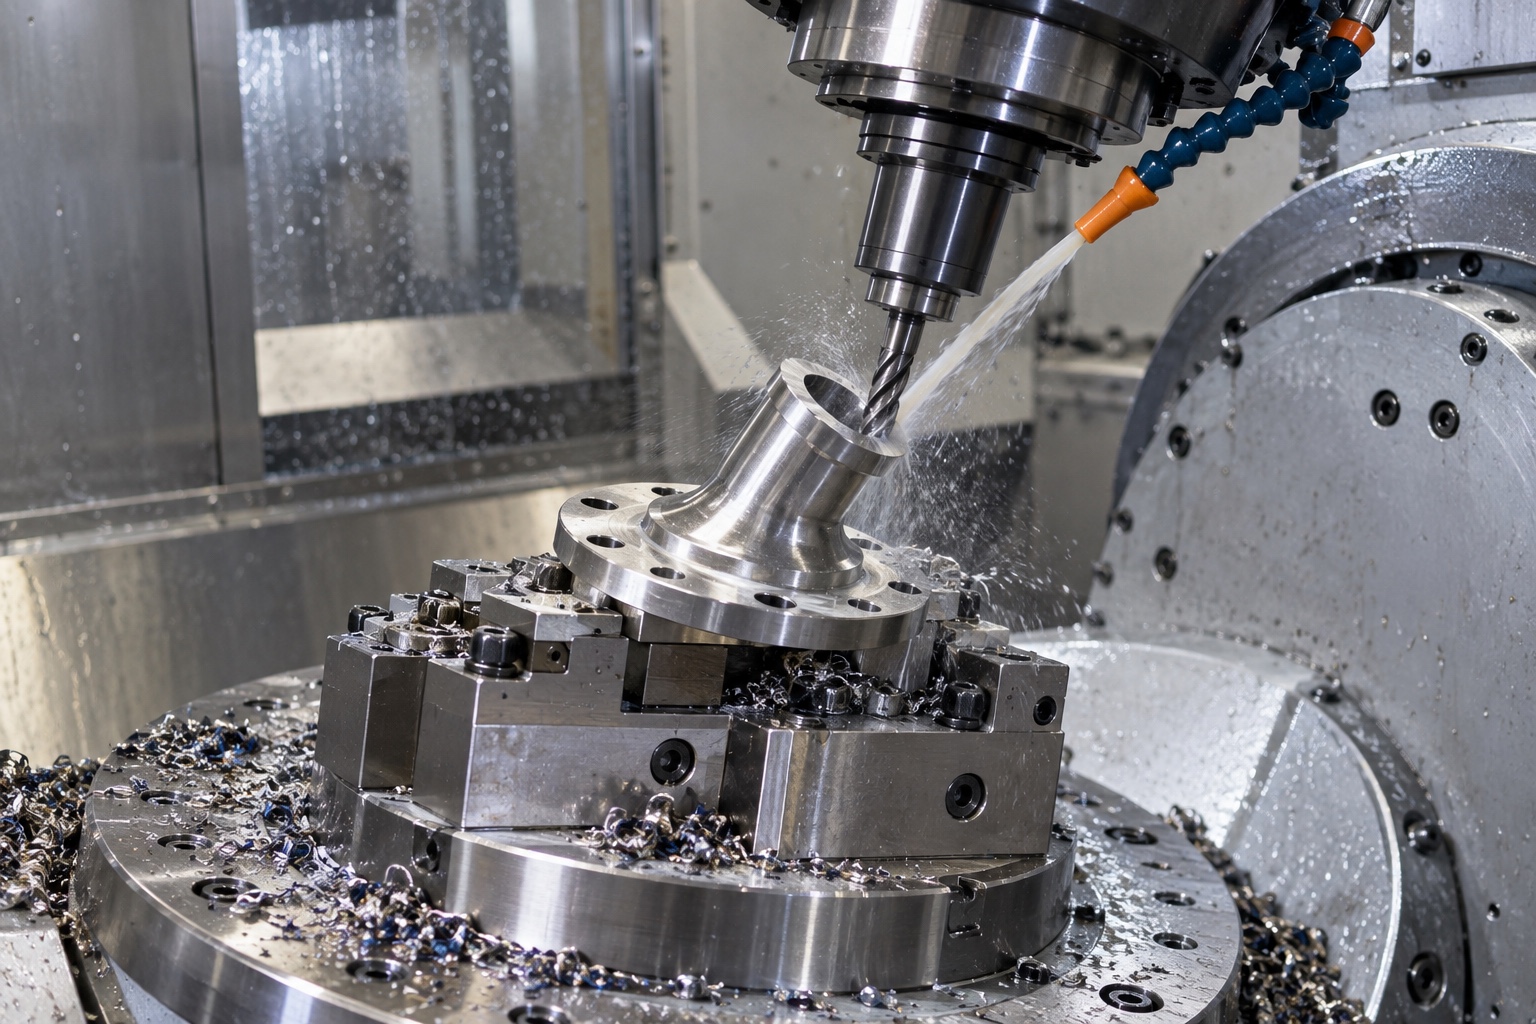
镍基合金加工时切削热集中,刀具磨损会影响孔径、边缘和表面质量。工艺应根据材料状态选择刀具、冷却和切削负荷,并设置刀具寿命管理。对斜向探头座,多轴加工可减少重复找正,但仍需确认刀具可达性和夹具刚性。

法兰与斜管过渡区域若壁厚不均,大量去料后可能发生局部变形。可先建立稳定基准并粗加工均匀留量,再完成斜孔、密封面和孔组精加工。夹紧点应避开薄壁和密封区域,最终测量在松夹状态进行。

机载温度探头法兰加工如何控制斜孔角度与密封面?加工场景

斜孔角度、入口和内壁

斜向孔在倾斜表面切入时容易产生刀具偏摆,孔越深,轴线偏移越难从单一入口尺寸发现。首件应检查入口位置、孔轴角度、有效深度和出口关系。必要时使用三坐标、专用检具或适合的成像方法建立综合判断。

孔口倒角需要兼顾探头导入和密封肩尺寸,不能为了去毛刺随意扩大。孔内若有台阶或交叉位置,还应检查残屑与划伤。小锁线孔则需确认通畅、孔边无裂纹或锐利毛刺,并按实际锁线方式试装。

法兰密封面与孔组检测

法兰密封面不仅关注粗糙度,还要检查平面度、划伤、孔口凸起和相对斜孔的位置。若密封面在加工或搬运中被碰伤,单纯的尺寸合格不能保证装配效果。螺栓孔组应以同一安装基准检测,避免强行锁紧补偿位置误差。

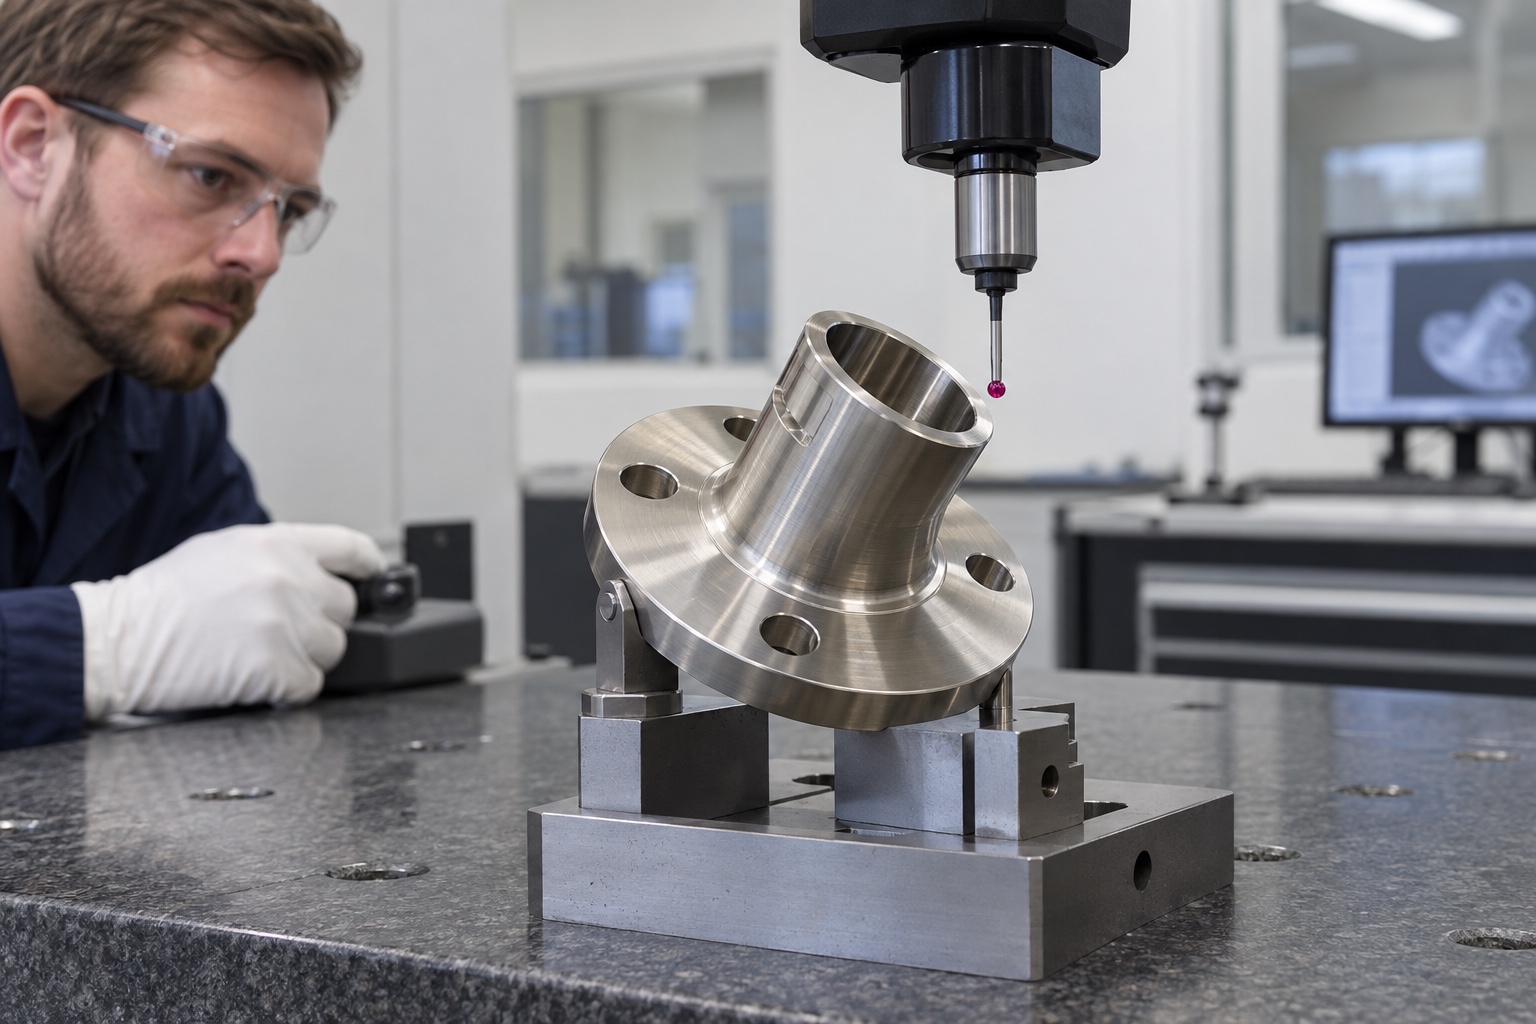
机载温度探头法兰加工如何控制斜孔角度与密封面?检测场景

三坐标可复核斜孔轴线、孔组和法兰基准,粗糙度仪与平面度测量补充密封面评价。报告应注明材料状态、测量基准和支撑方式。零件尺寸检测不能代替传感器的高温、密封、振动及适航验证。

打样资料与版本追溯

询价时提供2D图纸、3D模型、镍基合金牌号与状态、探头模型、数量、表面要求和关键形位公差。首件完成尺寸和探头试装后,由系统方进行温度、振动与密封测试。通过后固定毛坯、刀具、夹具、检测和包装流程,并记录图纸版本。

清洁和包装应保护探头孔、密封面及小锁线孔。零件清洗后要确认孔内无切屑、磨料和纤维,密封面之间设置不掉屑的隔离材料。运输夹具不能压在斜管薄壁或功能边缘,以免合格零件在交付途中受损。

小批量项目还应保留材料证明、热处理状态、首件报告和偏离项记录。若探头型号或安装角度发生变化,应重新核对孔轴、插入深度和工具空间,不能沿用旧版检验结果。

机载温度探头法兰的稳定加工,本质上是让探头轴线、法兰密封面、孔组和最终材料状态保持一致。把真实装配和环境验证纳入首件流程,才能降低后续小批量风险。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱