半导体

半导体匀气环加工如何保证微孔一致性与真空密封?

2026-10-10 半导体

匀气环为何影响半导体工艺均匀性

匀气环位于真空腔体气路系统中,通过环形流道和周向微孔把工艺气体均匀送入反应区域。孔径、孔距或环体平面度发生偏差,都可能改变局部流量和腔体间隙,最终影响薄膜沉积、刻蚀或清洗的一致性。零件还要承受真空循环、温度变化和表面处理,因此加工质量必须同时覆盖流量分配、真空密封和装配基准。

6061铝合金适合结构与表面处理

6061铝合金重量较低、切削性能好,也便于阳极氧化或其他表面处理,常用于真空设备结构件。但大直径环件去料后容易因毛坯应力和夹紧力释放产生椭圆、翘曲或端面跳动。选料时应确认材料状态与毛坯余量,粗加工采用内外圆对称去料,保留均匀精加工余量,并在关键工序之间安排温度和应力稳定。

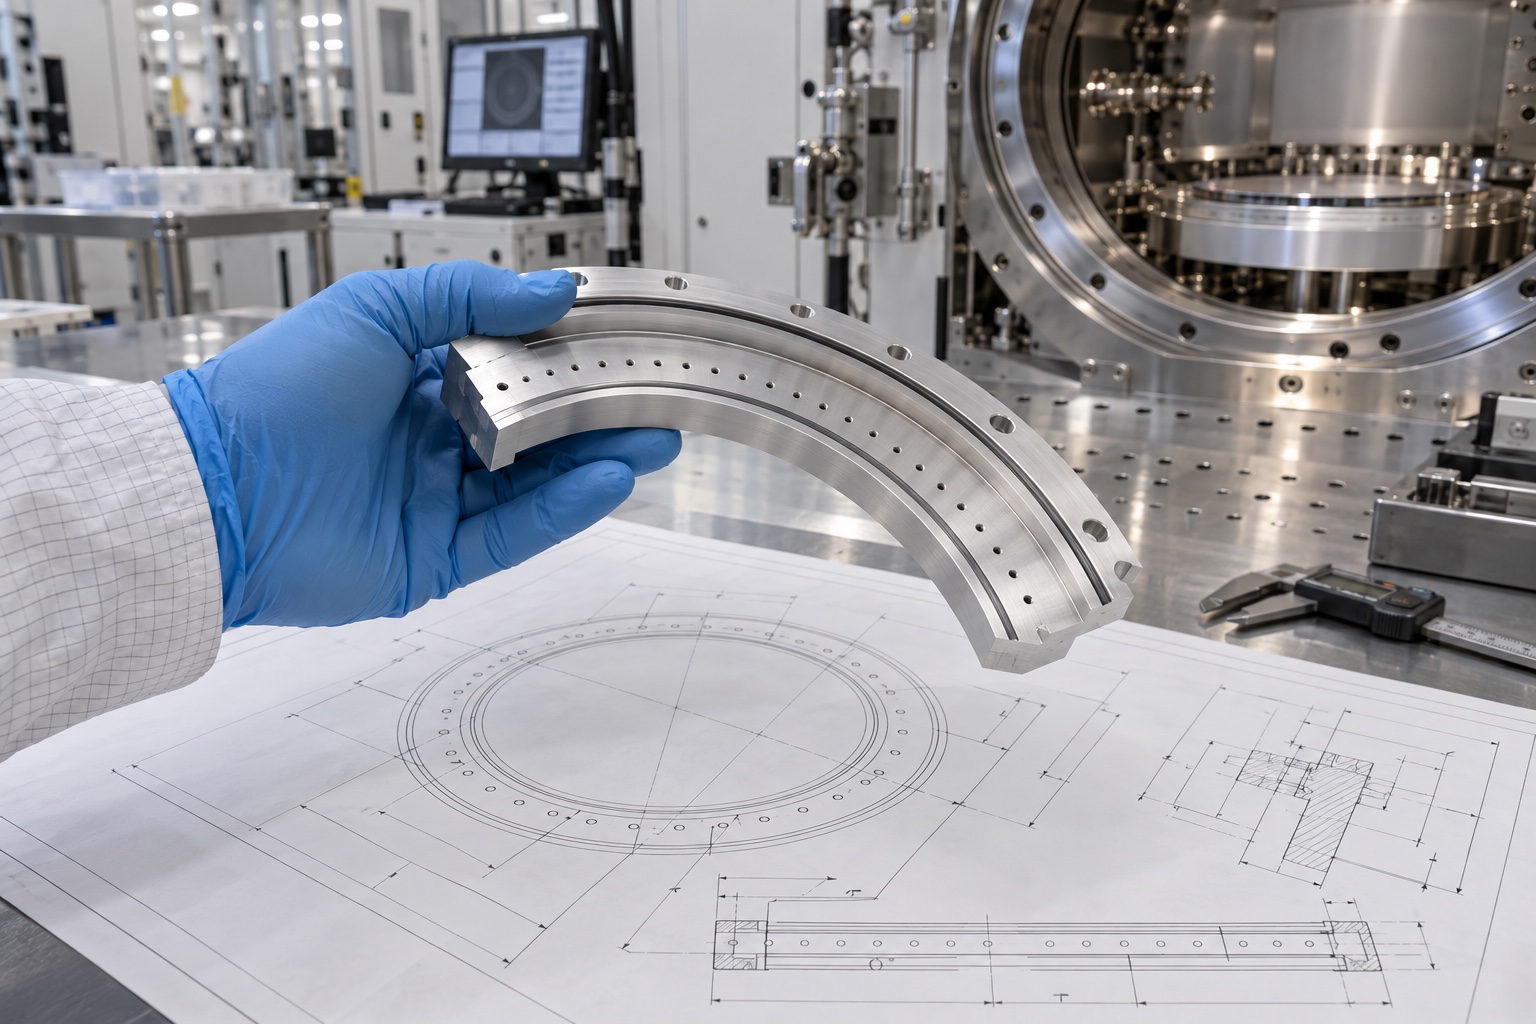
半导体匀气环加工如何保证微孔一致性与真空密封?图纸与零件

环形件装夹要避免局部压紧

匀气环刚度沿周向并不完全一致,安装耳、流道和薄壁区域会造成局部差异。夹具应提供多点均匀支撑,夹紧位置靠近刚性区域,避免单点过压造成内圆失圆。首序建立端面和中心基准,后续工序使用可重复定位的止口或定位孔。加工结束后必须在自由状态复测,不能只依赖夹具约束下的在线数据判断形状精度。

内外圆与密封槽要在统一基准加工

真空密封依赖槽宽、槽深、底面粗糙度和密封面平面度。内外圆、安装孔和密封槽若使用不同基准,装配后可能出现偏心或局部压缩量不足。精加工时尽量在同一装夹完成关键端面、止口和槽,刀具路径保持连续,转角使用与密封圈匹配的半径。槽口不得留下翻边、压痕和接刀台阶,测量时同时评价尺寸与轮廓。

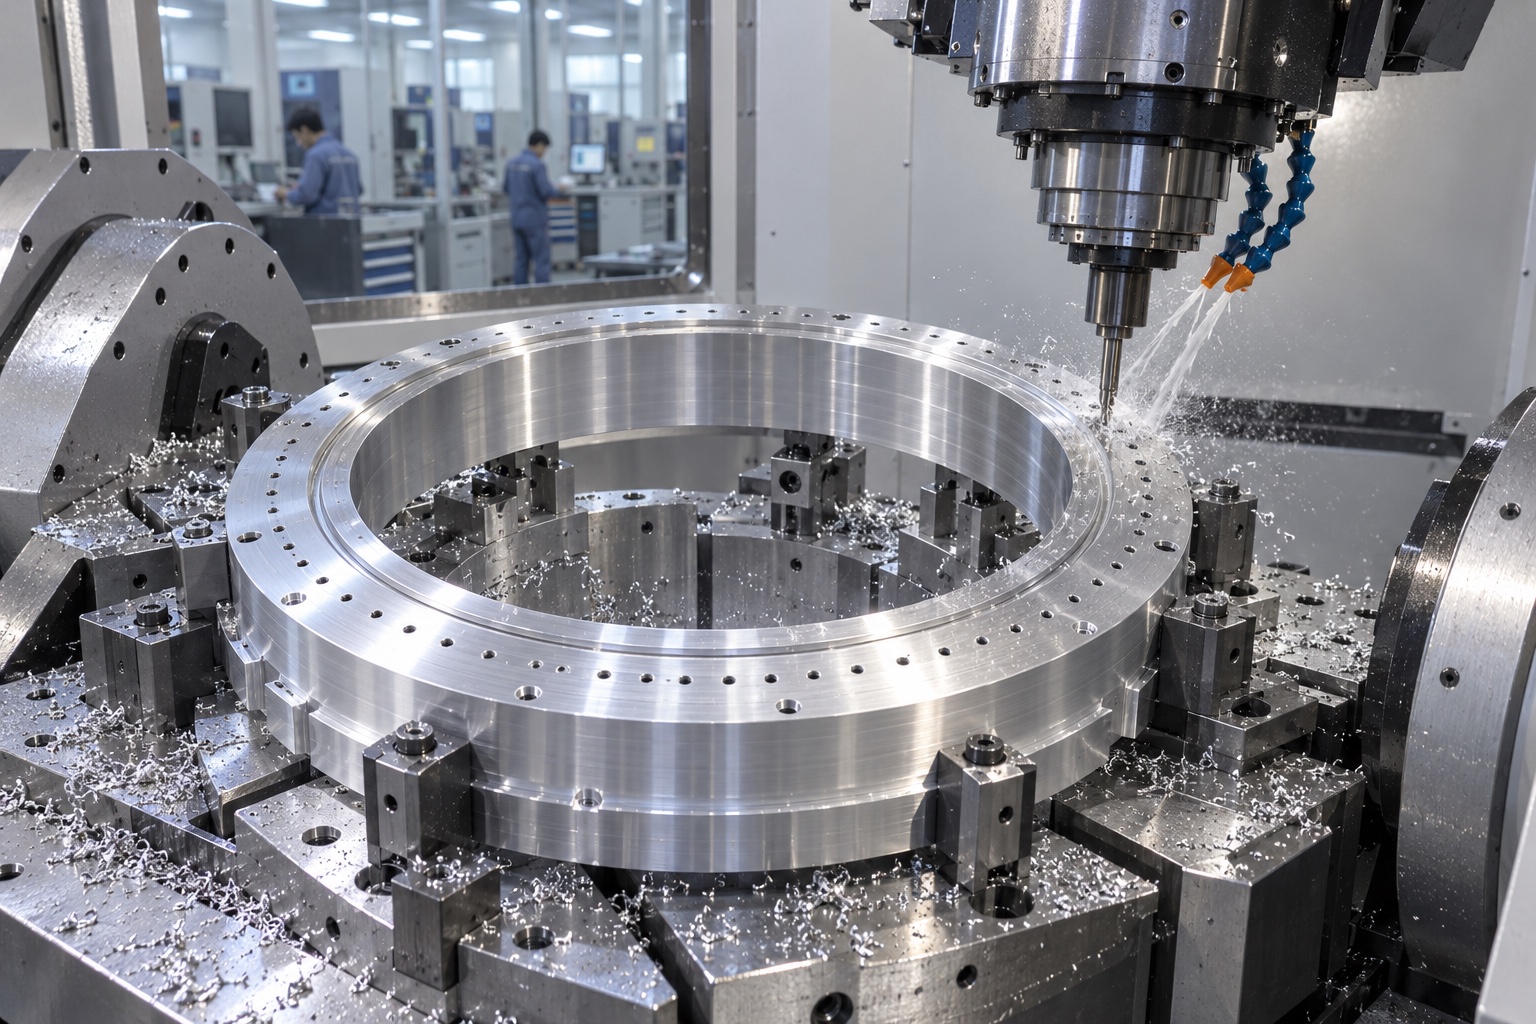
半导体匀气环加工如何保证微孔一致性与真空密封?加工场景

周向微孔的一致性来自过程控制

匀气孔数量多、直径小,单孔偏差累积后会形成周向流量不均。加工前校准主轴跳动和钻头伸出,使用稳定导向与排屑方式,按分区顺序加工以降低热漂移。刀具磨损会逐渐改变孔径和毛刺,应设置寿命上限并穿插量规或影像测量。对于斜孔或交叉孔,还要验证出口位置和内部毛刺是否影响流道截面。

环形流道要兼顾加工与清洁可达性

内部气道可能通过铣削槽、径向钻孔和堵头组合形成。设计评审应确认刀具可达、转角半径、堵头密封长度以及清洁路径。加工后使用定向冲洗、洁净气体吹扫或内窥检查,确保盲区没有铝屑、磨料和切削液。若后续采用焊接、封板或堵头压装,还需评估连接应力与热输入对端面和密封槽的影响。

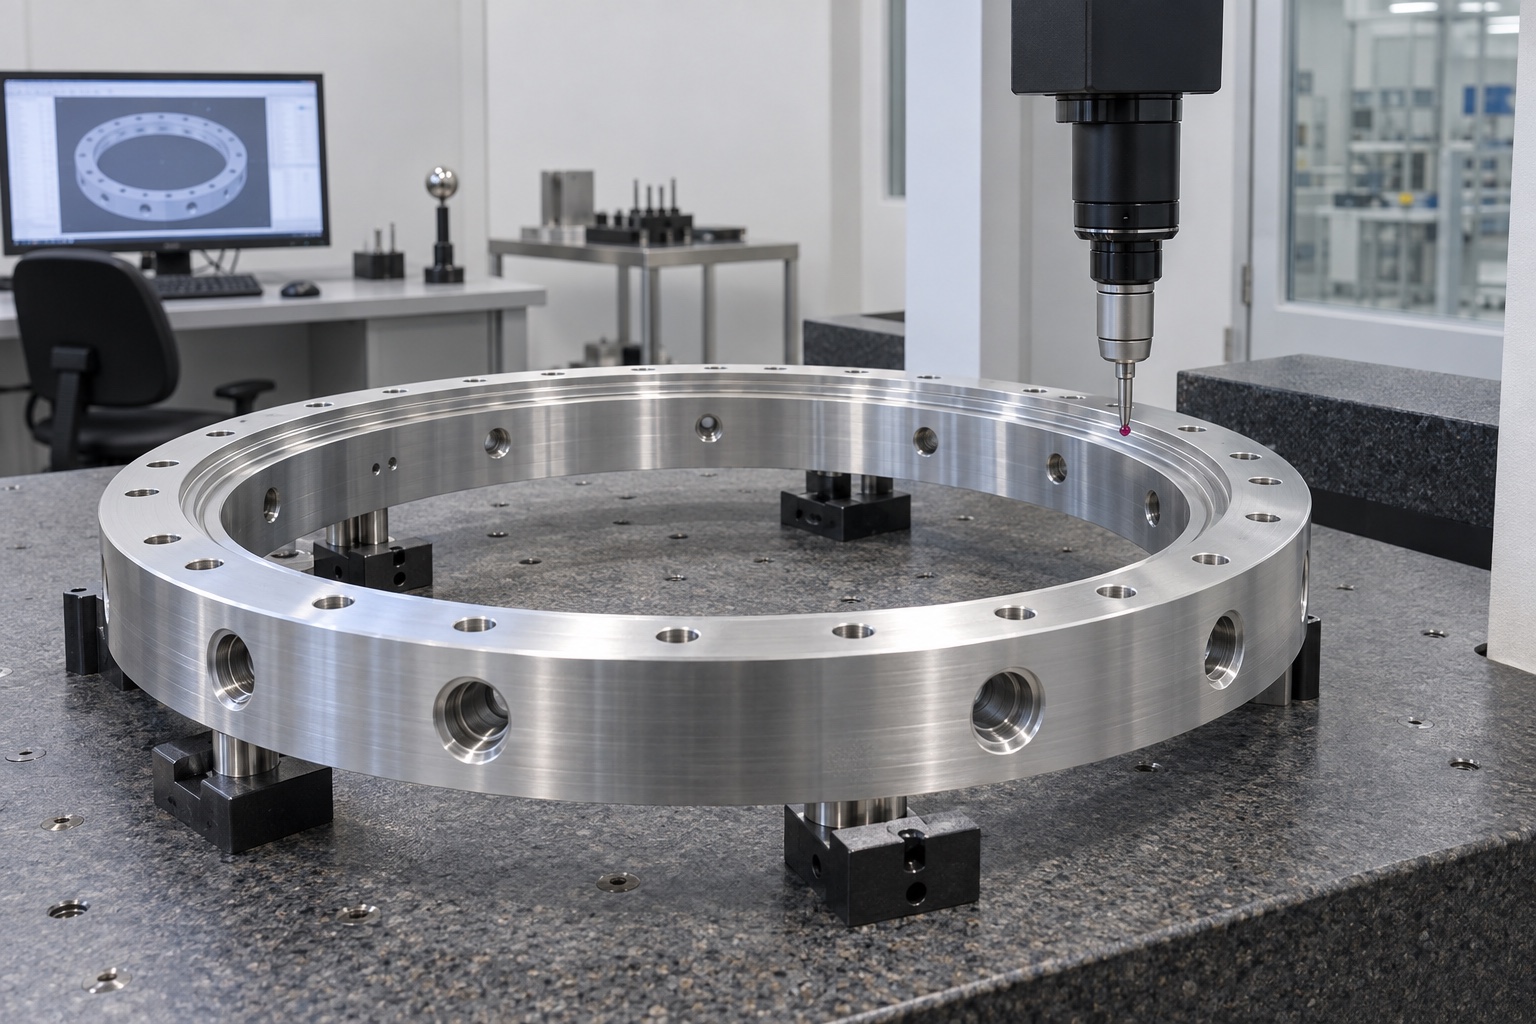
半导体匀气环加工如何保证微孔一致性与真空密封?检测场景

表面处理前后都要复核关键尺寸

阳极氧化、化学镀或其他涂层会改变孔径和密封槽边界,也可能在微孔内形成膜层。图纸需明确处理类型、膜厚、遮蔽区域和洁净等级,加工阶段据此预留补偿。处理前检查基材划伤与毛刺,处理后复测止口、微孔、螺纹和密封槽,并确认孔内无堵塞、粉化或残液,避免表面质量合格但流量性能发生变化。

检测要把几何数据与气路性能连接起来

三坐标可检测端面平面度、内外圆同轴度、孔阵列位置和安装接口,轮廓仪用于密封槽形状与粗糙度。微孔通过针规、影像或流量抽检确认,真空边界可采用氦检、保压或客户指定方法。首件阶段建议记录各分区流量或压降,把几何偏差与性能数据对应起来,为刀具补偿和抽检频次提供依据。

批量稳定依靠基准与参数固化

打样验证后,应固定毛坯方向、装夹位置、去料顺序、钻孔分区、刀具寿命和清洗方法。每批执行首件、过程巡检和末件确认,对平面度、微孔和密封槽等高风险特性建立趋势记录。图纸版本、表面处理批次与检测报告保持关联,发生流量或密封异常时才能快速定位是材料、加工、清洗还是处理环节造成。

结语

半导体匀气环加工并非简单的大圆环铣削,而是环形变形、密封几何、密集微孔和洁净流道的综合控制。通过对称去料、均匀装夹、统一功能基准、刀具寿命管理和面向气路性能的检测,可以稳定支撑真空腔体的均匀供气与可靠密封。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱