微信同号扫码咨询
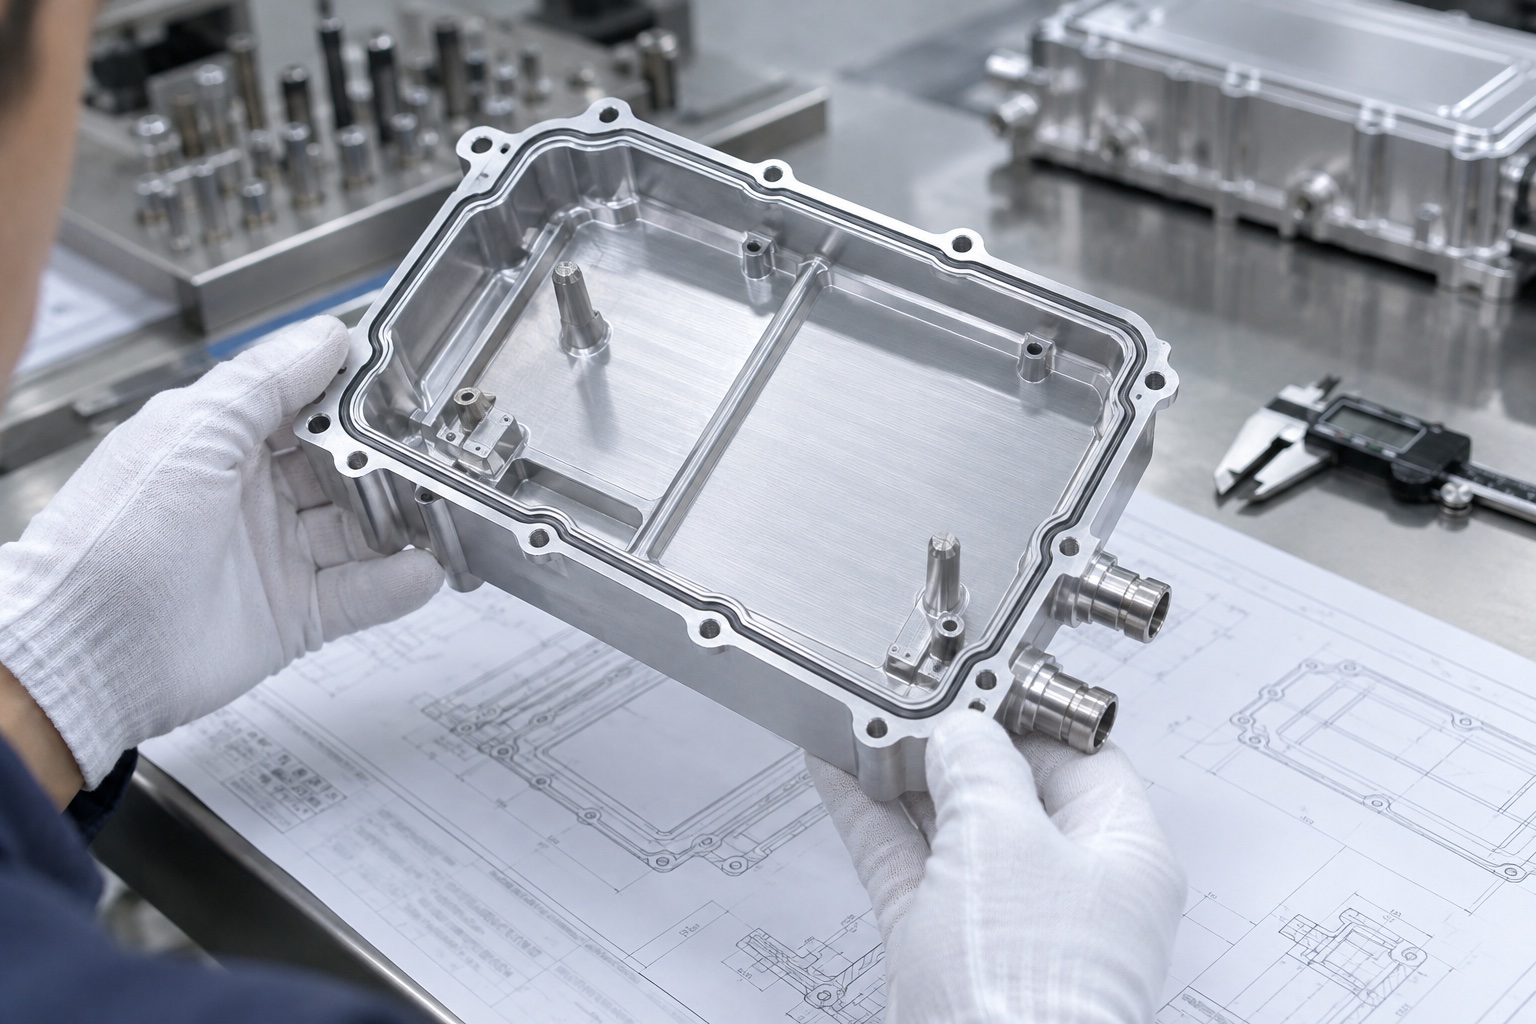
新能源电机控制器水冷壳体是电驱系统和功率电子模块中常见的精密结构件。它既是电子元件的安装基础,也是散热和密封系统的一部分。壳体加工看似是铝合金开腔,但真正影响使用效果的是密封槽尺寸、贴合面平面度、冷却接口位置和薄壁结构稳定性。
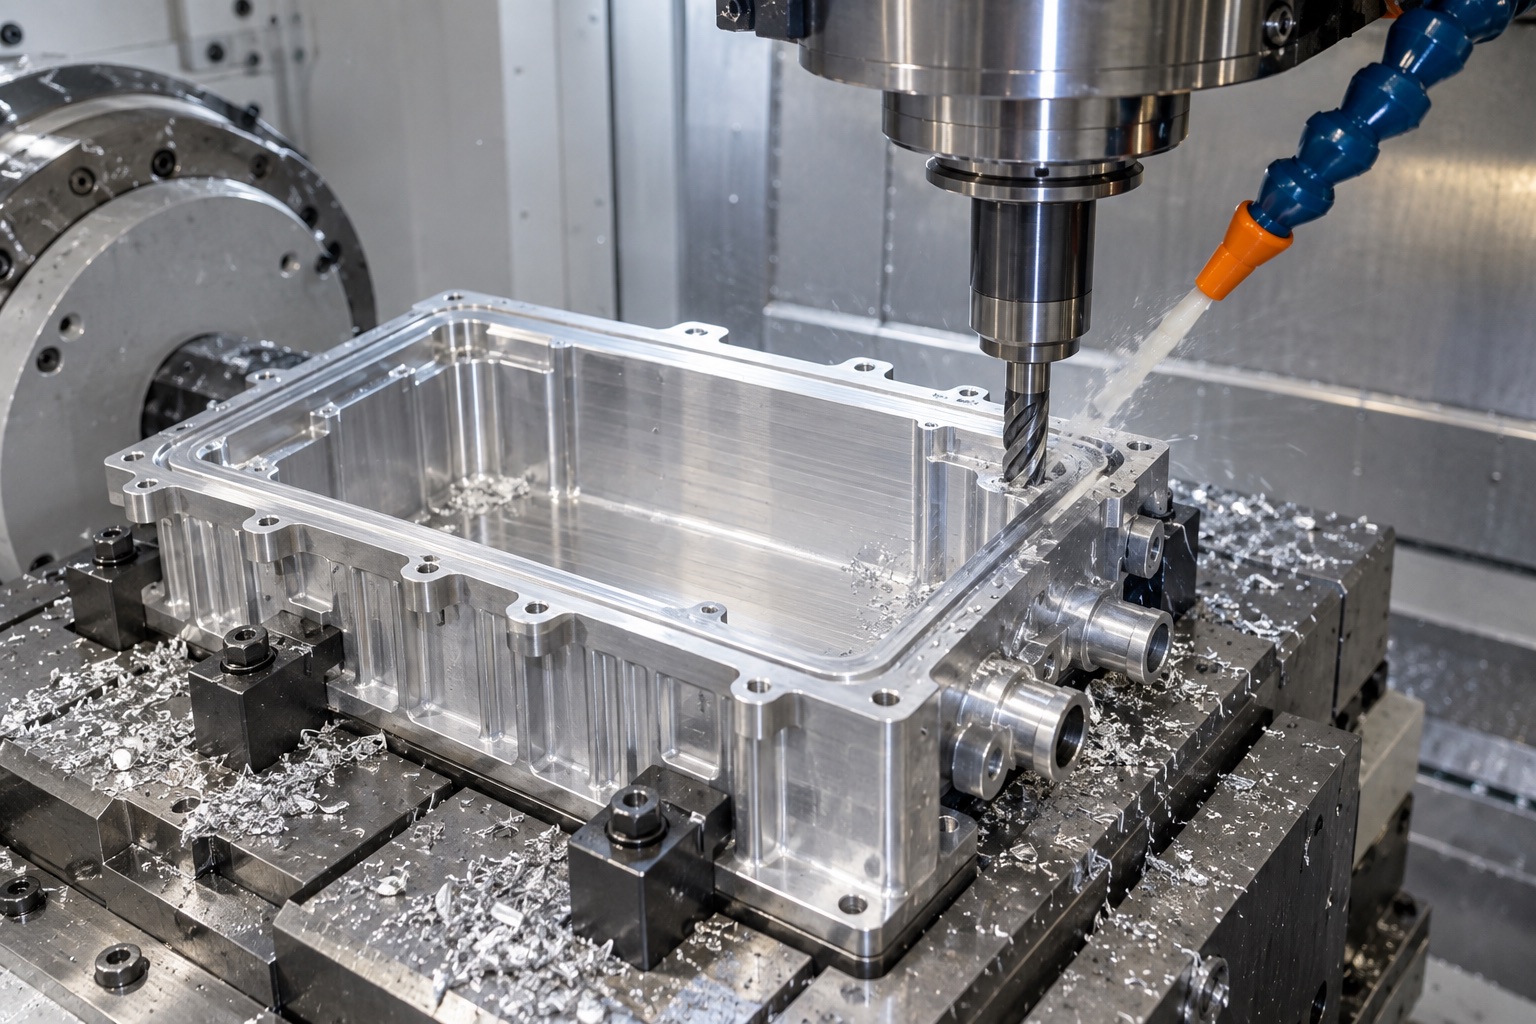
水冷壳体通常包含大面积开腔、薄壁侧墙、螺纹柱、密封槽和冷却接口。粗加工去除材料较多,残余应力释放后容易出现翘曲。若装夹支撑不均匀,精加工完成后松开夹具也可能出现回弹。
因此这类零件不适合只追求一次加工完成。更稳妥的方式是粗加工释放余量,半精加工稳定形位,最后再加工密封面、密封槽和关键接口。对北京新能源试制项目来说,首件阶段就应确认装配基准和检测基准。
水冷壳体常使用O形圈或定制密封条,密封槽宽度、深度、槽底粗糙度和槽口倒角都需要稳定。槽加工过早容易在后续装夹中被压伤,槽口毛刺也可能影响密封条装入。
密封槽一般建议放在工艺后段加工,并在完成后减少不必要的夹持和搬运。若零件后续要阳极氧化,应提前确认密封面是否遮蔽、膜厚是否会影响槽宽和配合尺寸。
冷却接口位置不仅关系到软管或接头装配,也会影响内部流体通道。接口孔、螺纹、倒角和密封台阶都应避免毛刺残留。对于交叉孔或深孔结构,孔内残屑和毛刺需要通过工艺和清洗共同控制。
加工完成后,建议对冷却接口进行目视、螺纹规、塞规或内窥检查。若客户对清洁度有要求,应在下单时明确禁油、清洗、吹干和包装方式。
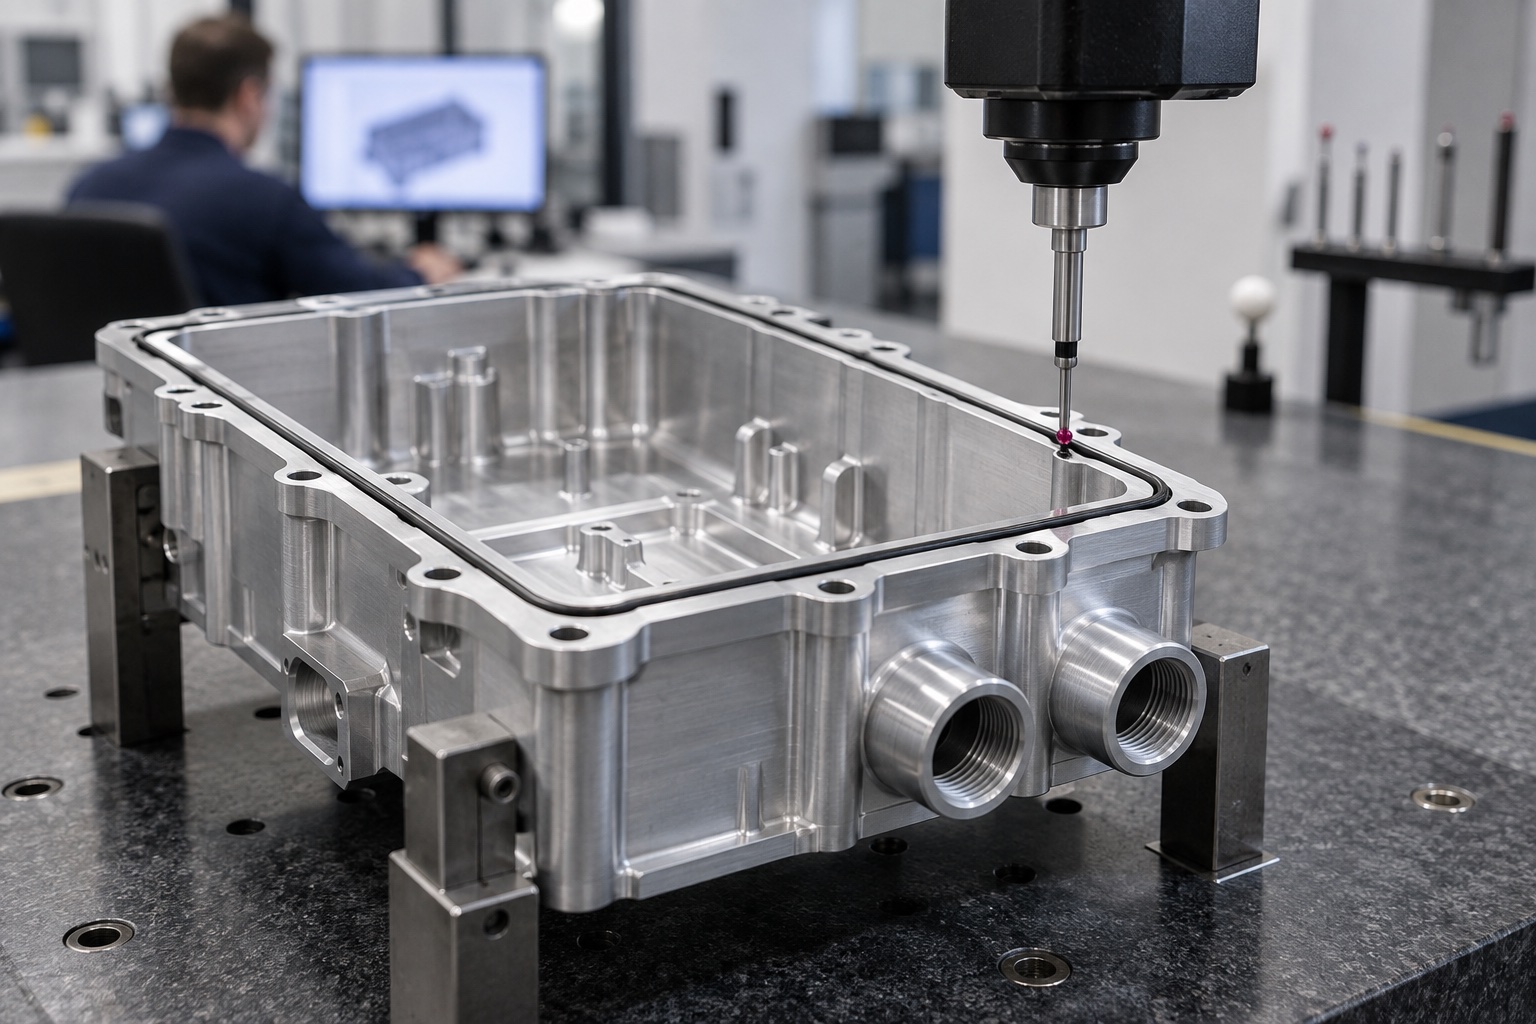
电机控制器壳体的大平面通常用于盖板、密封件或电子模块安装。平面度不足会导致密封不均、螺钉预紧不一致或散热接触不良。三坐标、平面度检测和装配试装都能帮助验证壳体状态。
对于带有散热需求的壳体,局部刀纹、压痕和划伤也需要关注。散热面如果与电子模块贴合不充分,会影响热传导效率;密封面如果被搬运或装夹压伤,则可能导致后续泄漏风险。加工后应减少二次磕碰,并对关键面做保护。
北京新能源样机项目往往改版频繁,建议在首件确认时同步记录加工顺序、装夹方式、刀具参数和检测基准。后续版本只要接口和密封结构不变,就可以沿用成熟工艺,提高交付速度和一致性。
如果壳体需要和盖板、电路板、密封圈一起装配,首件阶段最好安排一次装配验证。通过试装可以发现螺钉孔偏差、接头干涉、密封条压缩不均和线束避让不足等问题。这些问题单独看图纸不一定明显,但会直接影响整机调试周期。
检测报告也应围绕功能面展开。密封槽、冷却接口、安装孔和散热贴合面可以作为重点项目,普通外形倒角和非装配面则按一般要求执行。这样能让加工成本和质量控制更匹配。
同时,关键尺寸应在图纸中明确标识,便于报价、加工和验收保持同一标准。
下单时建议提供3D模型、2D图纸、材料、表面处理、密封方式、冷却接口规格、数量和检测要求。新能源水冷壳体加工的关键,是把散热、密封、装配和表面处理放在同一套工艺闭环中管理。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱