微信同号扫码咨询
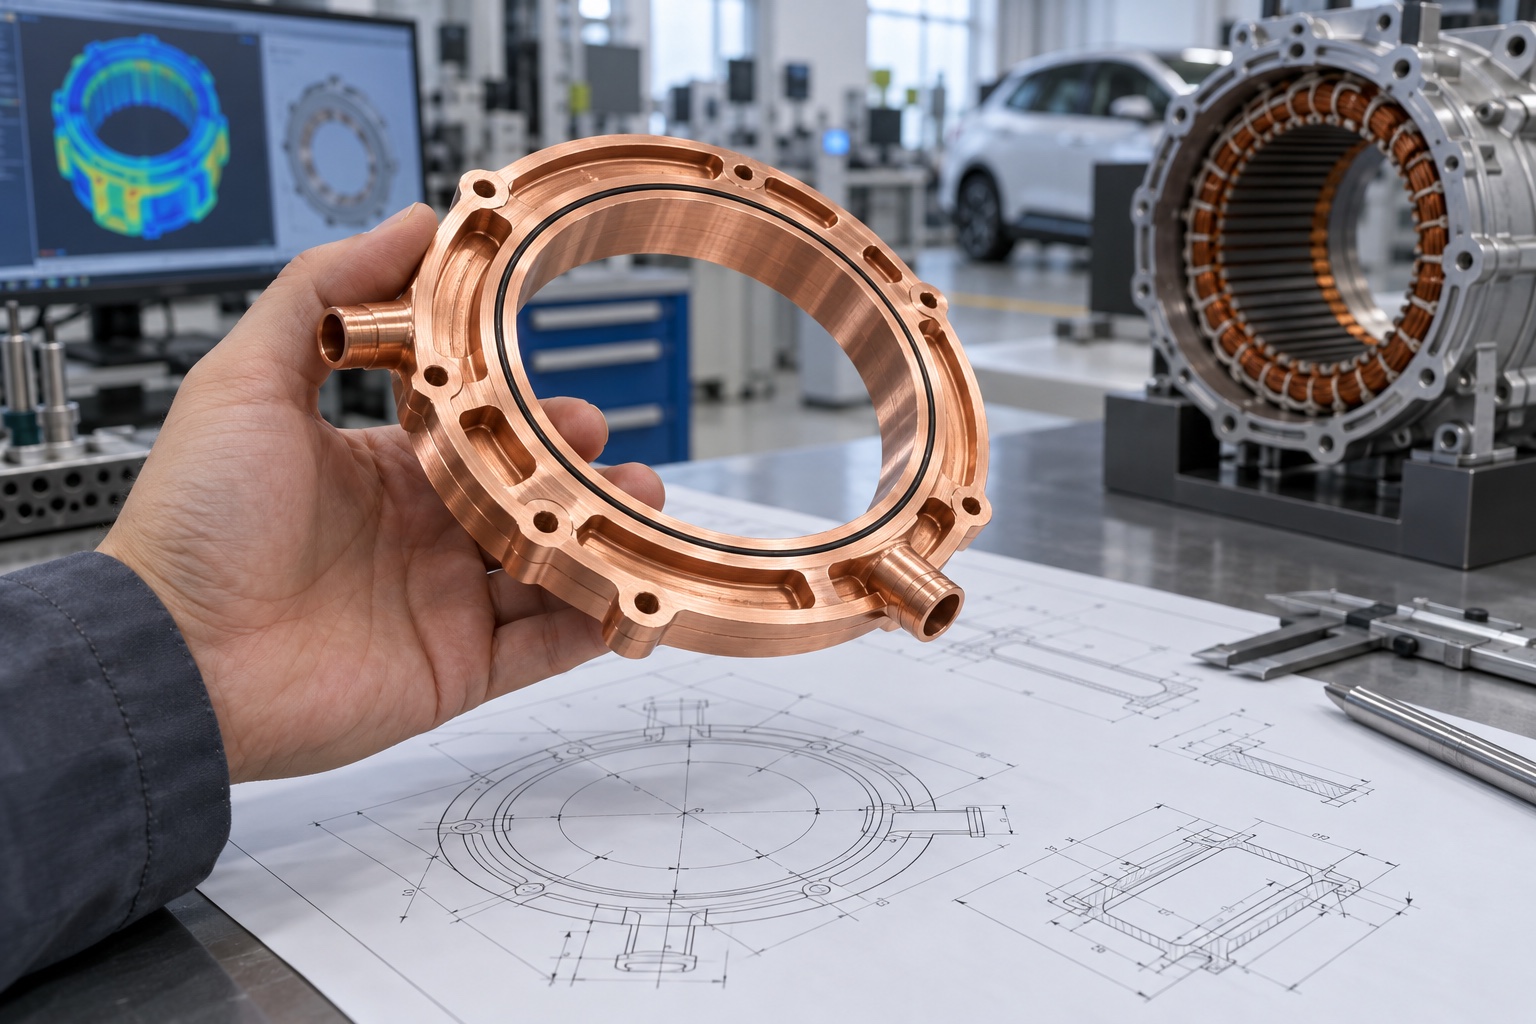
新能源汽车驱动电机在高负载下产生大量热量,定子冷却汇流环负责把冷却介质均匀送往周向通道,再汇集回流。流道截面、接口位置和密封面偏差会导致局部流量不足、压降增大或泄漏。无氧铜导热性能优良,但环形结构容易在去料和夹紧后变形,因此制造过程要把几何精度、流体性能、连接工艺和洁净度统一管理。
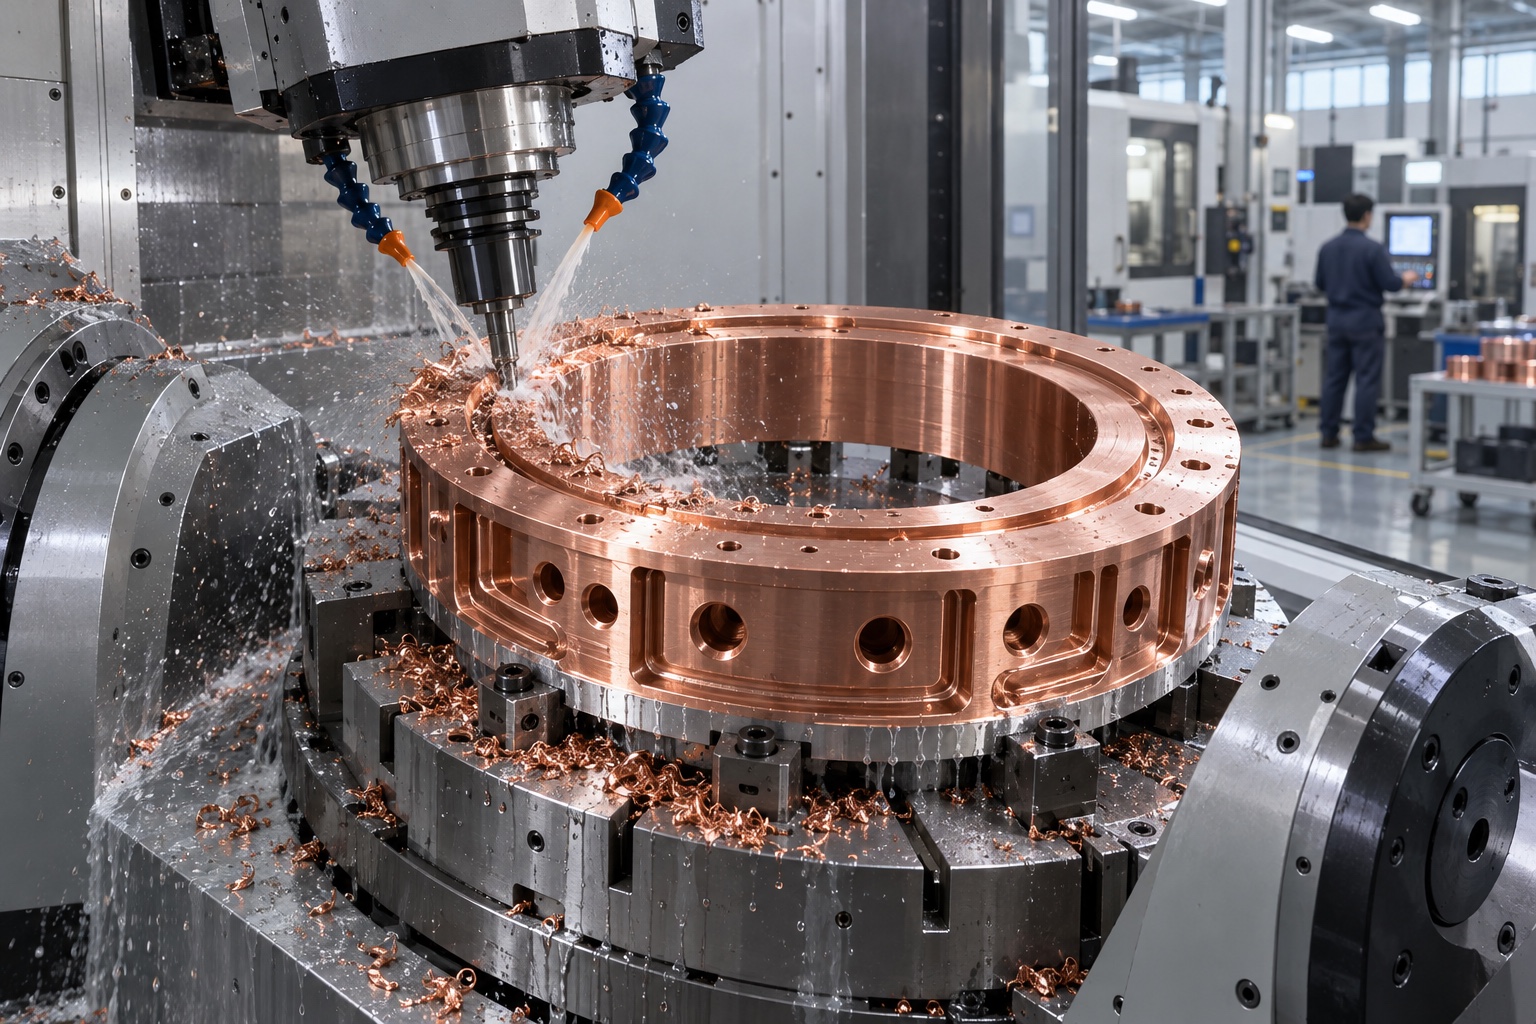
铜材延展性高,刀刃不够锋利时容易形成积屑瘤,造成尺寸波动、毛刺和表面拉伤。刀具应选用适合铜材的几何与涂层,保持稳定每齿进给和充分排屑,避免只摩擦不切削。环形槽与深腔加工时及时清除铜屑,防止二次切削压伤密封面。刀具寿命管理尤其重要,不能等到表面明显恶化才更换。
大直径铜环去料比例高,轧制、锻造或预制毛坯中的残余应力会在加工后重新分布,引起椭圆和翘曲。下料前确认材料牌号、状态和方向,粗加工采用内外圆交替、周向对称去料,并保留均匀余量。粗加工后安排温度与应力稳定,再复测基准进入精加工。必要时通过工艺试件确定合理的留量和稳定时间。
汇流环带有接口、安装耳和薄壁流道,周向刚度不完全一致。夹具应采用多点或环形支撑,把夹紧力分散到刚性区域,避免单点压紧造成内圆失圆。首序建立端面与中心基准,后续使用止口或定位孔重复找正。关键尺寸既要在夹具中测量,也要在卸夹后的自由状态复检,区分切削误差与夹紧回弹。
环形流道可能通过铣槽、钻孔、封板或焊接组合形成。加工时控制槽宽、槽深、转角半径和各分支入口位置,避免局部台阶与毛刺缩小有效截面。接口孔应与主流道准确相交,深孔采用分级钻削和充分排屑。加工后可通过内窥、通球、流量或压降测试确认通畅,把几何检测与实际冷却性能联系起来。
密封可靠性取决于槽宽、槽深、底面粗糙度、连接面平面度和紧固孔位置。密封槽、安装端面和中心止口尽量在同一装夹精加工,避免基准转换造成偏心。刀路保持连续,接刀点避开主要密封区域,槽口棱边应去毛刺但不能过度倒角。若使用焊接封板,还要评估热变形对密封面的影响。
部分汇流环通过钎焊、激光焊或摩擦焊封闭流道。热过程可能造成环体收缩、端面翘曲和接口偏移,不能只依赖焊前尺寸。工艺设计应保留焊后可用的定位基准和精加工余量,连接完成后重新检测平面度、圆度和接口位置,再精修关键端面。焊缝还需按要求进行外观、渗透或泄漏验证。
流道中的铜屑、磨料、焊渣或清洗剂残留可能堵塞支路,也可能进入泵阀系统。加工后采用定向冲洗、超声或洁净气体吹扫,并重点检查盲孔、交叉孔和密封槽。清洗方法应与后续焊接和冷却介质兼容,完成后充分干燥并封堵接口。材料、清洗和包装批次建立记录,避免运输期间二次污染。
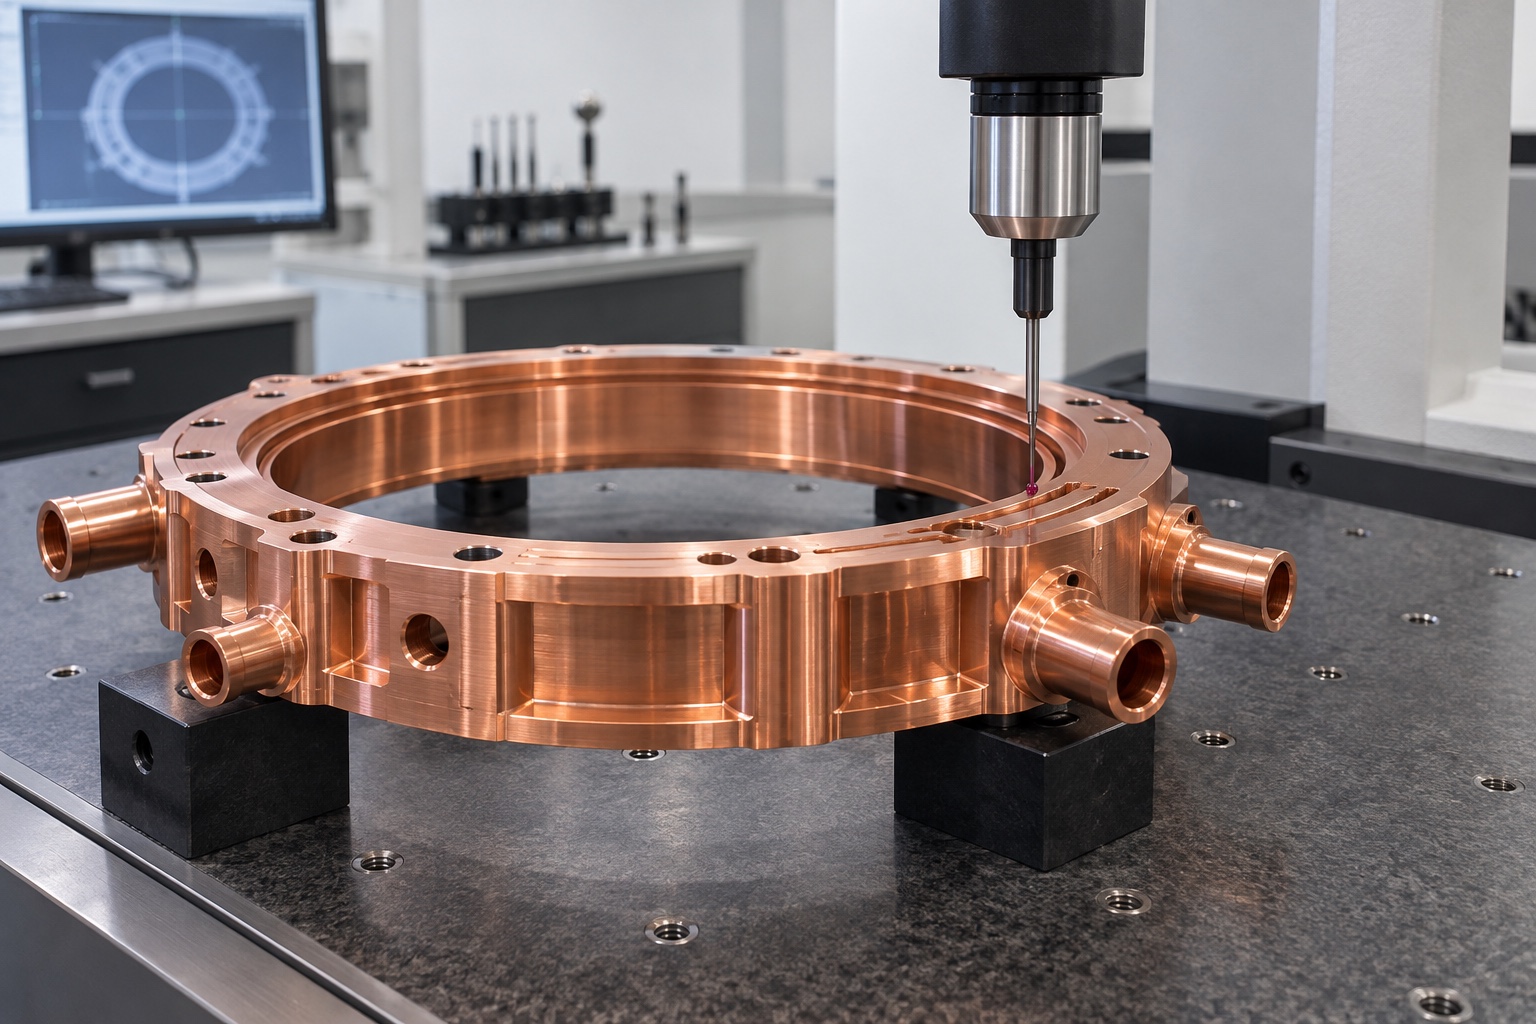
三坐标用于检测内外圆、端面、接口和安装孔,轮廓仪检查密封槽,粗糙度仪确认连接面。流道通过流量或压降测试评价分配一致性,密封边界按照工作压力进行气密、保压或水压测试。检测条件、介质温度和判定时间要明确,首件数据与设计模型对照,批量阶段对高风险接口和密封面设置巡检。
无氧铜电机冷却汇流环加工的难点,是在易变形环体上同时实现低压降流道、高可靠密封和洁净交付。通过材料应力管理、均匀装夹、统一密封基准、焊后尺寸闭环以及几何与流体联合检测,才能稳定支撑新能源汽车电机的高效热管理。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱