博客文章

同步带张紧座孔位合格,装机为什么跑偏?5个基准与装夹检查点

2026-10-28 博客文章

先说结论:孔位正确,只覆盖张紧机构的一部分条件

同步带张紧座孔位报告合格,装上机器人直线模组后却出现跑偏或滑动不顺,不能直接认定是孔径超差。带轮轴线、安装底面、调节槽接触、夹紧回弹和整机安装都可能影响结果。本文从加工与验收角度拆解检查顺序,不把张紧座视为跑偏的唯一原因,也不提供脱离设备条件的张力数值。

排查前应按设备安全要求停机并解除相应风险,记录问题发生的行程、锁紧前后差别以及轮轴状态。零件检测与运行试验要分开表达,避免用一次空载试转代替装配验收。

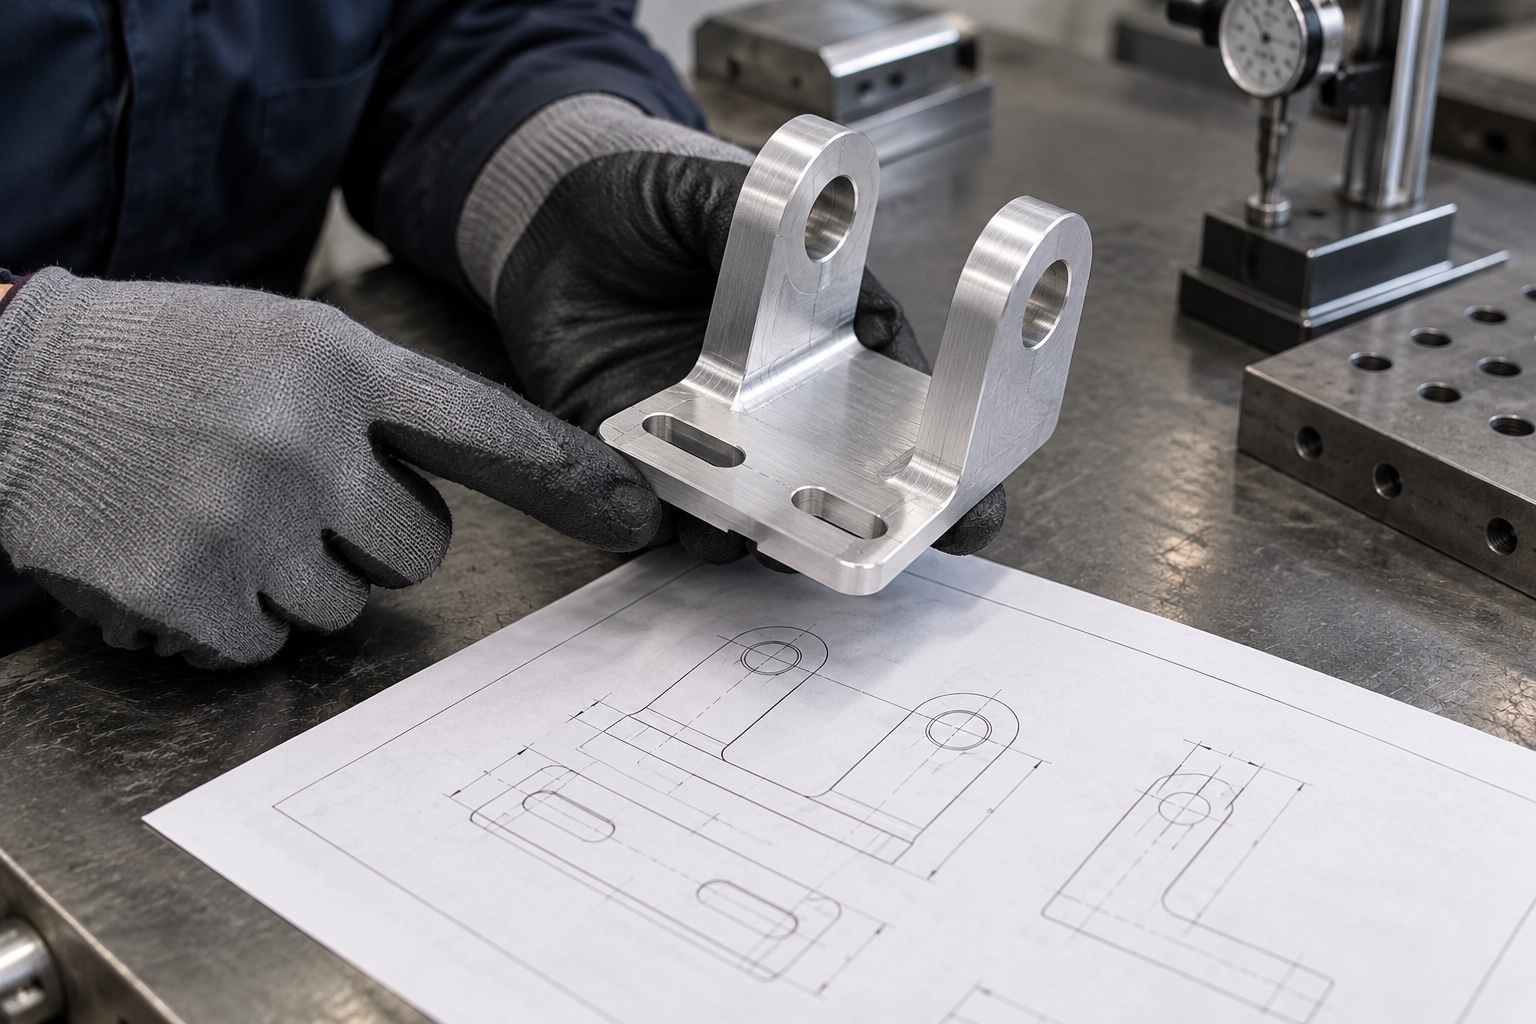
工程师手持同步带张紧座核对底面基准与图纸

5个检查点:尺寸之外还要看什么?

检查对象 可能漏项 下单与验收确认
底面基准 实际安装面与检测基准不同 按装配关系确定主基准
双耳孔方向 孔径合格但孔轴未正确对准 确认孔轴关系与检验方法
调节长槽 槽底或接触面毛刺影响滑动 核对槽宽、行程及贴合状态
夹紧回弹 机上合格,松夹后状态变化 记录支承和自由状态尺寸
整机装配 带轮、轮轴或张力影响运行 区分零件验收与系统试验

一、先找实际安装基准,再确定加工基准

张紧座往往通过底面与机架接触,再依靠螺钉或定位结构固定。若图纸只标几个孔的坐标,没有说明主定位面,加工和测量可能各用一套参照。下单前应明确底面、侧面与孔轴的功能关系,以及哪些面参与定位,不能仅把外观上最平整的一面当成基准。

两个耳板孔的孔径都合格,也不意味着共同轮轴能够顺畅穿入。孔轴方向、相互位置、耳板间距和轴本身的直线状态都应按设计核对。应根据结构考虑一次装夹或受控找正的加工路线,而不是加工结束后靠敲装、修孔补偿所有误差。

二、长槽既要能调整,也要在锁紧后稳定贴合

长槽影响的是调节范围和接触状态。槽宽、孔口毛刺、垫圈覆盖及底面局部凸起都可能改变锁紧受力。去毛刺需保护设计接触边界,不能无限扩大倒角。调节螺纹的有效长度与作用方向也应确认,避免调整时引入额外偏载。

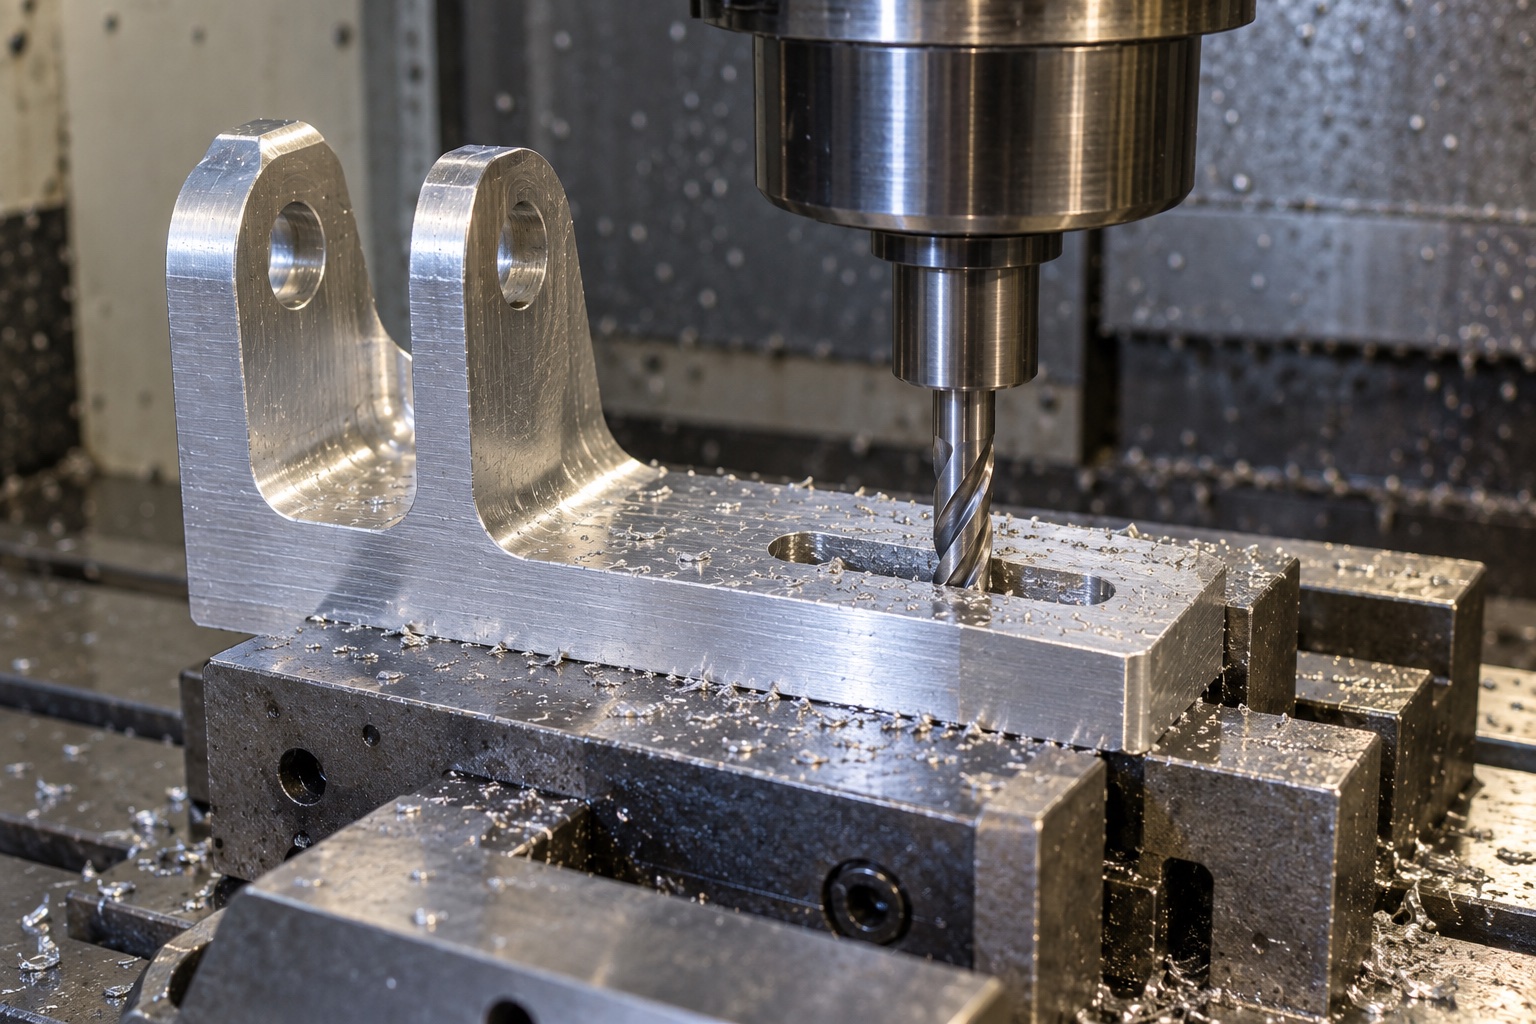
CNC直立铣刀加工铝合金张紧座底部调节长槽

7075-T651不能使装夹变形自动消失。双耳结构刚性不均,过度夹紧或大幅去料后,机床上测得的状态可能与松夹后不同。工艺评审应考虑支承位置、分阶段去料与复测条件,不能把在夹状态的单次结果直接视为最终自由状态。

三、后处理和装配状态要进入验收清单

阳极氧化会改变表面状态和部分配合尺寸,应事先确认哪些孔面遮蔽、哪些尺寸在处理后验收、长槽接触区是否有特别要求。不能等处理完才提出所有孔必须保持加工前状态,也不能未经设计确认就把处理后的紧配合重新扩大。

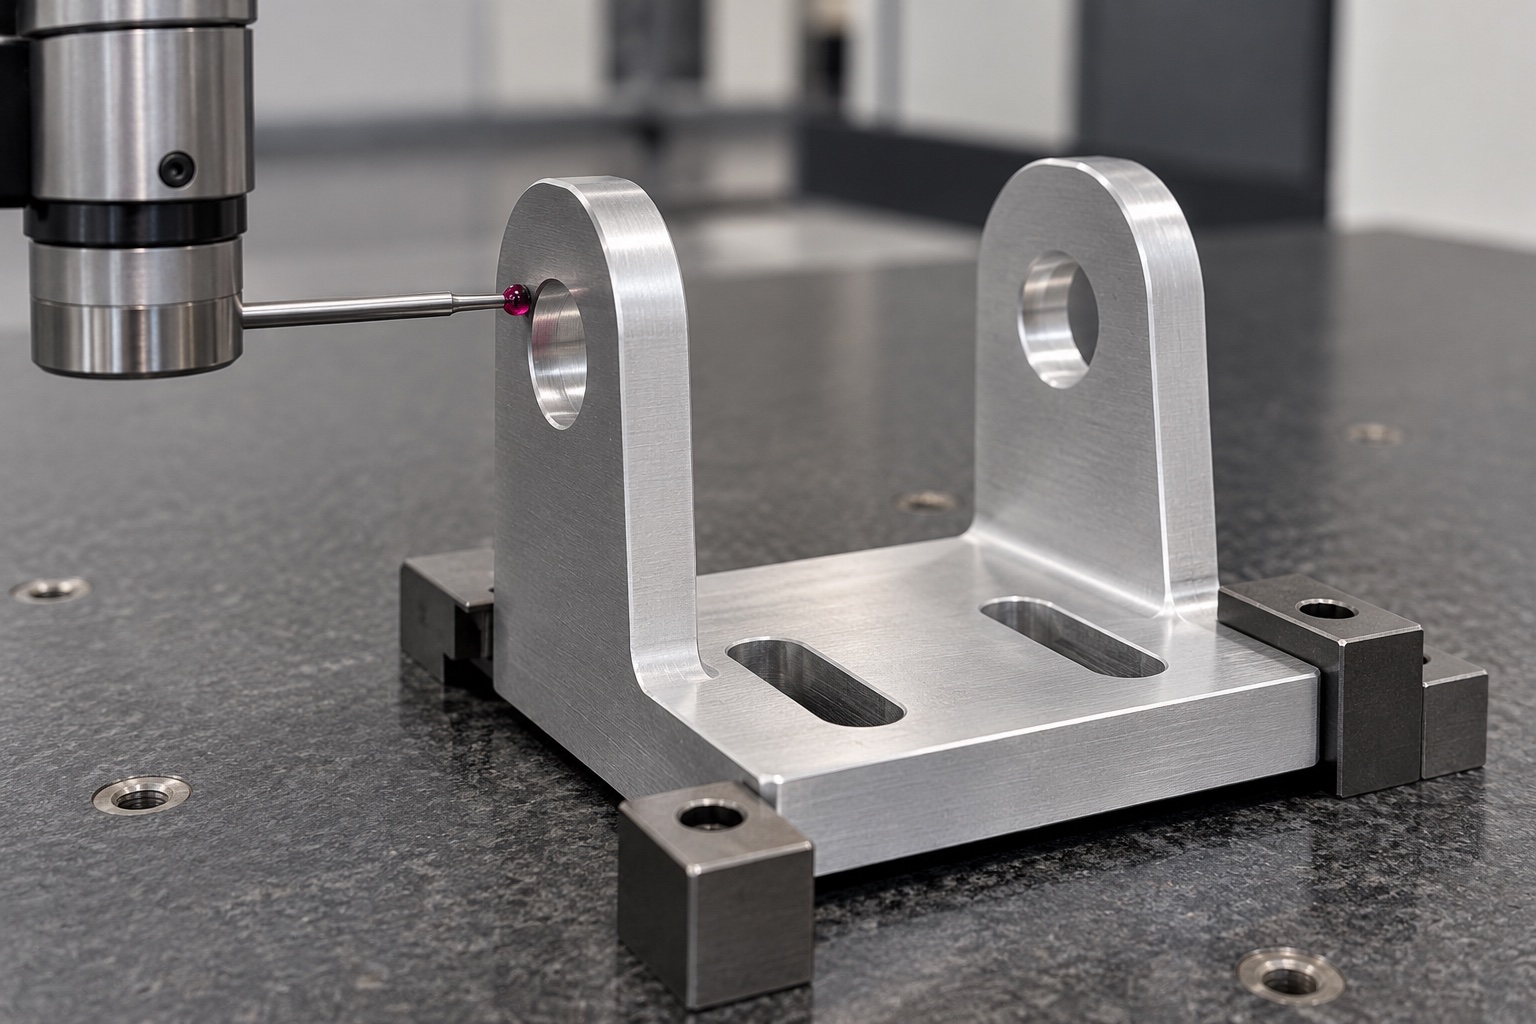
三坐标测头检查张紧座耳板外侧基准面

可按下面的格式组织首件确认,这只是沟通示例,不是实际客户记录:图纸版本冻结;注明底面支承与检验基准;记录双耳孔和长槽关键尺寸;确认处理状态;装入相应轮轴后检查调节和锁紧表现。若仍跑偏,应继续检查带轮、轴承、机架和张力条件,避免仅返修座体。

表面处理要求可参考AAC阳极氧化技术说明中对合金状态、预处理与膜层规格的区分;具体配合尺寸仍需按图纸及实际工艺评审。

常见问题

是否把全部公差收紧就能解决跑偏?

不一定。先找到功能关系和误差来源,盲目收紧非功能尺寸可能增加成本,却不改善实际安装基准。

锁紧后才变紧,应该直接磨槽吗?

先核对支承、垫圈、螺钉和变形状态。修磨应有经过确认的变更依据,不能破坏接触面与保护层。

打样报告能直接用于后续批次吗?

报告对应具体零件和版本。后续批次需按订单确认检验范围,不能把样件结果当作全批结果。

询价时把传动关系而不只是零件外形交清楚

北京精工制造的研发件沟通可结合7075-T651同步带张紧座定制说明展开。建议提供二维图、STEP模型、轮轴与安装界面、数量、表面处理、关键检验项目和期望到货时间。载荷与系统性能要求应由设计方确认,具体工艺与排期按评审结果执行。

提交图纸,咨询基准与装夹风险评审,电话:17751118438。先确认验收状态,再安排单件试装与小批量。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱