博客文章

散热壳体尺寸合格,模块为什么仍贴不紧?5个基准与加工检查点

2026-10-29 博客文章

先说结论:外形尺寸合格,不代表整个接触关系已经正确

半导体设备散热壳体的长宽和孔位符合图纸,模块放入后却贴合不均或锁紧后晃动,应先核对功能基准、安装台阶和装配状态。问题可能来自高度链、局部凸起、松夹变形、表面处理,也可能与配套模块或界面材料有关,不能仅凭壳体外形报告判断责任。

这里的壳体是机械结构件。平面和尺寸检验不等于射频、接地、绝缘或散热性能已经合格;涉及带电模块的试验应由具备条件的环节按设备要求完成,不能把装配试验写成未经证实的系统性能保证。

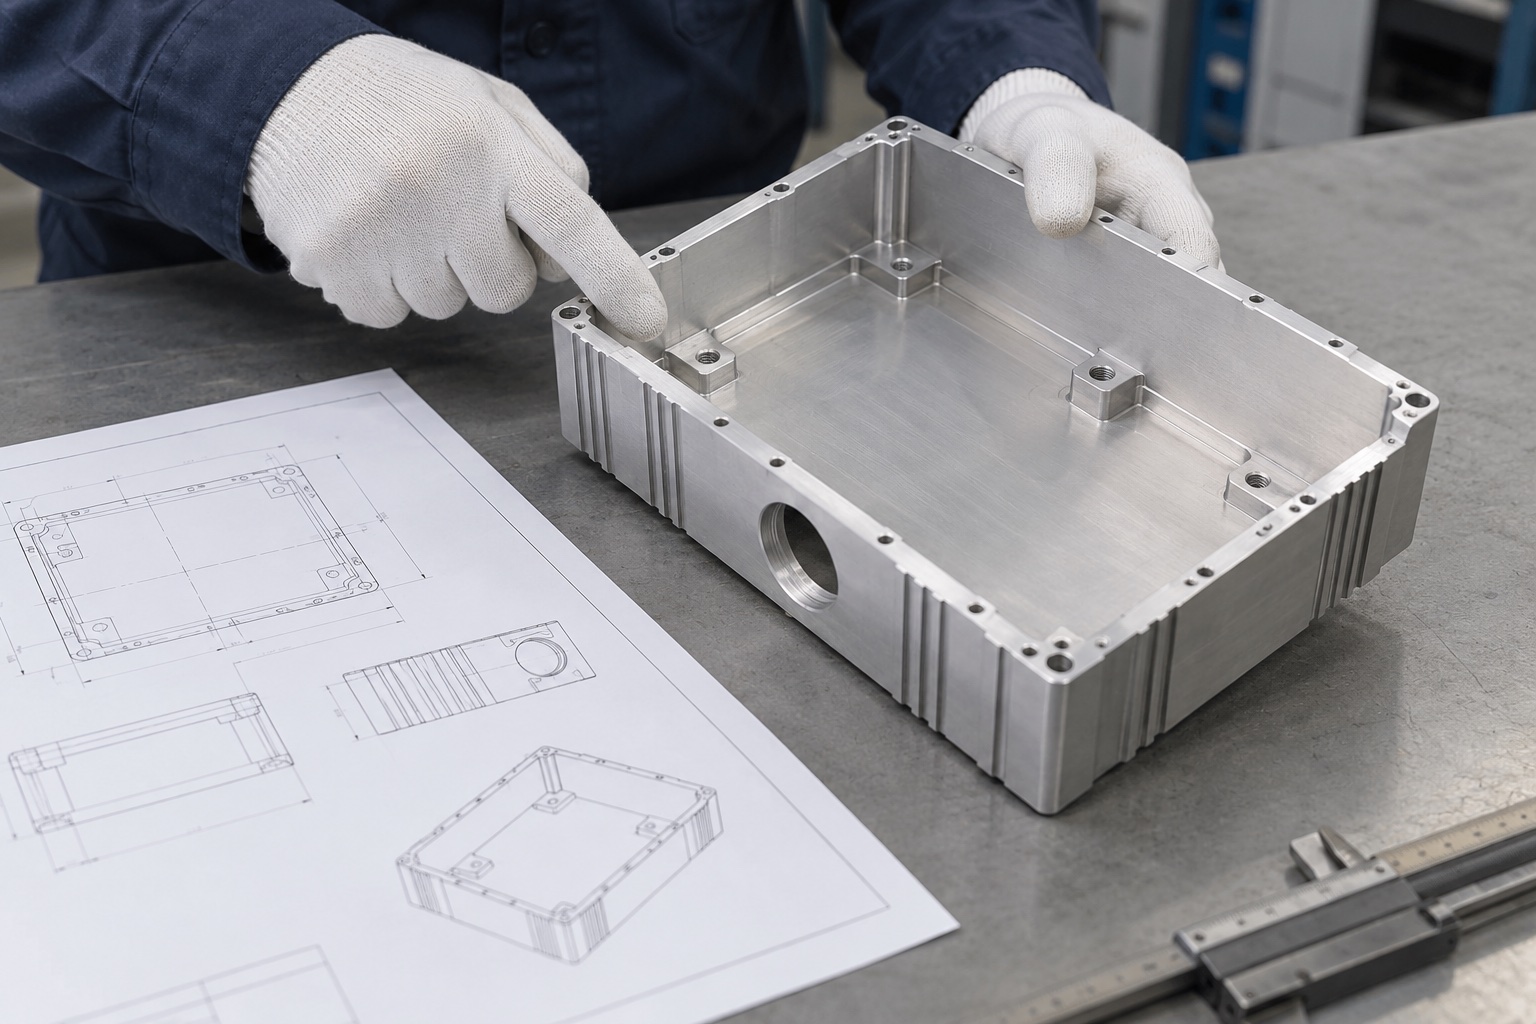
工程师核对散热壳体内部安装台阶与图纸

5个检查点:把贴合问题拆成可核对的项目

检查对象 容易漏掉的条件 下单与验收确认
功能基准 底面和台阶各自合格但关系未明确 标明实际安装面和高度链
去料与刚性 大腔去料后状态发生变化 评审壁厚、余量与粗精顺序
装夹与测量 在夹结果直接作为自由状态 规定支承、夹持和复测条件
后处理 处理后接触与配合改变 确认遮蔽、接触区和复检
装配与功能 界面材料或紧固方式影响贴合 区分尺寸、接触与系统试验

一、从实际安装关系反推加工与测量基准

开放式机壳可能通过外底面装到机架,模块又落在内部台阶或安装柱上。图纸需说明这两组表面的相互关系、孔系参照以及哪些位置真正参与接触。如果只分别标注每个面的高度,没有统一参照,局部尺寸看似正常,装配高度链却可能没有被覆盖。

不宜默认整个腔底都必须承担相同贴合功能。设计方应区分安装接触面、让位区域和外观面,再决定检测范围。对局部接触点和深腔部位,应预先确认测头或量具的可达性,而不是做完才发现报告无法覆盖关键位置。

二、大幅去料之后,要看松夹状态而不只是机上结果

铝合金壳体的内腔、筋和侧孔使刚性分布不均。粗加工后剩余结构与毛坯不同,过度夹紧可能改变底面形状。应围绕去料布局、余量、支承和加工顺序评审,必要时设置中间复测。材料牌号和状态是评审输入,但不能保证每种结构都不发生变化。

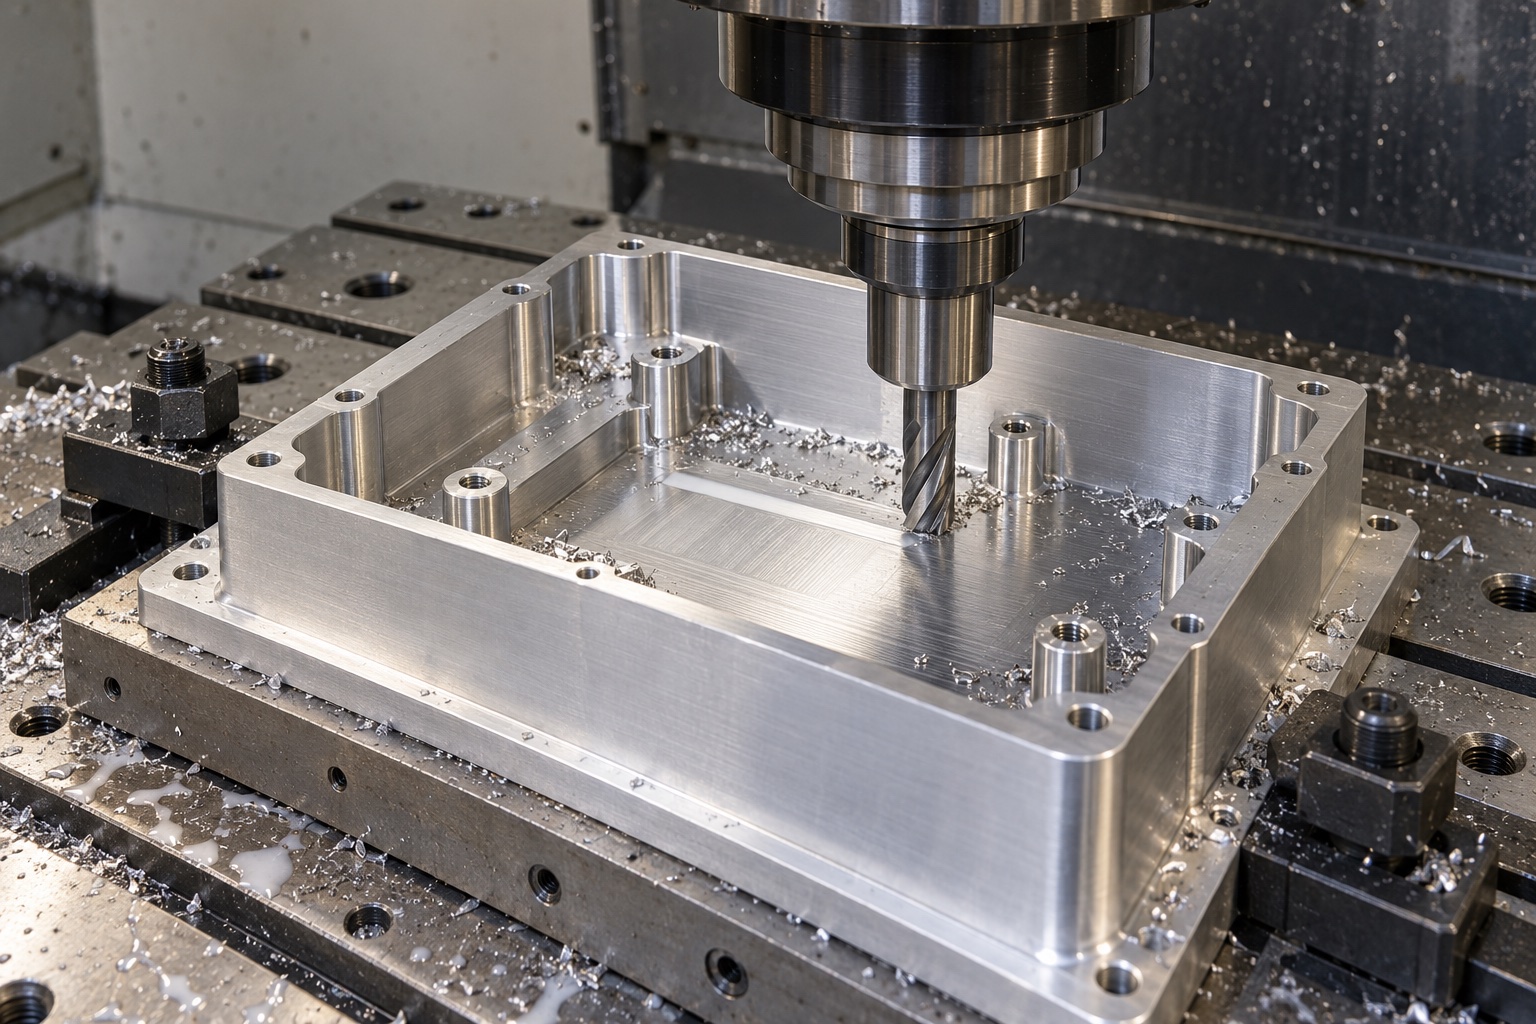
CNC铣刀精加工铝合金散热壳体内腔安装面

短而稳的刀具系统和有利于承受切削力的支承是一般加工原则,可参考Sandvik Coromant铣削指南。具体内角和深腔工艺仍应按图判断,不能为了赶工擅自扩大内角或改变台阶。

三、处理后的贴合、导电和绝缘要求应分别确认

阳极氧化等处理可能影响配合与表面状态。安装面、导电接触位置、绝缘范围和外观要求应由设计方明确,不能把整件统一颜色当作所有功能面都处理正确。关键台阶或孔面是否遮蔽、是否处理后复检,要在下单前说清,不宜返厂后再临时决定修磨。

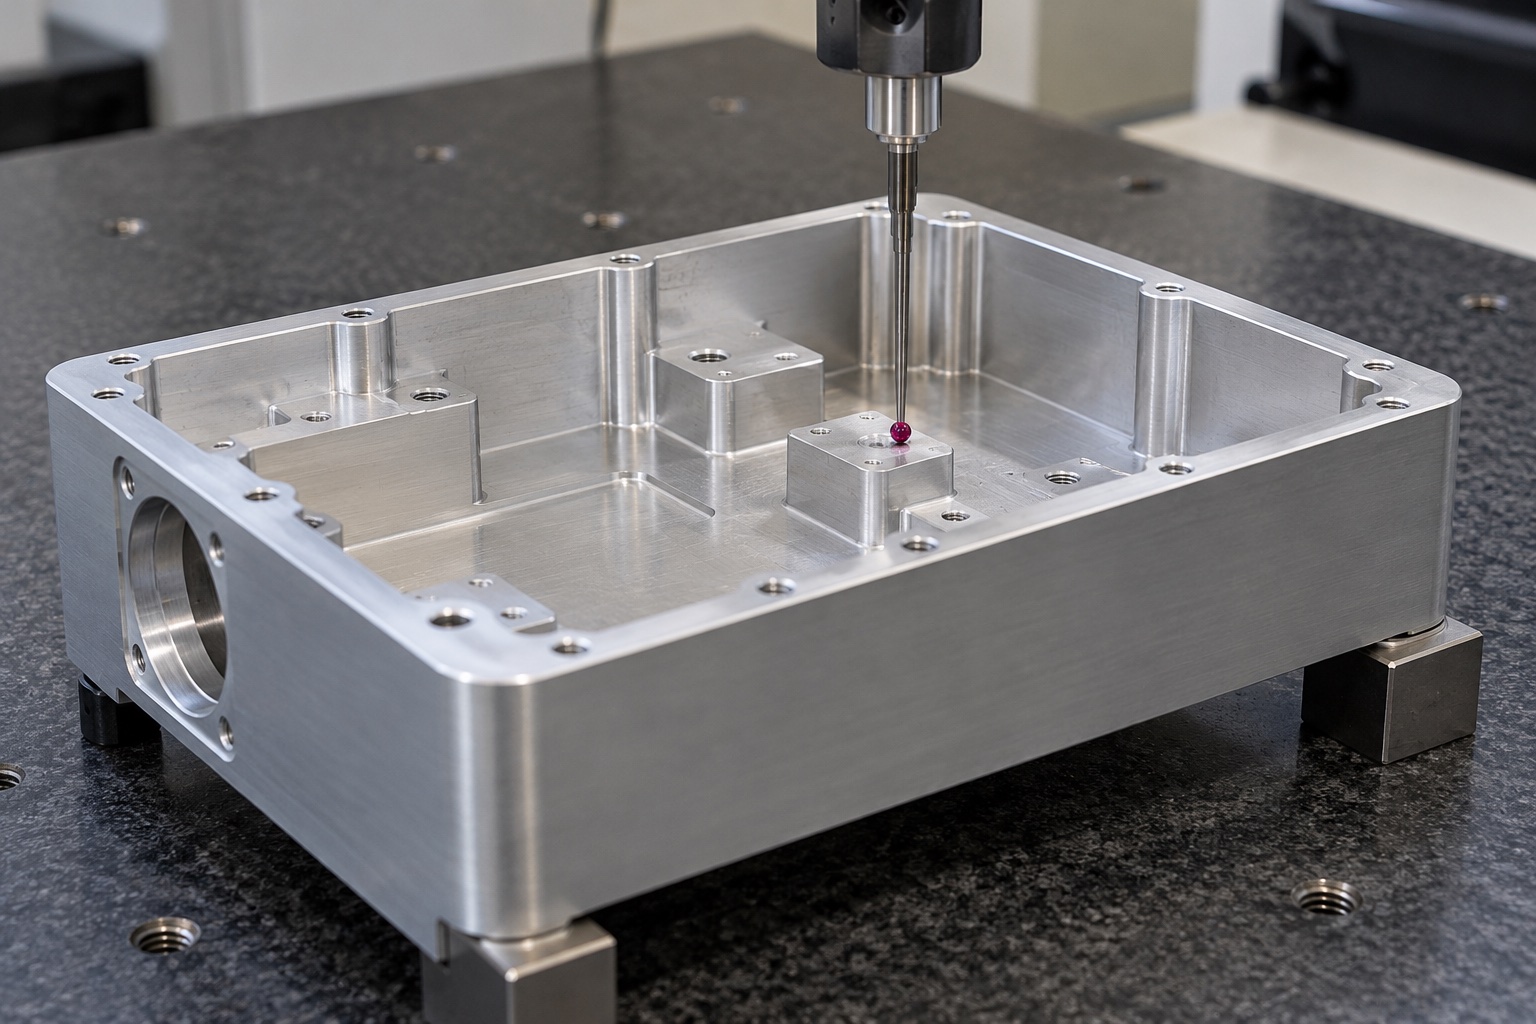
三坐标测头检测铝合金壳体内部台阶上表面

可以按如下格式记录首件:图号与版本;外底面支承;内部台阶和孔系检查;表面处理状态;装配界面与紧固要求。这个格式是沟通示例,不是真实工单或测试报告。对贴合提出疑问时,应同时记录模块、界面材料和紧固状态,而不只拍摄壳体外观。

常见问题

把底面做得更光亮就一定更贴合吗?

不一定。先区分表面纹理、形状与装配高度关系,抛光不能自动修复基准或台阶问题。

能把全部面都标成最高精度吗?

应围绕功能确定关键要求。盲目收紧非功能区域可能增加成本,却没有改善真实接触位置。

试装贴合能否代替整机散热试验?

不能。试装有助于确认机械接触,散热和电气表现需在约定系统条件下独立验证。

询价时提供壳体,也提供它要装到哪里

北京精工制造可结合6061-T6射频匹配器散热壳体定制说明讨论研发件方案。请提供二维图、STEP模型、模块安装界面、材料与数量、关键接触面、处理遮蔽和验收项目。先确定加工与系统验证的边界,再安排样件和小批量。

提交图纸,咨询腔体基准与工艺评审,电话:17751118438。具体公差、检测范围和交期以双方确认方案为准。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱