技术干货

RV减速器偏心轴加工如何控制偏心量与热处理变形?

2026-10-12 技术干货

RV减速器依靠偏心轴带动摆线轮产生偏心运动,其偏心量、相位和轴颈精度直接影响机器人关节的传动误差、振动与寿命。偏心轴外形类似短曲轴,但尺寸更紧凑,往往集成多段轴承位、花键、油孔和定位肩。加工必须把热处理前后的基准变化纳入整体路线,不能只依靠最终磨削修正。

一、先把功能误差转换为制造要求

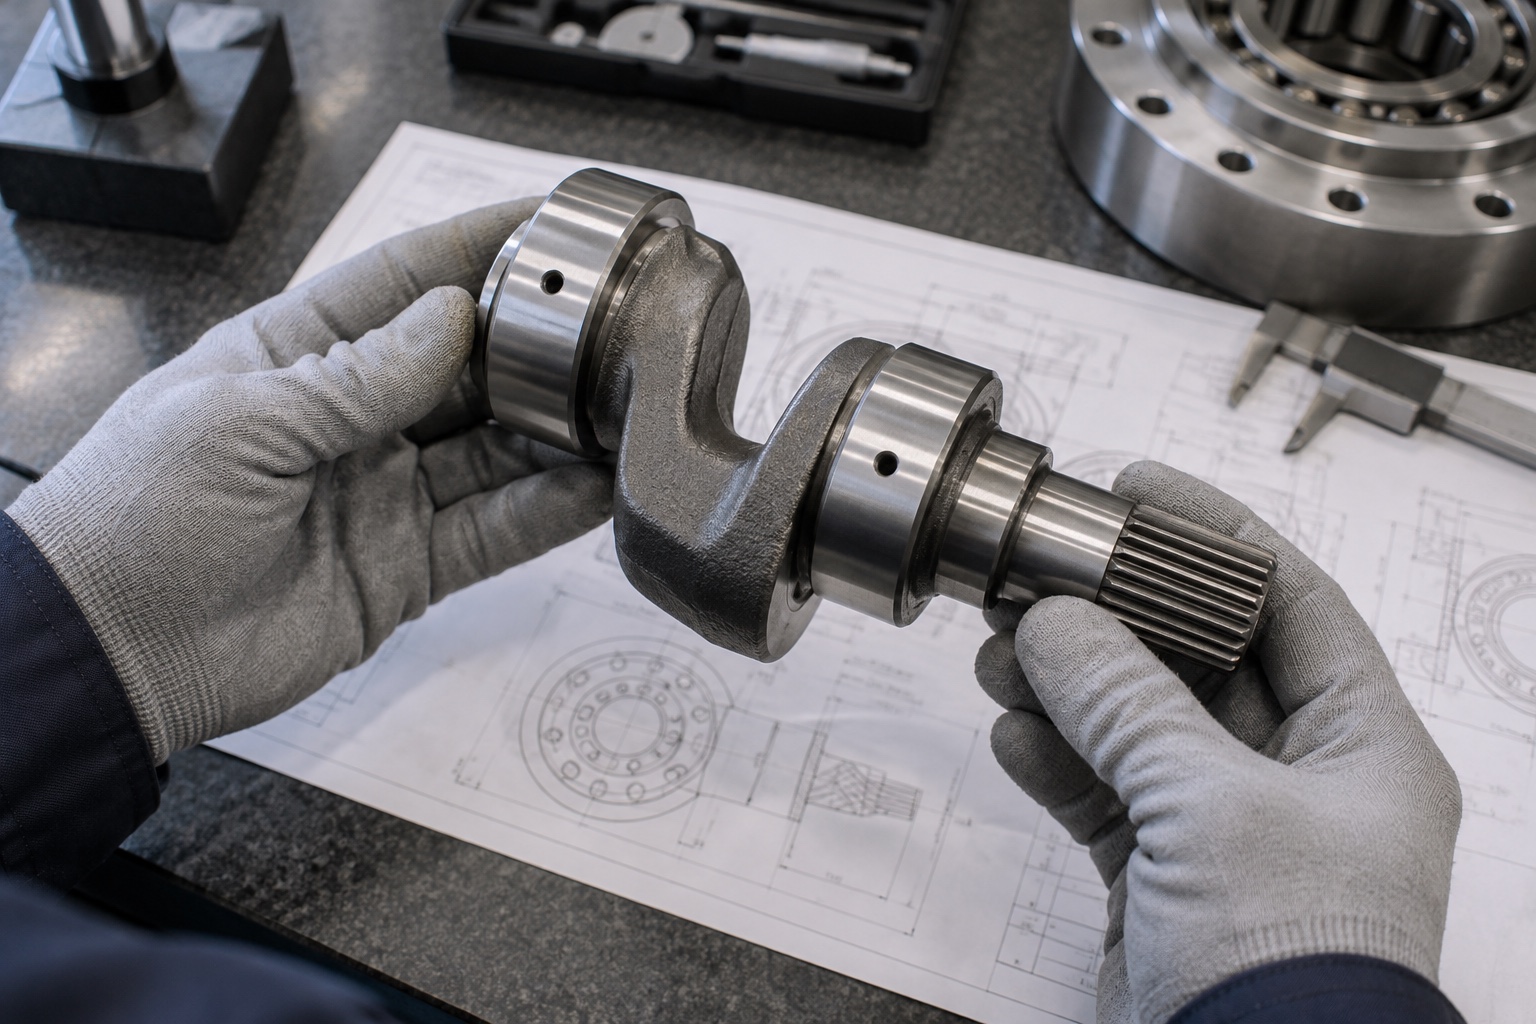
两组偏心圆不仅各自有直径和圆度要求,还必须相对主轴线保持正确偏心量与相位。轴承位、端面和花键同样参与装配。工艺评审应明确主旋转轴线、偏心基准和轴向定位面,并把相位角、偏心距和跳动要求关联到统一基准,避免车削、热处理和磨削各用不同坐标。

RV减速器偏心轴加工如何控制偏心量与热处理变形?图纸与零件

二、粗加工为热处理留出均匀余量

40Cr通常需要调质或表面强化。粗加工阶段应去除毛坯缺陷,建立中心孔和主要轴颈,并在各圆周方向保留均匀精磨余量。若偏心段单侧余量差异过大,热处理应力和后续磨削热会进一步放大弯曲。细长或截面不对称部位可分阶段去料,并在热处理前检查直线度。

三、热处理后的基准恢复很关键

热处理会使轴类零件产生弯曲、尺寸变化和中心孔氧化。进入精磨前,应检查硬度、变形和表面状态,必要时进行校直并修研中心孔。中心孔是后续两顶尖磨削的核心基准,其圆度、锥面接触和清洁度会直接反映到轴颈跳动。只修外圆而忽略中心孔,难以获得稳定结果。

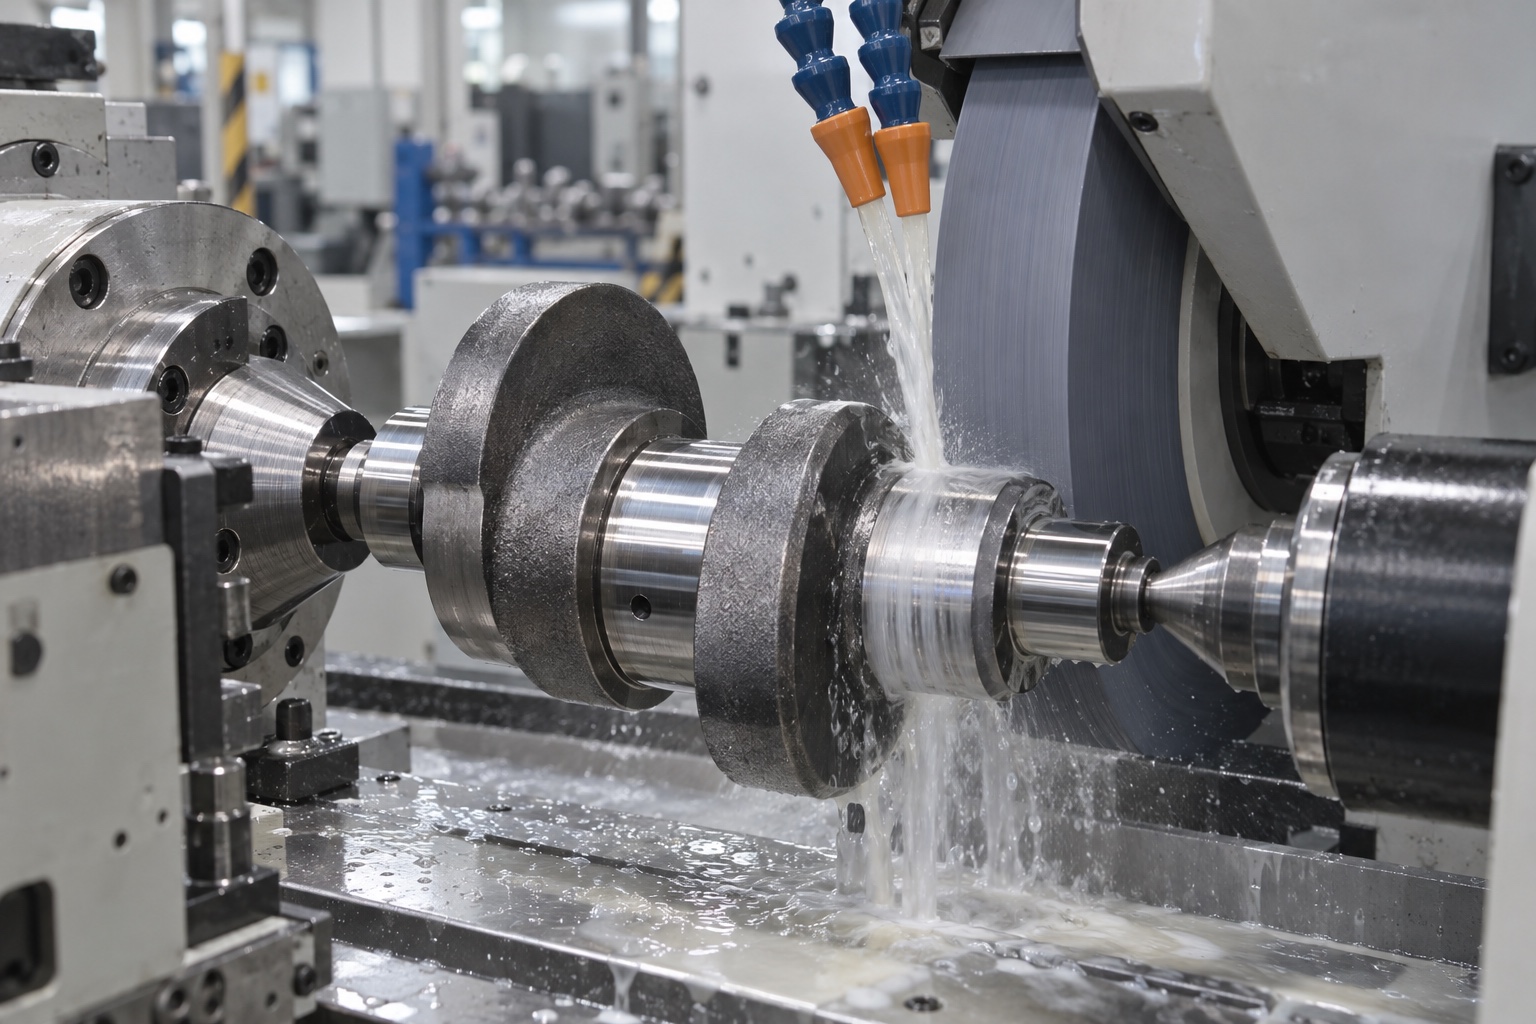
RV减速器偏心轴加工如何控制偏心量与热处理变形?加工场景

四、偏心磨削要兼顾偏心距和相位

偏心圆可在专用偏心夹具、可编程磨床或精密定位工装中完成。装夹必须防止角向窜动,并用基准键位或定位孔锁定相位。首件调试时先验证偏心距和相位,再逐步修正直径、圆度和粗糙度。磨削余量不宜一次吃完,应控制砂轮状态、冷却和火花磨时间,避免局部热烧伤。

五、轴颈表面质量影响轴承寿命

轴承配合面除尺寸外,还关注圆度、圆柱度、波纹度和粗糙度。磨削振纹可能造成噪声与周期载荷,表面烧伤会降低疲劳寿命。生产中应监控砂轮修整周期、顶尖压力和工件转速,必要时采用超精加工改善表面峰值,同时保留适当测量记录。

六、油孔与花键不能成为毛刺来源

交叉油孔出口若残留毛刺,可能脱落进入轴承区域;花键端部毛刺则会影响装配。孔加工应选择合适的工序位置,在热处理和精磨之间预留去毛刺条件。完成后用放大设备或内窥镜检查交叉口,并保护已磨轴颈,避免后续处理造成划伤。

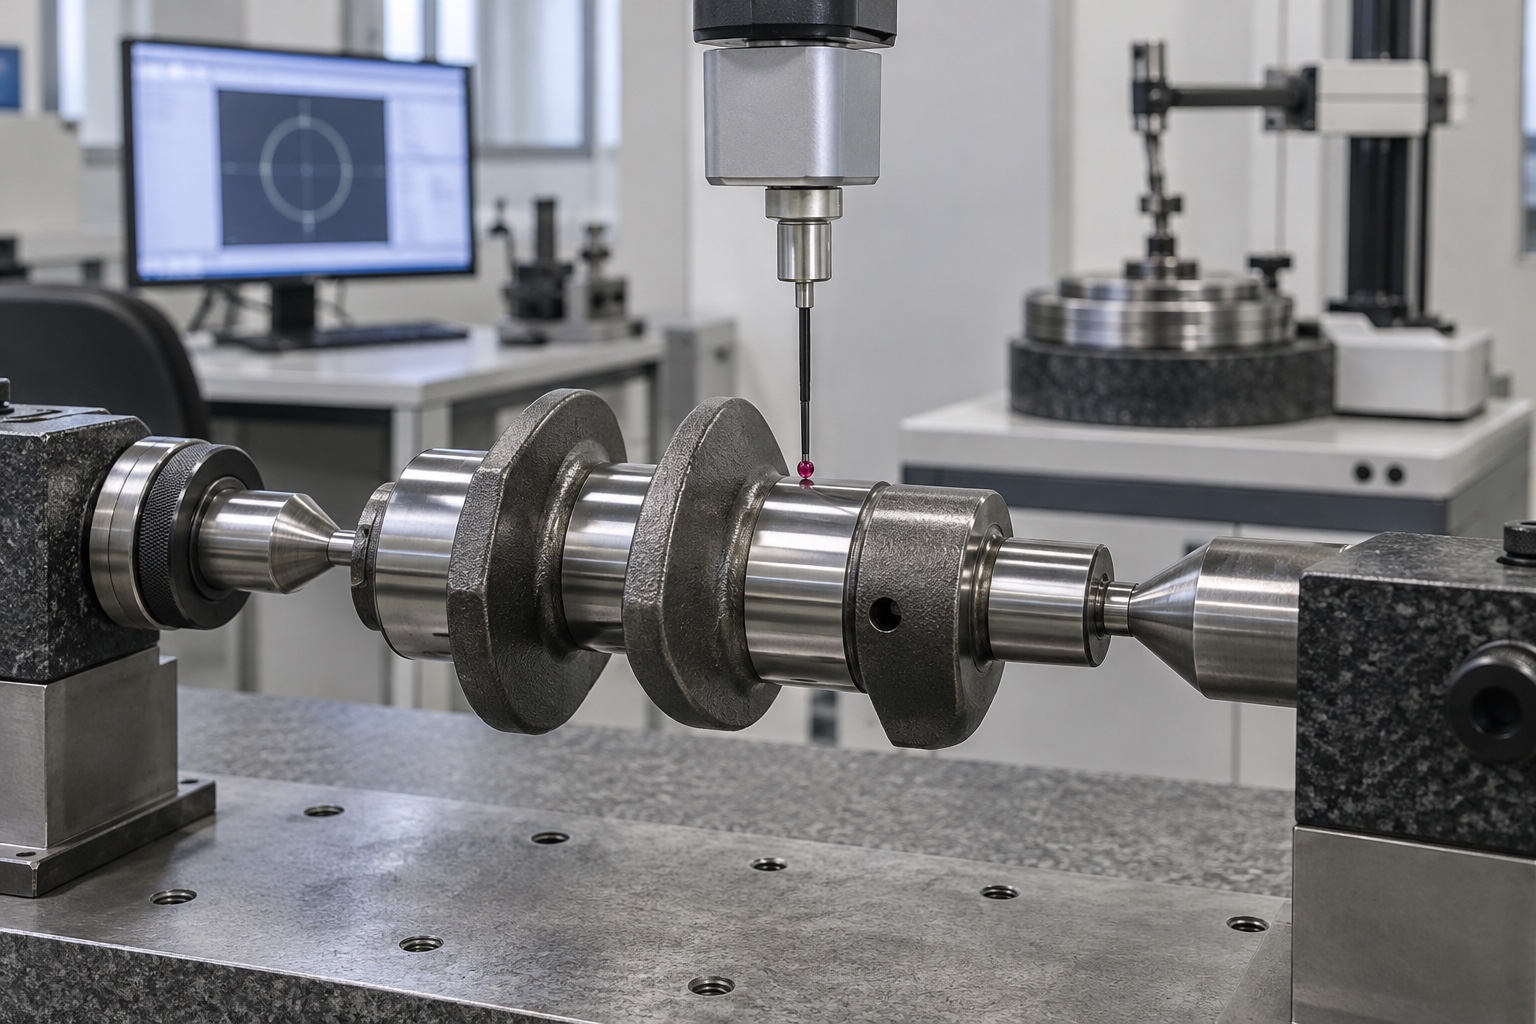
RV减速器偏心轴加工如何控制偏心量与热处理变形?检测场景

七、检测要把几何和相位放在一起

普通外径千分尺只能确认直径,无法证明偏心关系。可使用三坐标、圆度仪、偏心专用量仪和相位工装组合检测:以主轴线建立坐标,测量各偏心圆中心位置及夹角,再评估轴颈圆度、端面跳动与花键基准关系。检测装夹应与制造基准一致,减少转换误差。

八、小批量生产重在可复现

研发阶段常因减速器参数调整而改变偏心量或轴向距离。建议保留每版图纸对应的夹具编号、热处理批次、磨削补偿和检测程序。首件通过后冻结关键参数,后续复购先核对材料与热处理,再恢复基准和测量程序。这样可减少重新试切,并提高多批次装配一致性。

RV减速器偏心轴的精度来自完整工艺链:统一基准、均匀余量、受控热处理、中心孔恢复、偏心精磨和综合检测必须彼此衔接,任何单一工序都无法独立保证最终传动性能。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱