技术干货

晶圆卡盘基座加工如何控制平面度与真空槽一致性?

2026-10-13 技术干货

涂胶显影机需要让晶圆在旋转、涂覆和显影过程中保持稳定姿态,晶圆卡盘基座承担承载、真空吸附和安装定位任务。典型零件由大直径工作面、同心真空槽、径向流道、中心孔和周向孔系组成。工作面平面度不足会造成晶圆支撑不均,槽宽或槽深波动会改变吸附分布,残留切屑还可能进入真空系统。因此,这类零件的关键不是把圆盘加工出来,而是同时控制形位、流道和洁净度。设备高速旋转时,微小面形误差还会转化为动态跳动,影响工艺重复性。

一、设计基准应对应设备装配状态

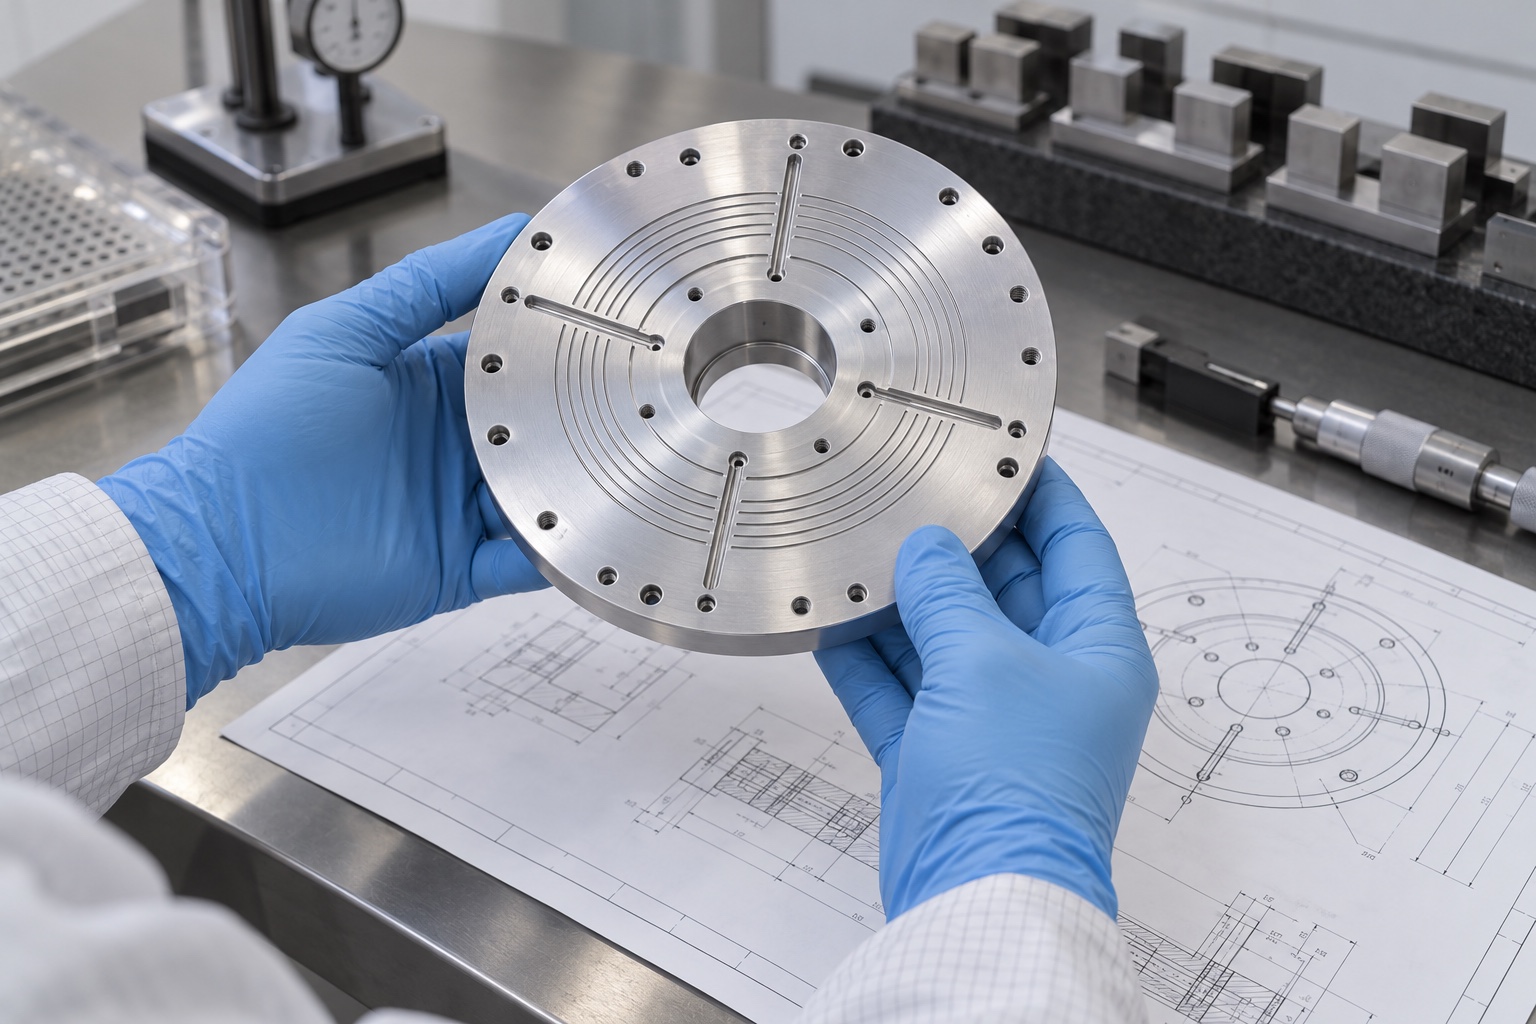
图纸评审时要明确工作面、安装底面、中心孔和定位孔之间的关系。工作面通常以安装底面和中心轴线为基准,真空槽则需要相对中心保持同心。若检测时采用了与设备不同的支撑方式,薄盘可能因自重或夹紧产生不同变形。工艺和测量方案应尽量模拟真实装配支撑,并统一基准定义。

晶圆卡盘基座加工如何控制平面度与真空槽一致性?图纸与零件

二、6061圆盘粗加工要对称释放应力

大直径铝合金圆盘从板材中去除大量材料后容易翘曲。粗加工应正反面交替、对称去料,并为工作面和底面保留均匀余量。重要项目可在粗加工后松夹、稳定或安排中间去应力,再重新找正。毛坯方向、材料状态和切削余量需要记录,避免不同批次使用完全相同补偿却得到不同结果。

三、低应力装夹是平面度控制的核心

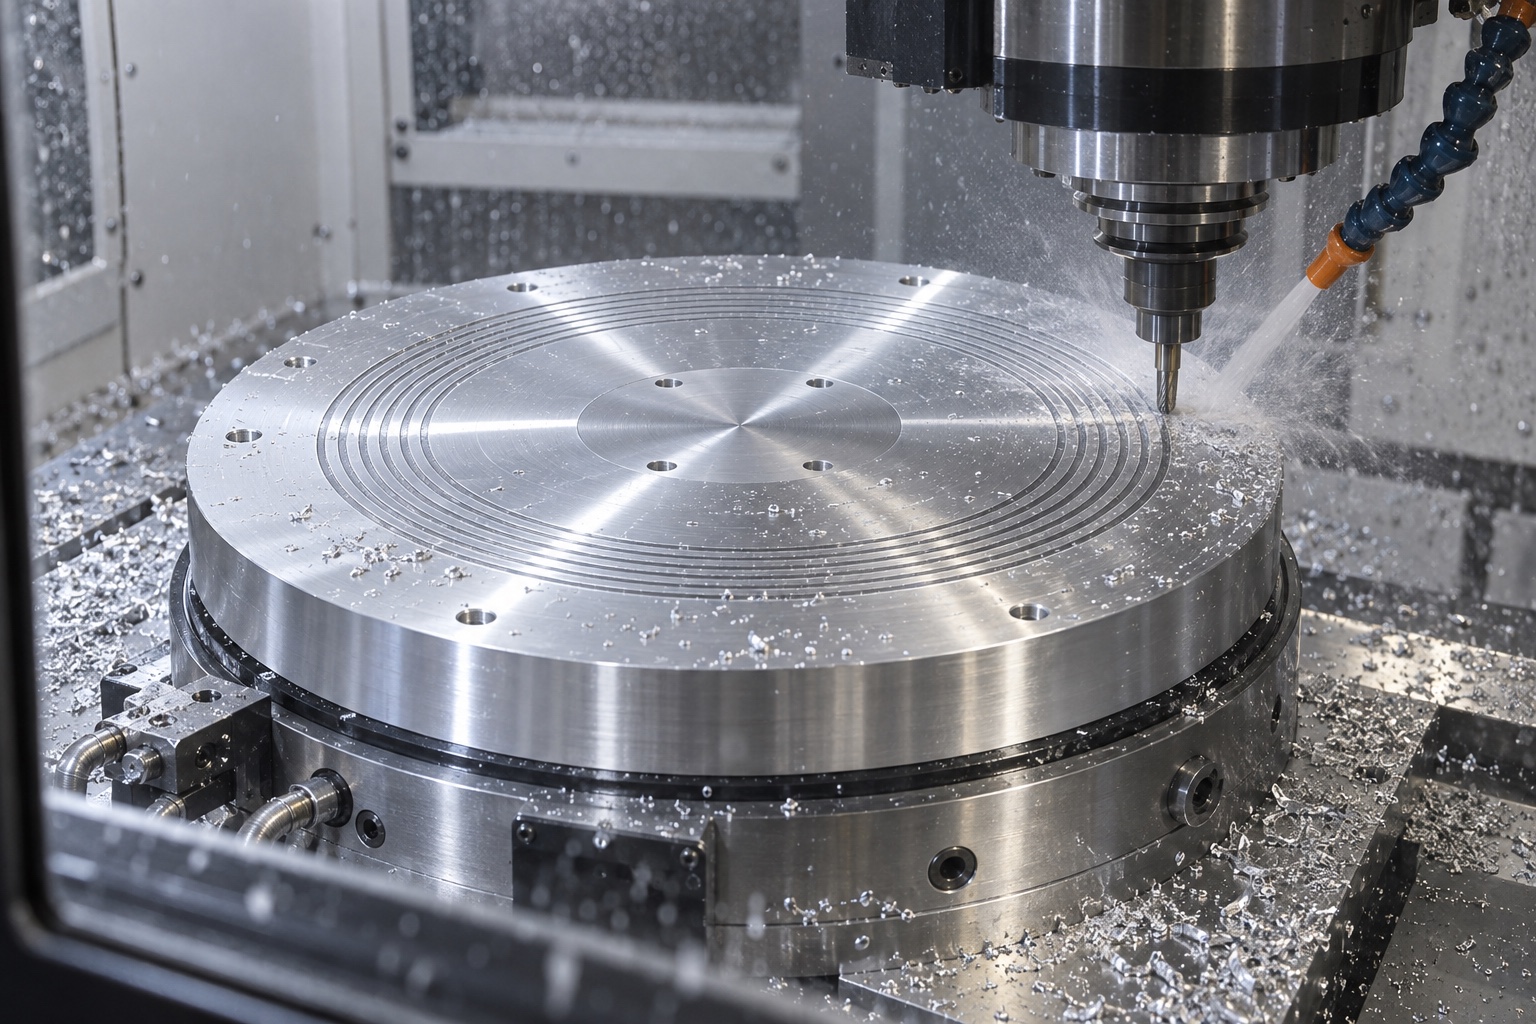
如果夹具把变形圆盘强行压平,加工后松开就会回弹。可采用均布支撑、真空吸附或低力压板,并确认支撑点不位于薄弱区域。精加工前应检查夹具基准面清洁度,微小切屑也可能造成工作面倾斜。面铣刀具需保持刃口一致,使用合理步距和稳定进给,减少接刀纹和局部热量。

晶圆卡盘基座加工如何控制平面度与真空槽一致性?加工场景

四、窄真空槽需要控制深度与连续性

同心真空槽宽度小、路径长,刀具磨损会造成槽宽和槽深逐渐变化。应选择刚性足够的专用槽刀,控制伸出量,并根据加工长度设定换刀周期。槽底不能有明显台阶,转接处要保持连通。径向流道与同心槽交汇时容易产生毛刺,应安排专门清理和放大检查。

五、交叉流道必须兼顾连通与清洁

侧孔、径向孔和底部接口形成内部真空网络,钻削后的细屑可能滞留在交叉位置。完成机械去毛刺后,可采用定向吹扫、超声清洗和纯水漂洗,并用内窥镜检查可达区域。必要时进行气密、流量或压降测试,确认所有槽路连通且无泄漏、堵塞。

六、检测应在温度与支撑条件稳定后进行

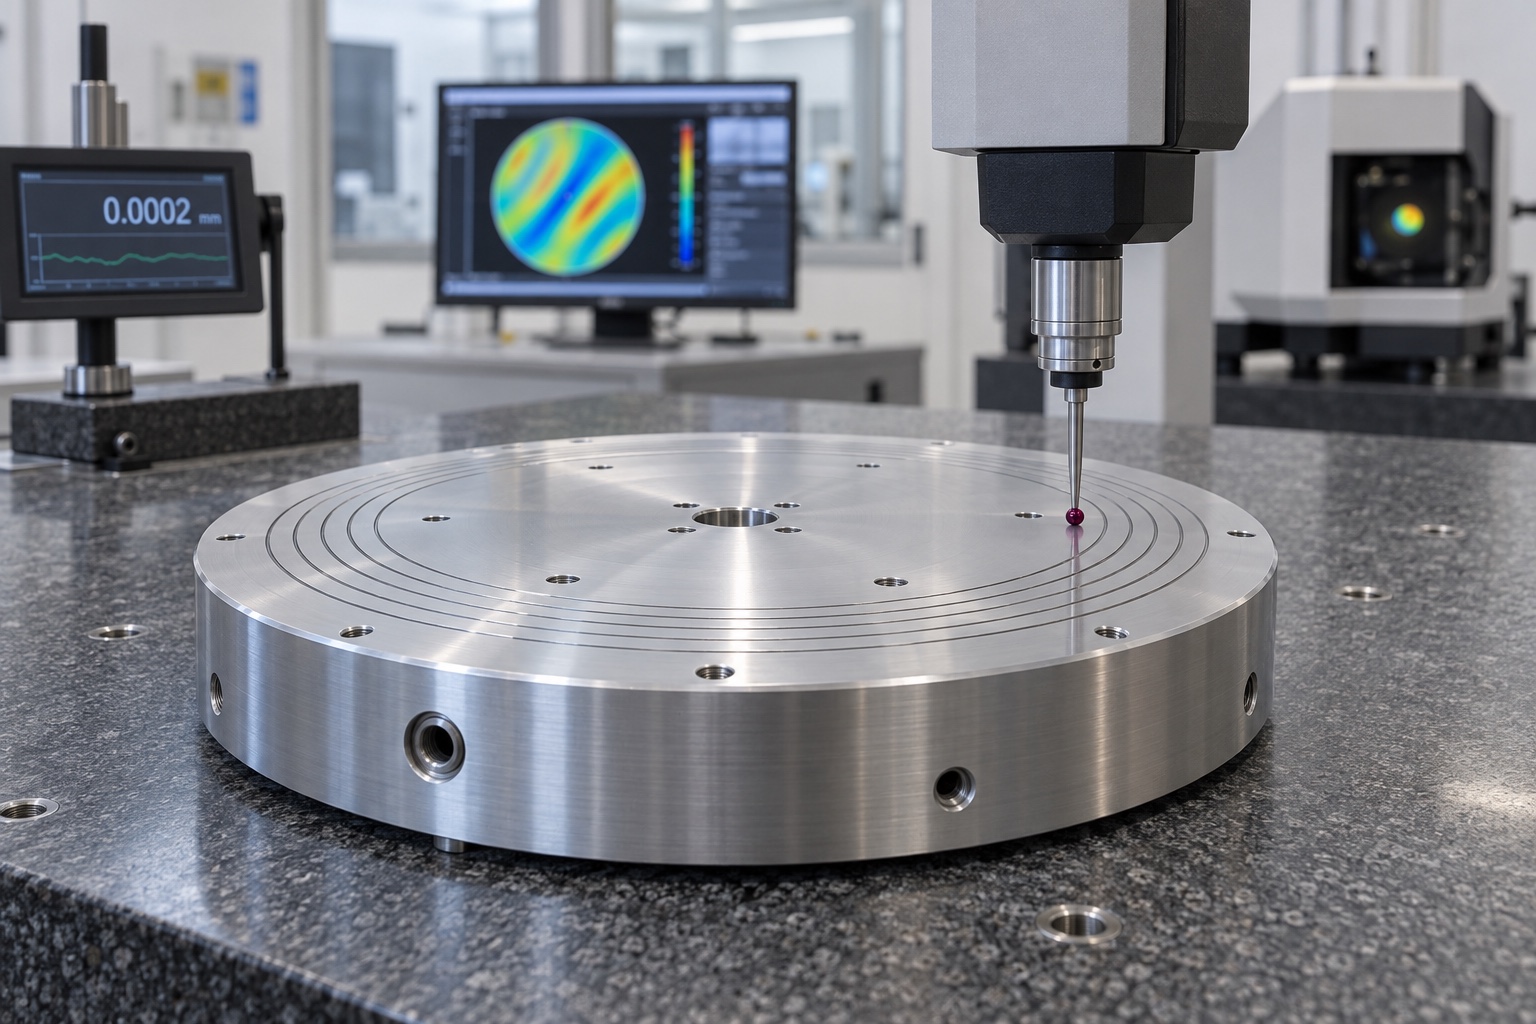
大尺寸铝件热膨胀明显,零件、量具和检测室应充分恒温。三坐标可评价孔系位置和工作面对安装基准的平行度,平面度设备或干涉测量可检查面形,轮廓仪用于验证槽深和槽底形貌。测量报告应注明支撑方式和环境条件,保证不同批次数据可比较。

晶圆卡盘基座加工如何控制平面度与真空槽一致性?检测场景

七、表面处理与洁净包装不能遗漏

阳极氧化、化学镀或其他处理会影响槽宽、孔径和工作面状态,需要在加工前确认膜厚与遮蔽区域。处理后要再次清洗和复测关键特性,包装时使用无尘材料保护工作面,避免运输摩擦和颗粒污染。首件数据、清洗记录和气密结果应与零件批次关联。

晶圆卡盘基座的稳定性来自材料、装夹、精加工、流道清洁和检测条件的一致。把平面度与真空槽作为同一个功能系统管理,才能为涂胶显影设备提供均匀、可靠的晶圆吸附基础。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱