技术干货

氮化铝静电卡盘定位环加工如何避免崩边与变形?

2026-10-16 技术干货

静电卡盘是晶圆处理设备中的关键承载组件,绝缘定位环则负责限定组件位置、隔离导电结构,并在热循环中维持间隙。氮化铝具有高导热、电绝缘和较低热膨胀的优势,但它同时是典型脆性材料。对于带阶梯内孔、径向缺口和多个安装孔的环形零件,加工不仅要做准尺寸,还要防止边缘崩裂和整环翘曲。

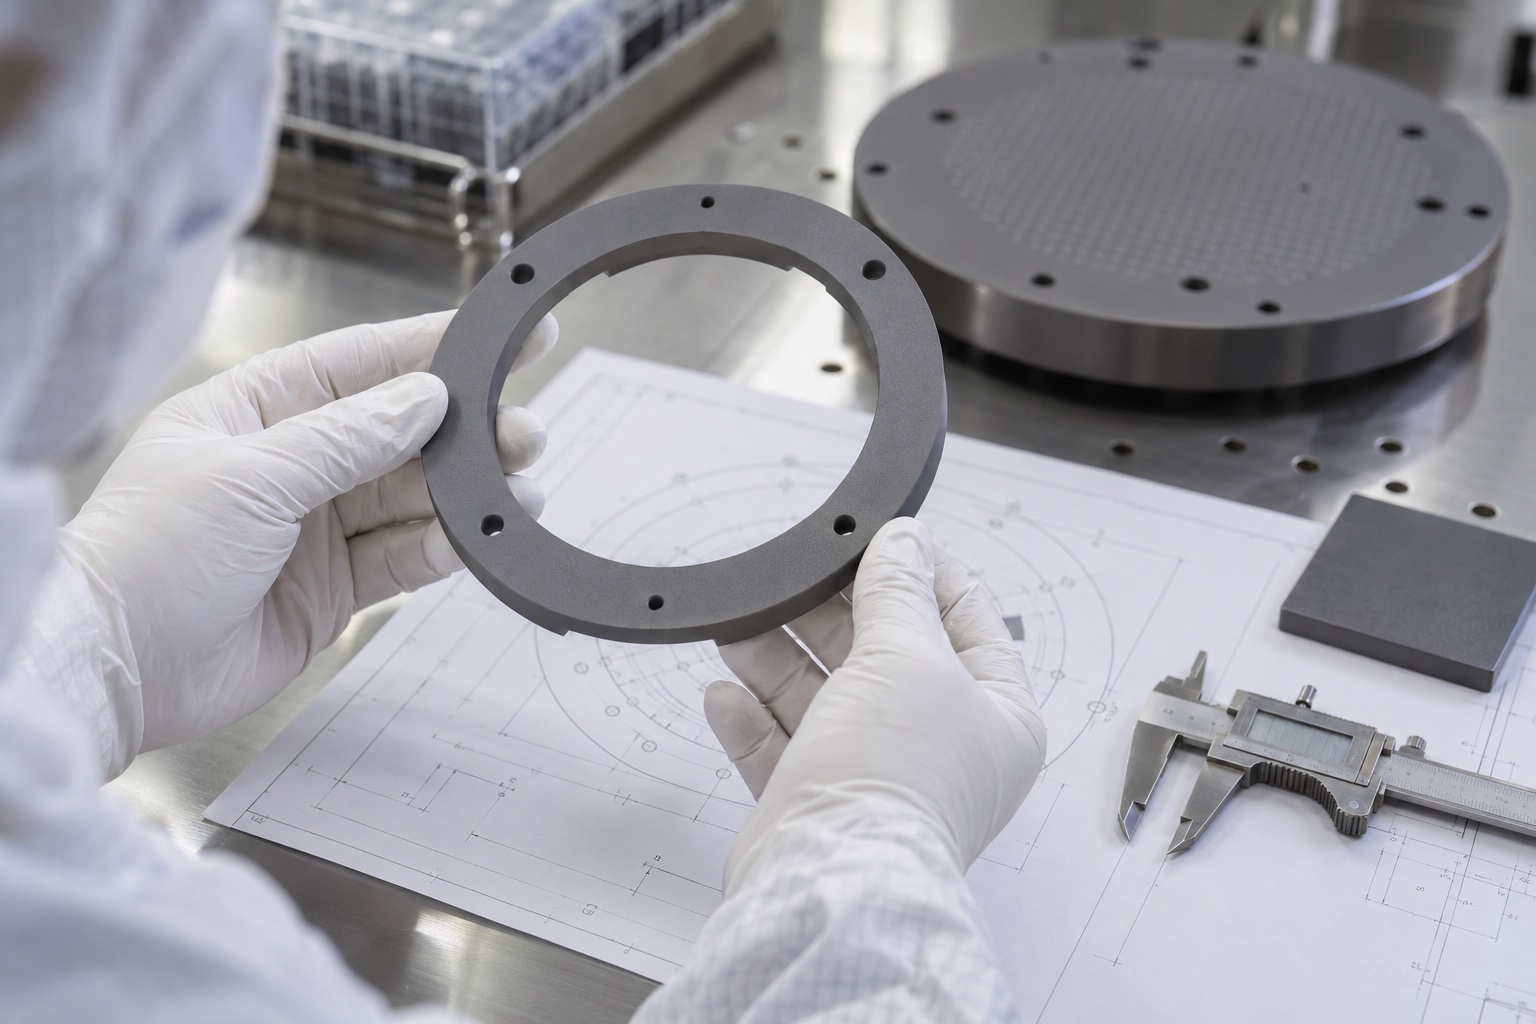
氮化铝静电卡盘定位环加工如何避免崩边与变形?图纸与零件

氮化铝材料特性如何影响工艺

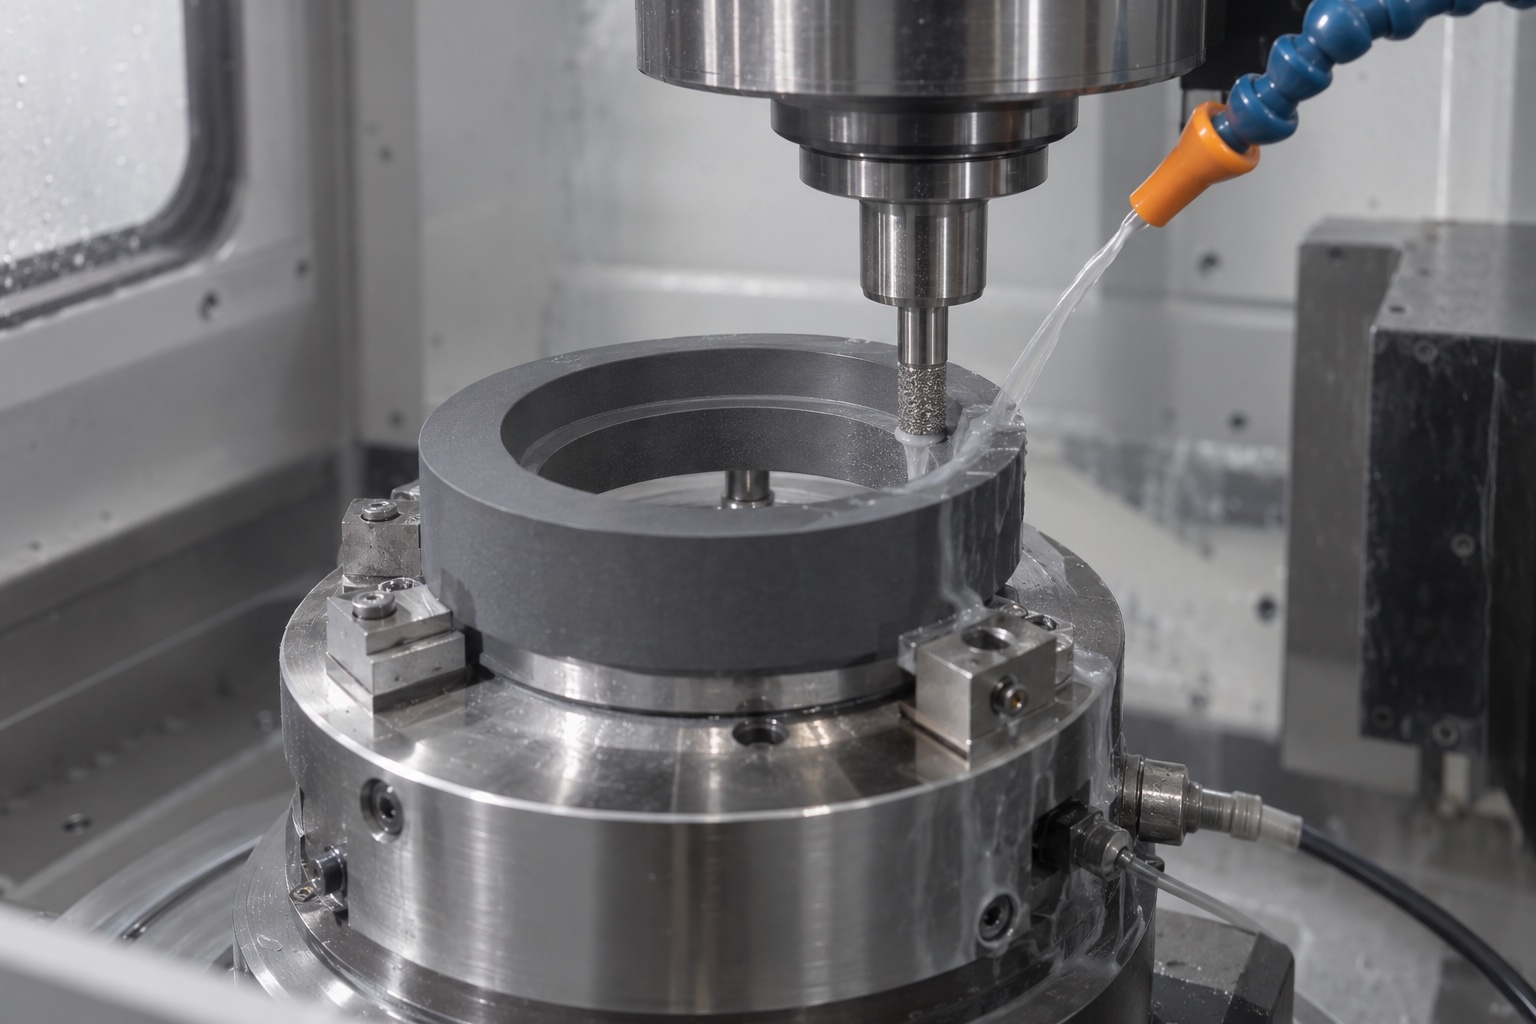
氮化铝硬度高,普通硬质合金刀具很难稳定切削,通常需要金刚石磨轮或金刚石涂层工具。其塑性变形能力低,局部载荷超过极限时不会像金属那样通过变形释放,而是直接产生微裂纹或崩边。因此,工艺设计应把单次切深、进给、工具突出量和支撑刚性作为一个整体,不能只追求加工速度。

由基准面建立环形尺寸链

定位环的平面、内孔、外圆和径向缺口往往分别承担轴向和径向定位功能。工艺路线应优先建立稳定端面,再用同一基准完成内外径及关键孔位。如果在不同夹具中反复更换基准,内外圆同轴度、台阶深度和孔系位置会出现难以追溯的累积误差。粗精加工之间保留足够的重建基准余量,能提高最终尺寸的可控性。

氮化铝静电卡盘定位环加工如何避免崩边与变形?加工场景

如何减少边缘崩裂

崩边通常发生在工具切出位置、孔口、薄壁缺口和尖角交界处。可通过预先小倒角、降低切出负载、在背面设置完整支撑以及优化工具路径来降低风险。对径向缺口,不宜一次铣穿,而应分层去除材料,最后以较小余量精修两侧边。孔加工可将预孔与金刚石精修分开,避免单一工具同时承受大余量和精度任务。

环形结构的装夹与变形

陶瓷环看似刚硬,但当多点压紧力不均时,仍可产生可测的微小翘曲,甚至在薄弱区域形成隐裂。真空吸附、环形软支撑或均布的低压夹紧更适合平面度精加工。夹具与零件接触面应保持清洁,一颗硬质颗粒就可能让零件在夹紧后产生倾斜。精磨后必须在自由状态下重新检测,不能只依赖夹紧状态的机内数据。

冷却、清洁与颗粒控制

陶瓷磨削会产生细小颗粒,如果排屑不及时,颗粒在工具与工件之间二次滚压,会造成表面划伤和微裂纹。冷却液方向要真正覆盖接触区,同时通过过滤和流量监控保持稳定。完工后应使用与半导体应用匹配的清洗和干燥方式,特别注意孔内、缺口根部和台阶处不得残留磨屑。

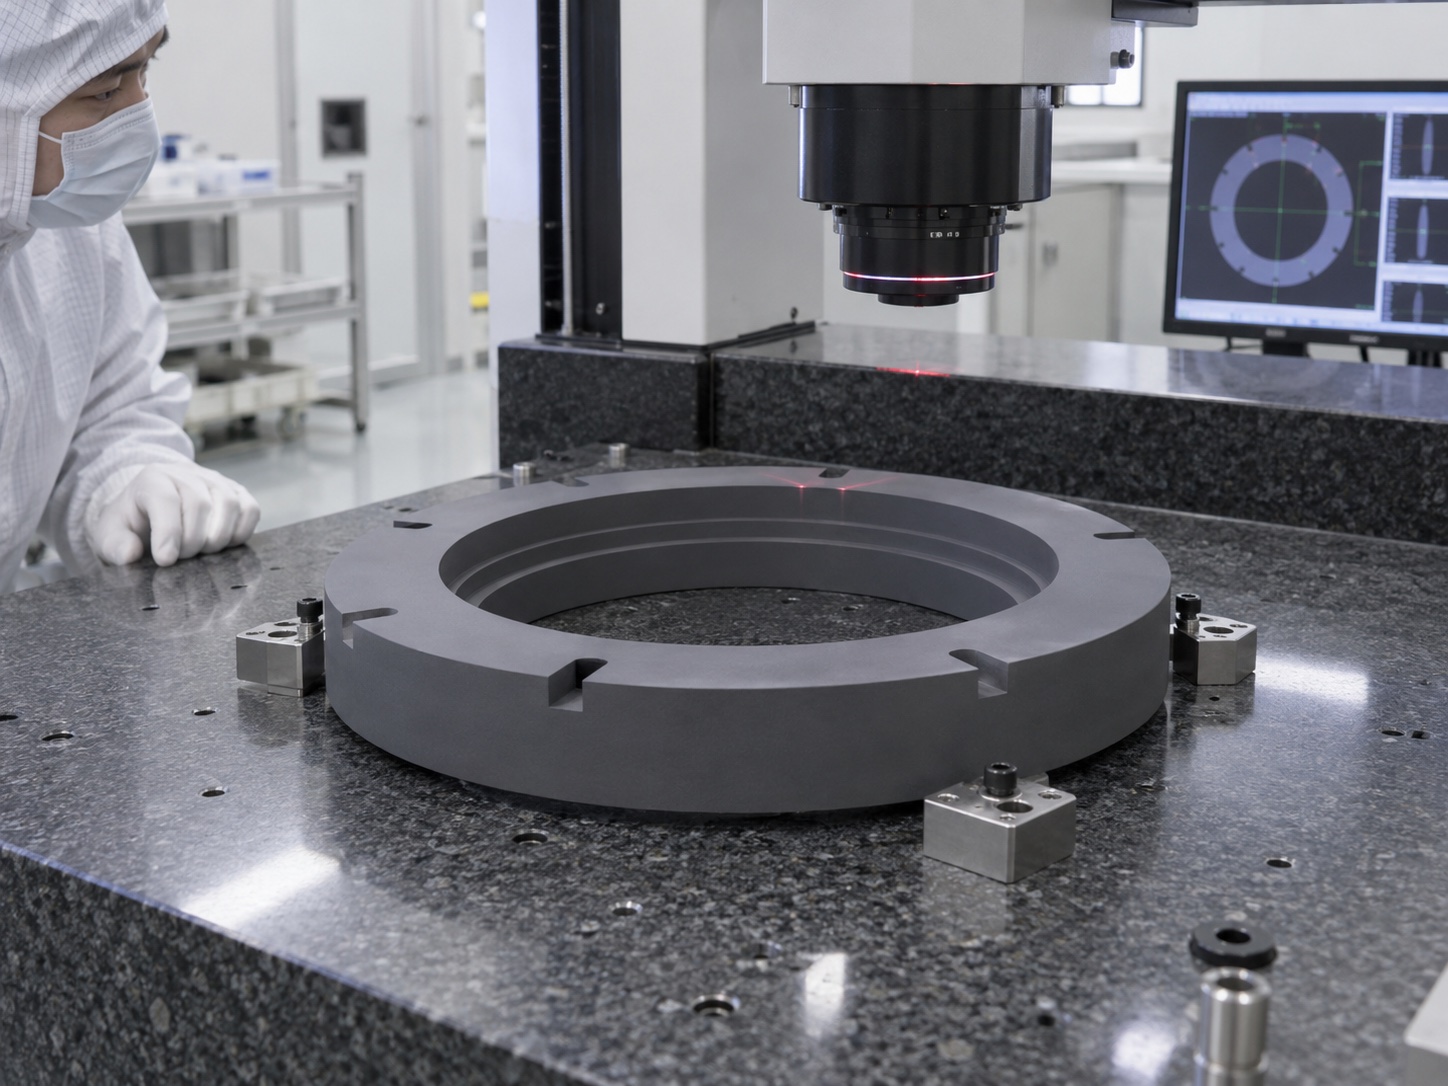
氮化铝静电卡盘定位环加工如何避免崩边与变形?检测场景

检测方法要避免再次损伤零件

氮化铝零件的平面度、轮廓和崩边宜优先使用非接触光学方法检查。三坐标触发测量可用于孔系和尺寸关系,但测针力、支撑方式和采点路径都需限制。检验报告除常规尺寸外,应记录崩边最大宽度、关键面划痕、外观放大倍率和清洁状态。如有气密、绝缘或热循环要求,还要把功能测试结果与零件批次关联。

从打样到批量的关键是稳定性

打样阶段应对毛坯材料批次、金刚石工具状态、冷却条件和夹紧方案留下记录。当尺寸合格时,还要观察崩边和表面微缺陷是否随加工数量增加而恶化。转入批量后,可以加工路径长度、主轴负载或零件数量设置工具更换阈值,并对平面度与缺口尺寸建立趋势图。这样才能把偶然合格变成可复制的制造能力。

氮化铝静电卡盘定位环的质量控制,本质上是材料脆性、环形结构和高洁净应用之间的平衡。使用正确的金刚石工具、低应力支撑、分步精加工和非接触检测,再配合颗粒清洁与批次追溯,才能同时保证尺寸、外观和使用稳定性。

177-5111-8438

177-5111-8438

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

tanghangyun@oemach.com

tanghangyun@oemach.com

邮箱