微信同号扫码咨询
无人机光电吊舱需要在飞行振动和姿态变化中保持视轴稳定,俯仰框、方位框等薄壁结构既要轻,又要为轴承、编码器、相机和红外组件提供准确基准。7075铝合金俯仰框往往是大直径环状或叉形件,内部布置轻量化筋、线缆通道和多组安装孔。材料去除率高,轴承孔又分布在结构两侧,若加工顺序、夹紧和温度控制不当,同轴度与质量分布会同时受影响。
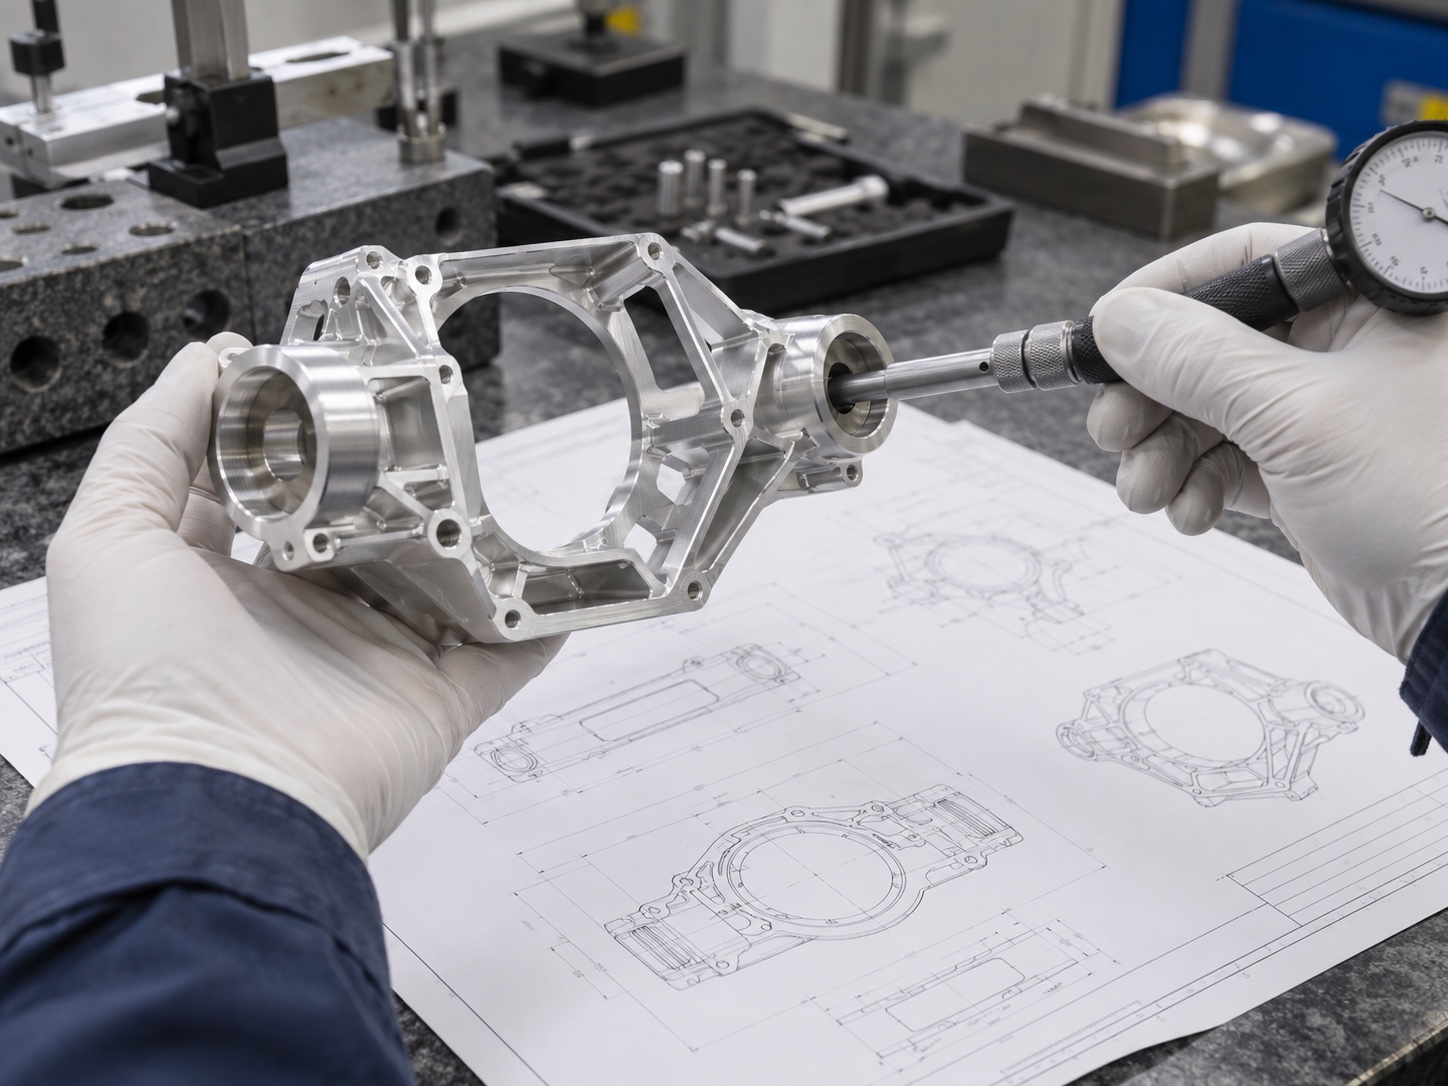
工艺评审首先要确认旋转轴线、轴承止口、传感器安装面和载荷接口之间的关系。轴承孔直径合格,并不代表两孔轴线共线;安装面单独平面度合格,也不代表它与旋转轴线的位置正确。建议以一个主定位面、一个轴线基准和防转特征组成稳定坐标,并让加工、三坐标检测和装配检具采用同一逻辑。图纸还应明确阳极氧化遮蔽、配合间隙和动平衡状态。
7075可选预拉伸板、锻件或近净成形毛坯,不同供应状态的残余应力差异明显。大尺寸薄壁框宜确认材料批次、热处理状态和毛坯方向,进厂后检查平面度与外形余量。粗加工不能一次把一侧掏空,应围绕框架中心对称分层去量,使内外壁和两侧筋位逐步接近最终形状。粗加工后松夹并放置一段时间,必要时进行中间时效或应力释放,再复测基准变化。
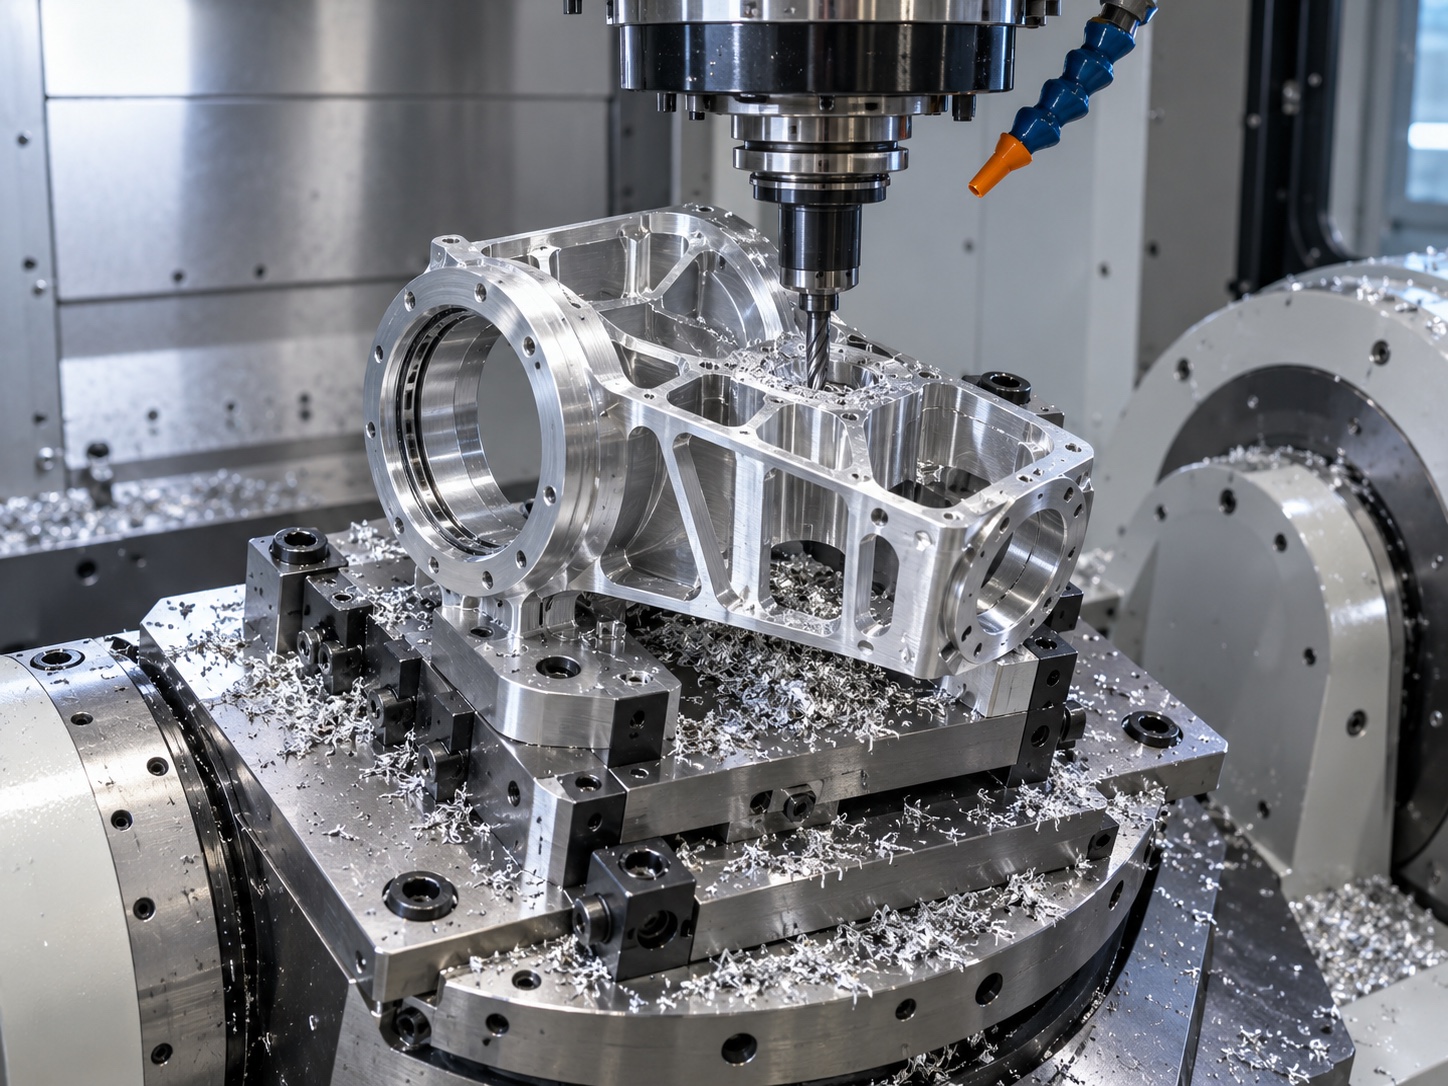
全周刚性压紧会把变形暂时压平,松夹后才出现椭圆或扭曲。夹具可在厚实节点设置主支撑和定位,薄壁区域使用可调辅助支撑防振,但不能施加过大预载。粗、半精和精加工阶段应逐步降低夹紧力,并安排自由状态测量。翻面时使用已加工基准孔和端面定位,避免依赖毛坯边缘。对于容易振动的开口框,可保留工艺连接筋,待主要表面完成后再受控去除。
五轴联动能够减少换装次数,并从合适姿态进入深腔、筋板和斜面。粗加工采用稳定刀具负载,左右两侧交替去量;半精加工统一壁厚和余量,为精加工提供一致受力。刀路转角应圆滑,避免在薄壁拐角突然加减速产生振纹。长刀伸出要与深腔结构匹配,并监控刀具跳动和主轴热状态。安装面和轴承座附近应最后保留小余量,待框架形状稳定后再完成。
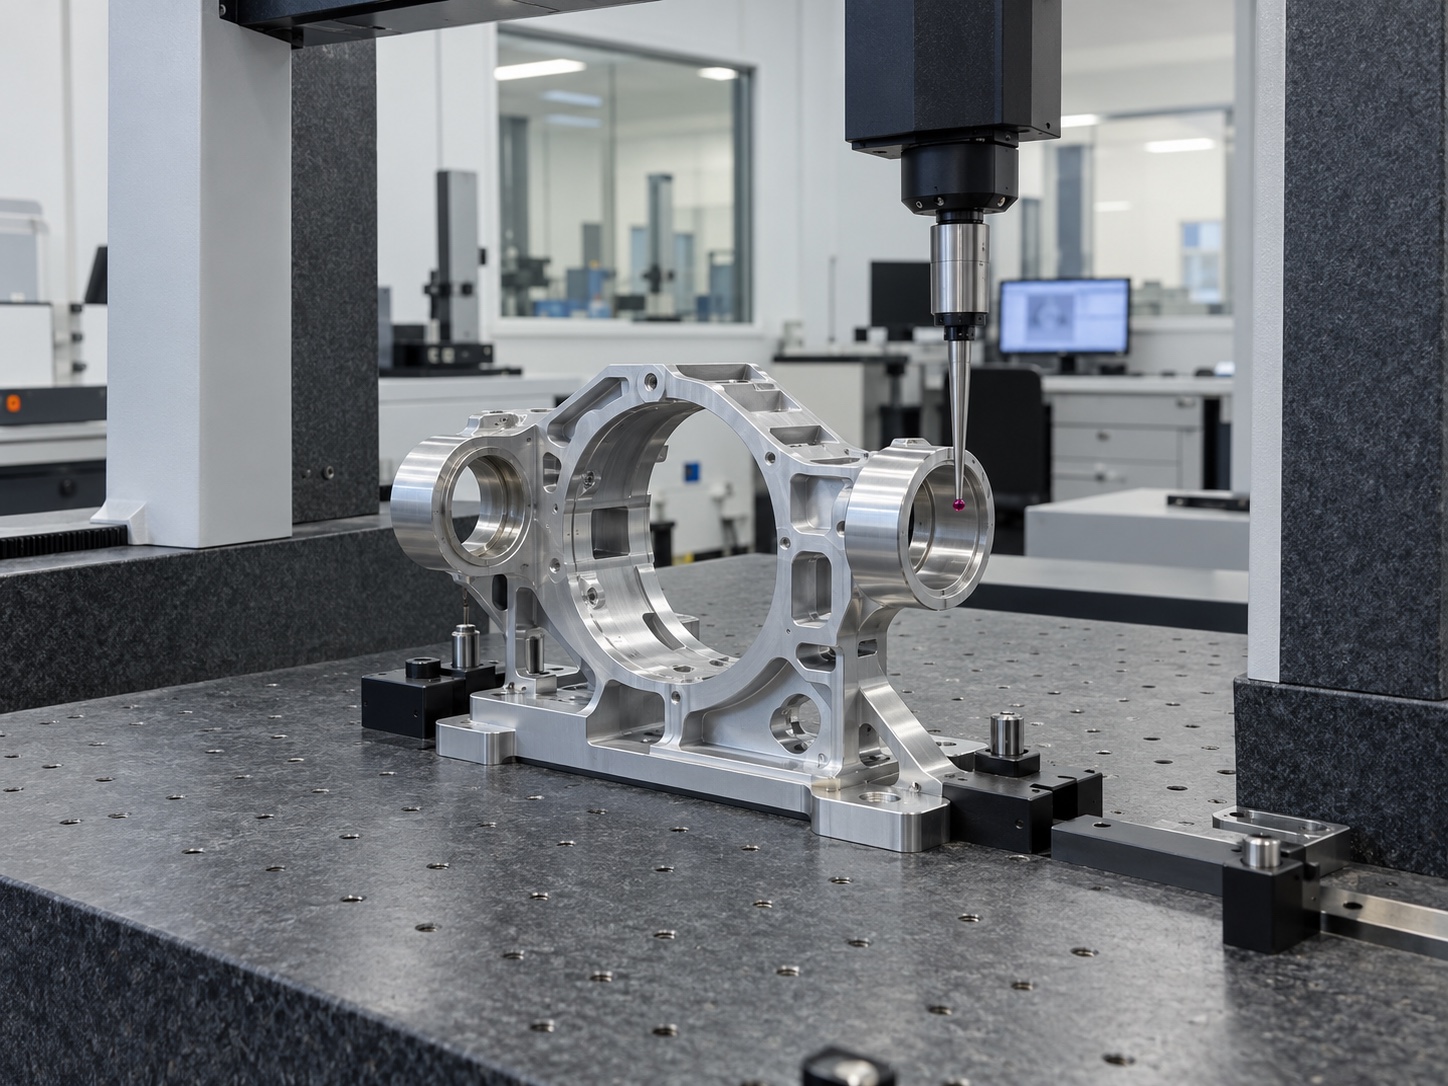
两侧轴承孔是俯仰轴的核心。理想情况下可用长镗杆或同一坐标系完成两孔精加工,减少独立找正误差;设备行程或结构受限时,也应通过精密基准、机内测头和中间标准件复核两端坐标。精镗前检查框架自由状态、环境温度和主轴热伸长,刀具采用小余量稳定切削。测量时不仅记录孔径,还要在不同深度采点拟合轴线,评价同轴度、圆柱度和端面垂直度。
硬质阳极氧化会在表面形成膜层,轴承配合、接地面和精密定位区域通常需要遮蔽或预留。设计与工艺应明确膜厚增长方向、遮蔽边界和后续是否允许返修。表面处理前完成一次全尺寸检查,处理后再复核轴承孔、止口、安装面和螺纹。任何塞堵、挂具接触或搬运磕碰都可能影响薄壁框架,包装应给轴承座和薄壁边缘提供独立保护。
单件几何对称并不等于装配后平衡。筋位厚度、孔系、表面膜层、紧固件和线缆布置都会改变质量中心。若项目规定静平衡或动平衡,应明确测试转速、允许不平衡量、装配状态和校正位置。加工阶段可先检测重量和几何质量分布,保留设计允许的校正台或配重孔;最终平衡应尽量包含实际轴承、载荷或等效工装。严禁在未经批准的功能面随意去料。
小批量生产应记录材料批次、毛坯平面度、每次松夹后的基准变化、轴承孔精镗参数、温度、三坐标结果和重量数据。若同轴度变化与框架开口量同步,应优先调整去量和支撑;若孔径随加工时间漂移,则检查刀具和热状态。把轴承轴线、结构变形、表面处理和动平衡作为同一系统管理,才能让光电吊舱薄壁框架在减重的同时保持稳定转动与视轴精度。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱