微信同号扫码咨询
新能源汽车电驱逆变器中的SiC功率模块具有高功率密度和高开关频率,工作时产生的热量需要通过液冷底板迅速带走。底板一侧是模块安装面,另一侧布置蛇形流道、密封槽、进出液接口和紧固孔。加工不仅要控制尺寸,还要兼顾热接触、流阻和密封。如果安装面翘曲,导热界面会出现局部间隙;如果槽深或接口位置不稳定,则可能造成旁通、压降变化和泄漏。
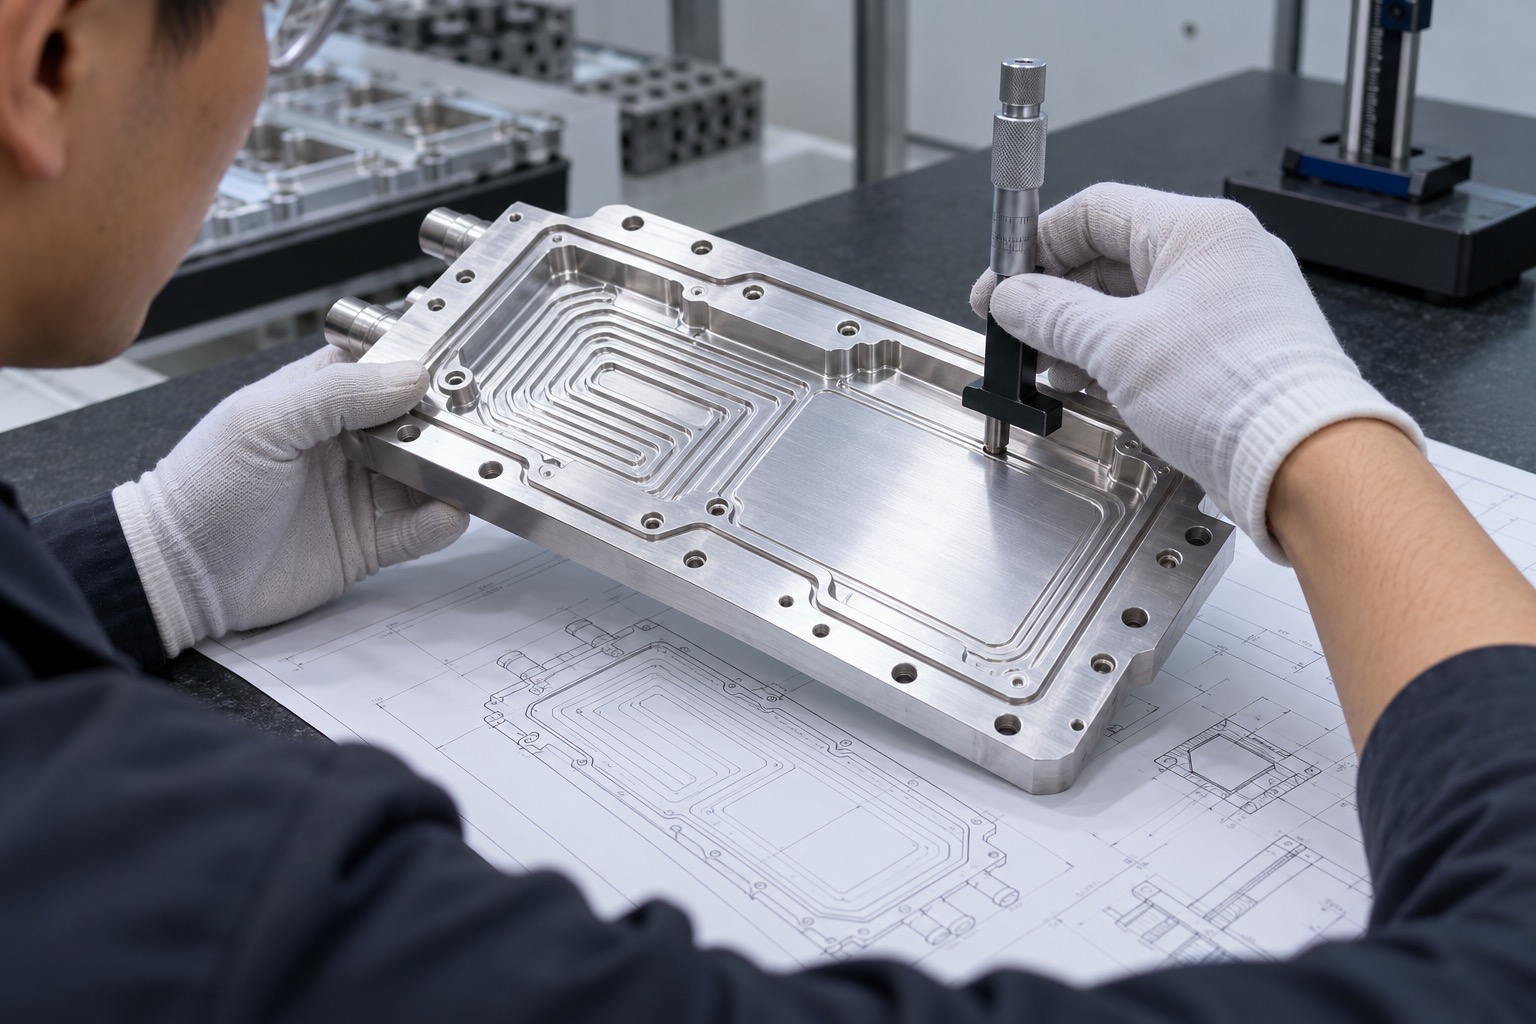
工艺评审应明确模块安装面、流道盖板面、密封槽和接口之间的关系,确认冷却液、工作压力、温度循环和允许漏率。模块安装面通常是主要平面基准,定位孔决定装配坐标,接口与流道需要完整连通。图纸应给出平面度、粗糙度、槽深和位置度,并说明检测状态及是否包含表面处理膜层。
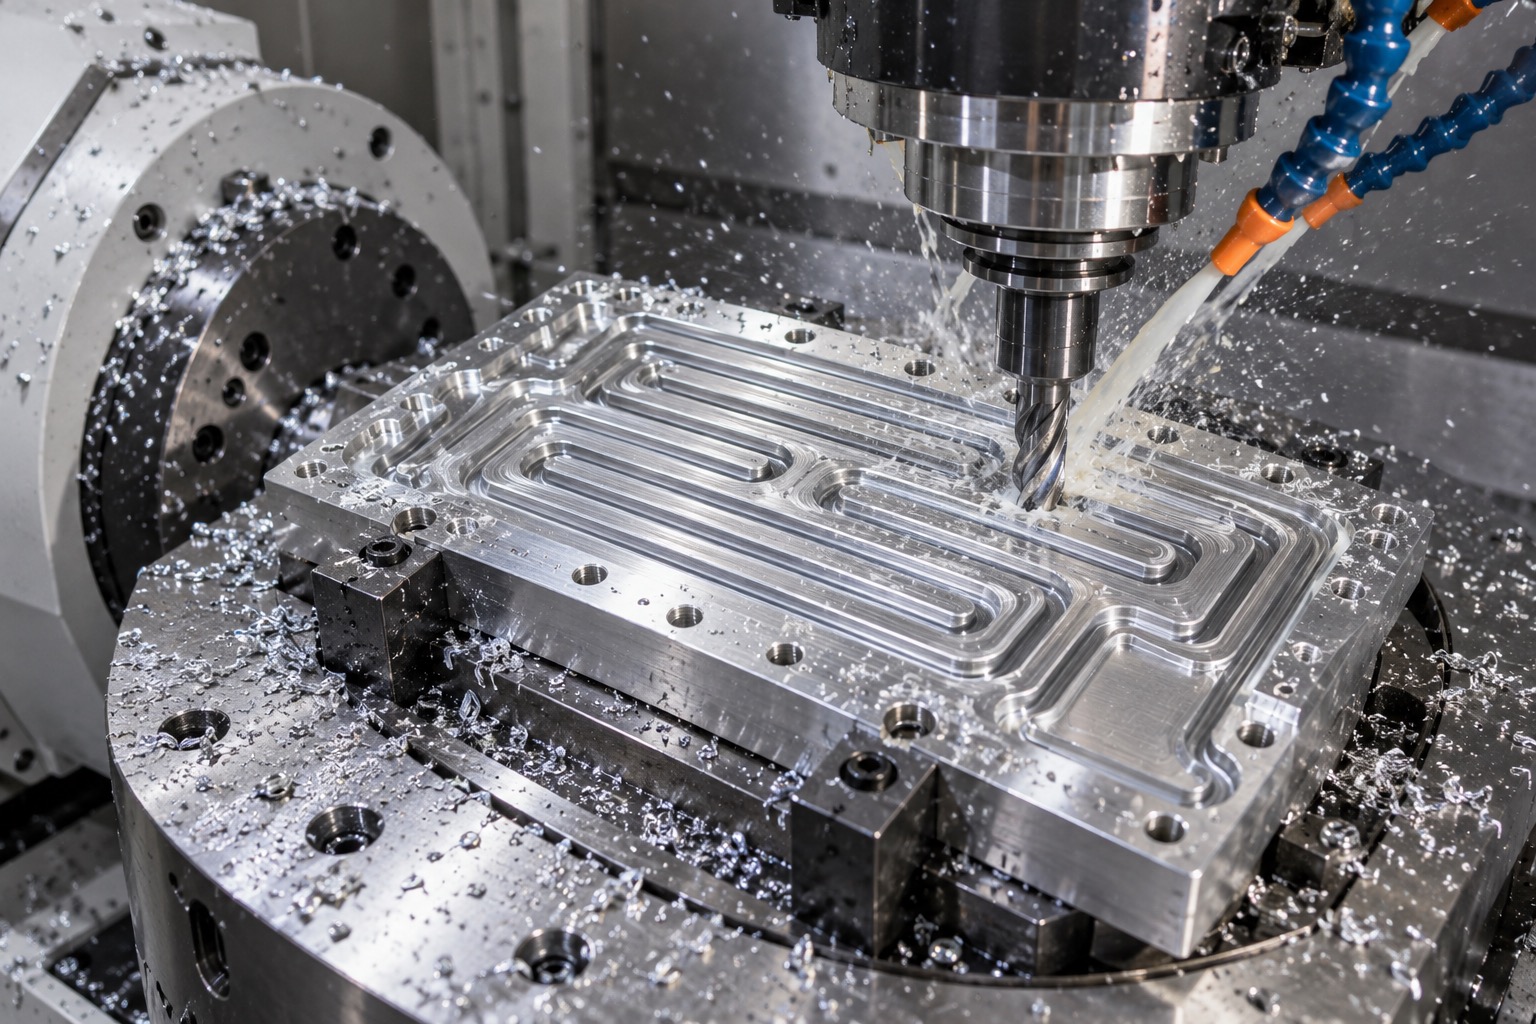
6061-T6板材在铣除大面积流道后,原有残余应力会重新分布。毛坯应选稳定状态材料,记录轧制方向并检查初始平面。粗加工时正反面交替、分层去量,保留均匀余量;流道侧完成粗加工后松夹并温度平衡,再重新建立精加工基准。夹具应均匀支撑厚实区域,避免把翘曲强行压平后加工。
蛇形流道的宽度、深度、转弯圆角和局部台阶会影响流量分配和压降。刀路采用稳定负载和连续走刀,转角区域避免停顿形成接刀痕。深槽加工应充分排屑,防止切屑二次划伤槽底。流道之间的隔墙厚度和局部薄区需要监控,避免刀具挠曲造成串流风险。首件可用深度测量或三坐标扫描多个截面。
密封槽不能只检查槽宽。槽深决定压缩量,底部粗糙度影响泄漏通道,圆角与接头位置则关系密封圈是否被挤伤。加工密封槽时使用锋利刀具和小余量精加工,进退刀避开关键直线段。槽内毛刺、刀痕和颗粒在装配前必须清除。若盖板采用焊接或钎焊,工艺评审还要预估热变形和焊后清理。
流道、侧接口和大部分孔系完成后,底板结构更接近最终状态,此时再精加工模块安装面更有利于控制平面度。切削前复核零件自由状态和温度,采用均匀支撑、低夹紧力和连续刀路。刀具接刀、主轴热伸长和冷却液温度都会影响微米级平面,应在稳定条件下完成并充分恒温后检测。
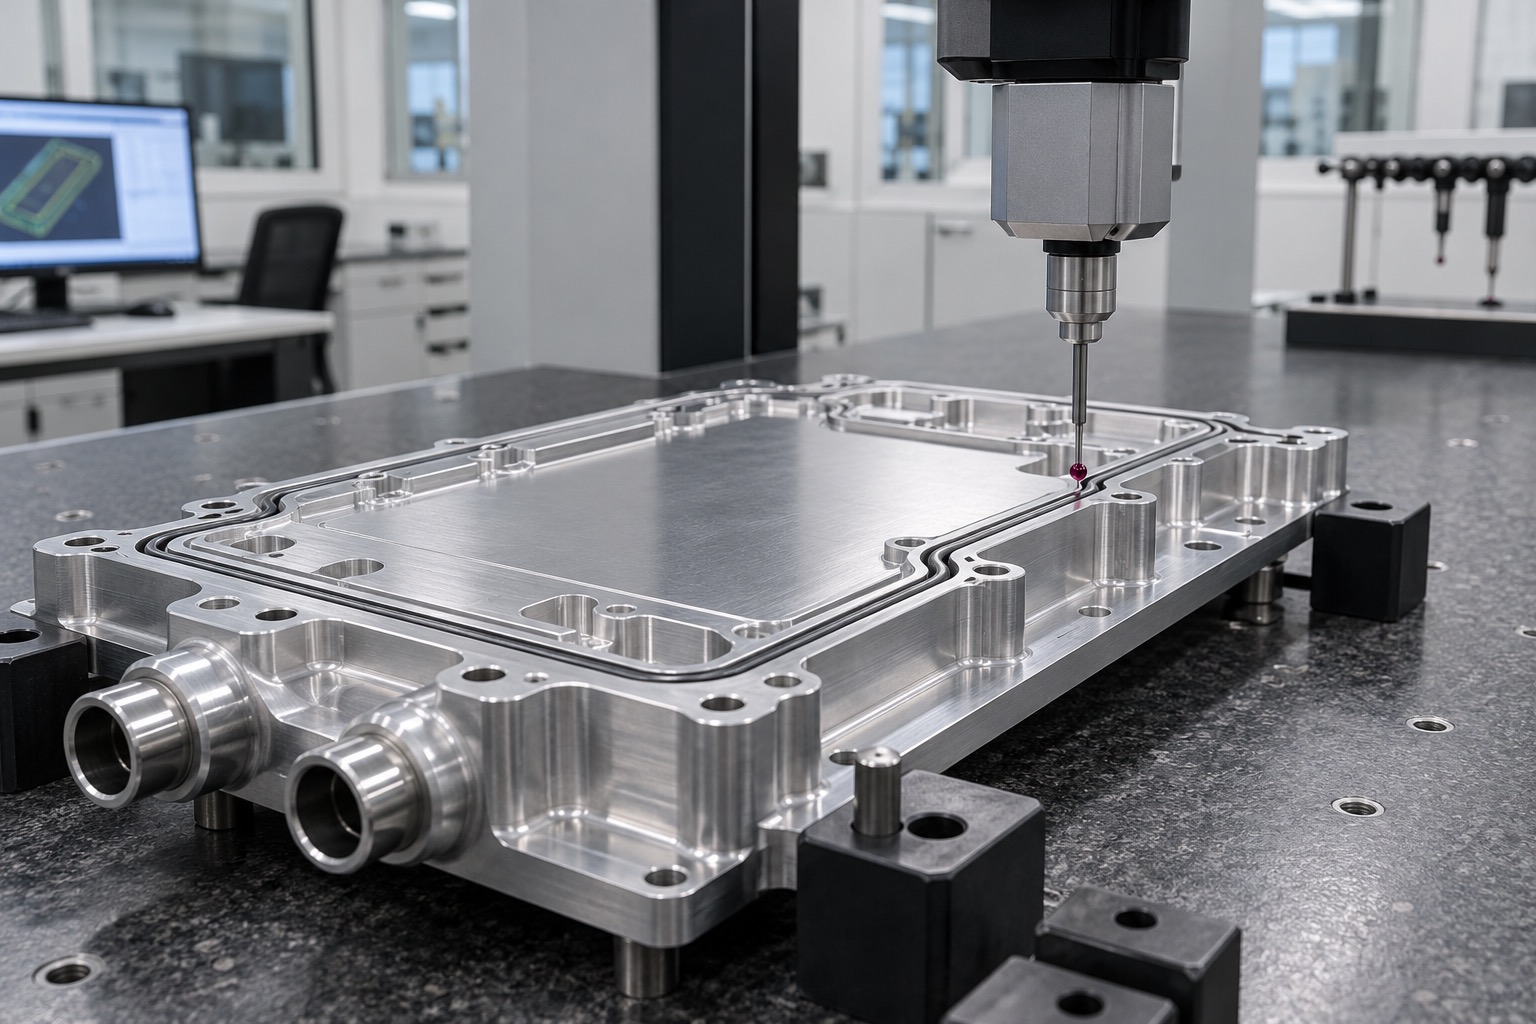
三坐标采点覆盖模块安装面边缘、中心和螺钉附近区域,并以定位孔建立坐标评价密封槽与接口位置。槽深应在多个直线段和转角测量,粗糙度按功能方向检查。螺纹孔和接口还要确认有效深度、垂直度与无毛刺状态。表面处理前后均需复测关键尺寸,防止膜层或挂具影响装配。
尺寸合格后按规定介质、压力和保压时间进行泄漏测试,复杂流道可同时检查压降和流量分配。样件阶段宜在温度循环后复测平面度和泄漏,观察材料应力、密封圈和接口的综合变化。每批记录材料、程序、刀具、尺寸、清洗和测试结果。把应力释放、流道一致性、密封槽、后段精加工与泄漏验证连成闭环,才能稳定支撑SiC模块的热管理与长期可靠性。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱