微信同号扫码咨询
卫星推进系统中的微型阀座尺寸不大,却可能同时承担密封、节流、定位和连接功能。零件常见材料为Inconel 718等镍基高温合金,结构包含内锥面、微小流孔、外螺纹和薄壁台阶。真正决定性能的并非某一个直径,而是密封锥面相对阀芯轴线的位置、微孔流通能力、接触带状态和清洁度。要获得可重复的批次质量,需要把工艺基准、刀具寿命、去毛刺和检测方法从首件阶段就明确下来。
阀座的定位外圆或螺纹负责装配,内锥面负责密封,微孔负责介质通过。这些特征通常应围绕同一功能轴线建立工艺路线。若密封面在一次装夹中完成,而微孔和螺纹经过多次转换基准,尺寸可能分别合格,但装配后仍会出现接触带偏移或流量差异。因此应在工艺评审中明确主基准、辅助基准和不可重复装夹的关键特征,尽量把定位外圆、密封锥面和中心孔安排在同一夹持体系内。
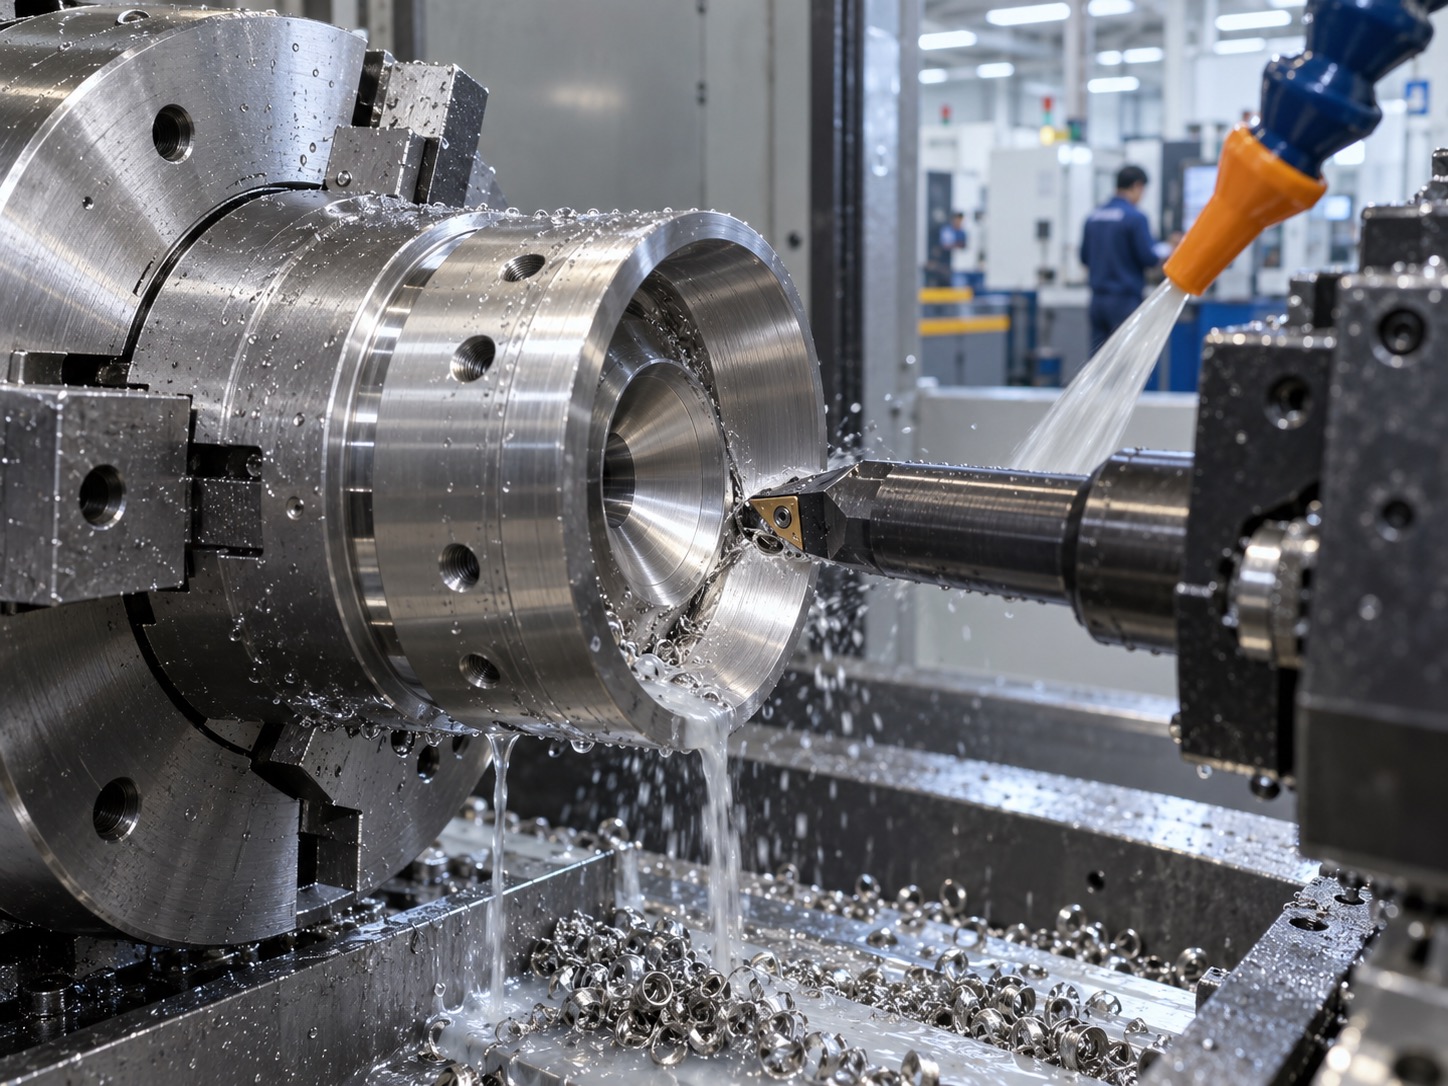
Inconel 718切削时热量集中、刀具磨损快,轻微擦削也会形成加工硬化层。后续刀具再进入硬化区域,容易出现崩刃和尺寸突变。加工应保持刀具锋利和稳定进给,避免在同一位置停顿;粗加工保留均匀余量,半精加工修正形位,密封锥面最后采用专用刀具完成。冷却液要准确覆盖切削区,及时带走热量和细小切屑。
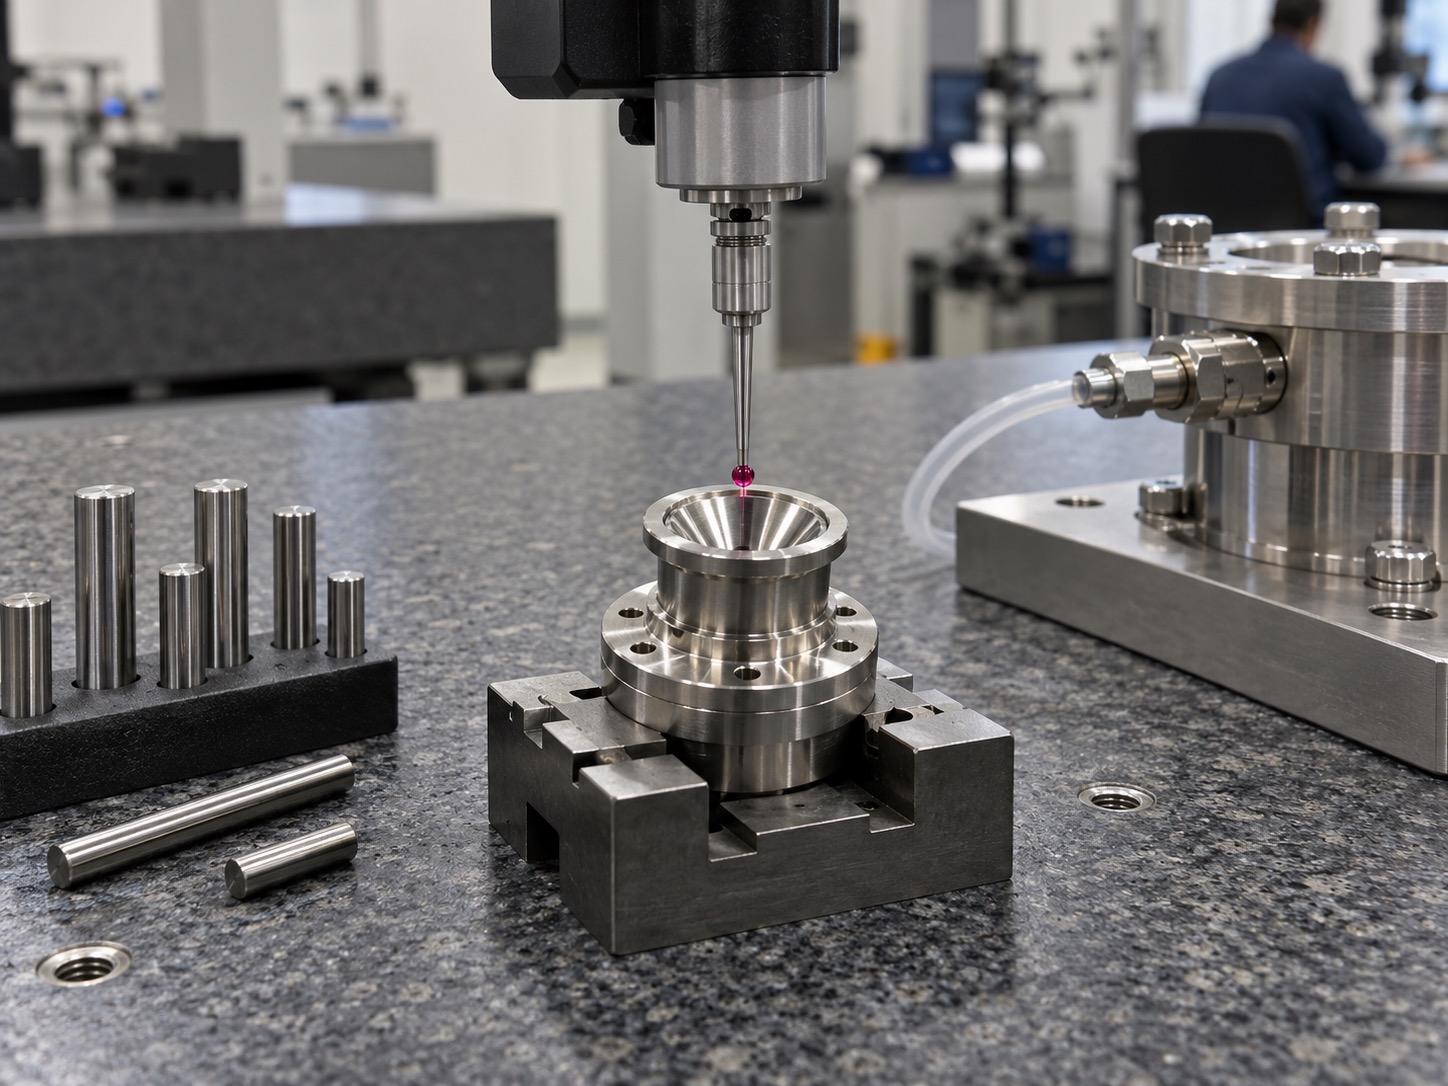
只标注粗糙度不足以完整定义密封质量。锥角误差会改变接触带宽度,圆度误差可能形成局部泄漏通道,刀纹方向和振动纹也会影响实际密封。精加工前应确认刀尖圆弧和补偿值,并通过试切建立稳定参数。对于要求较高的项目,可使用轮廓仪测量锥角和母线形状,使用圆度仪检查截面误差,并通过着色接触、气密或氦检等方式验证功能。
微孔直径虽小,但入口圆角、出口毛刺和孔壁附着物都会改变流量。钻削前需保证定位面和中心位置稳定,选用适合长径比的刀具,并控制啄钻节奏和排屑。交叉孔相贯处尤其容易留下翻边,不宜依靠人工随意扩大倒角。可采用受控机械去毛刺、磨粒流或其他经验证的工艺,并通过内窥、放大影像和通针检查确认没有残屑和异常毛刺。
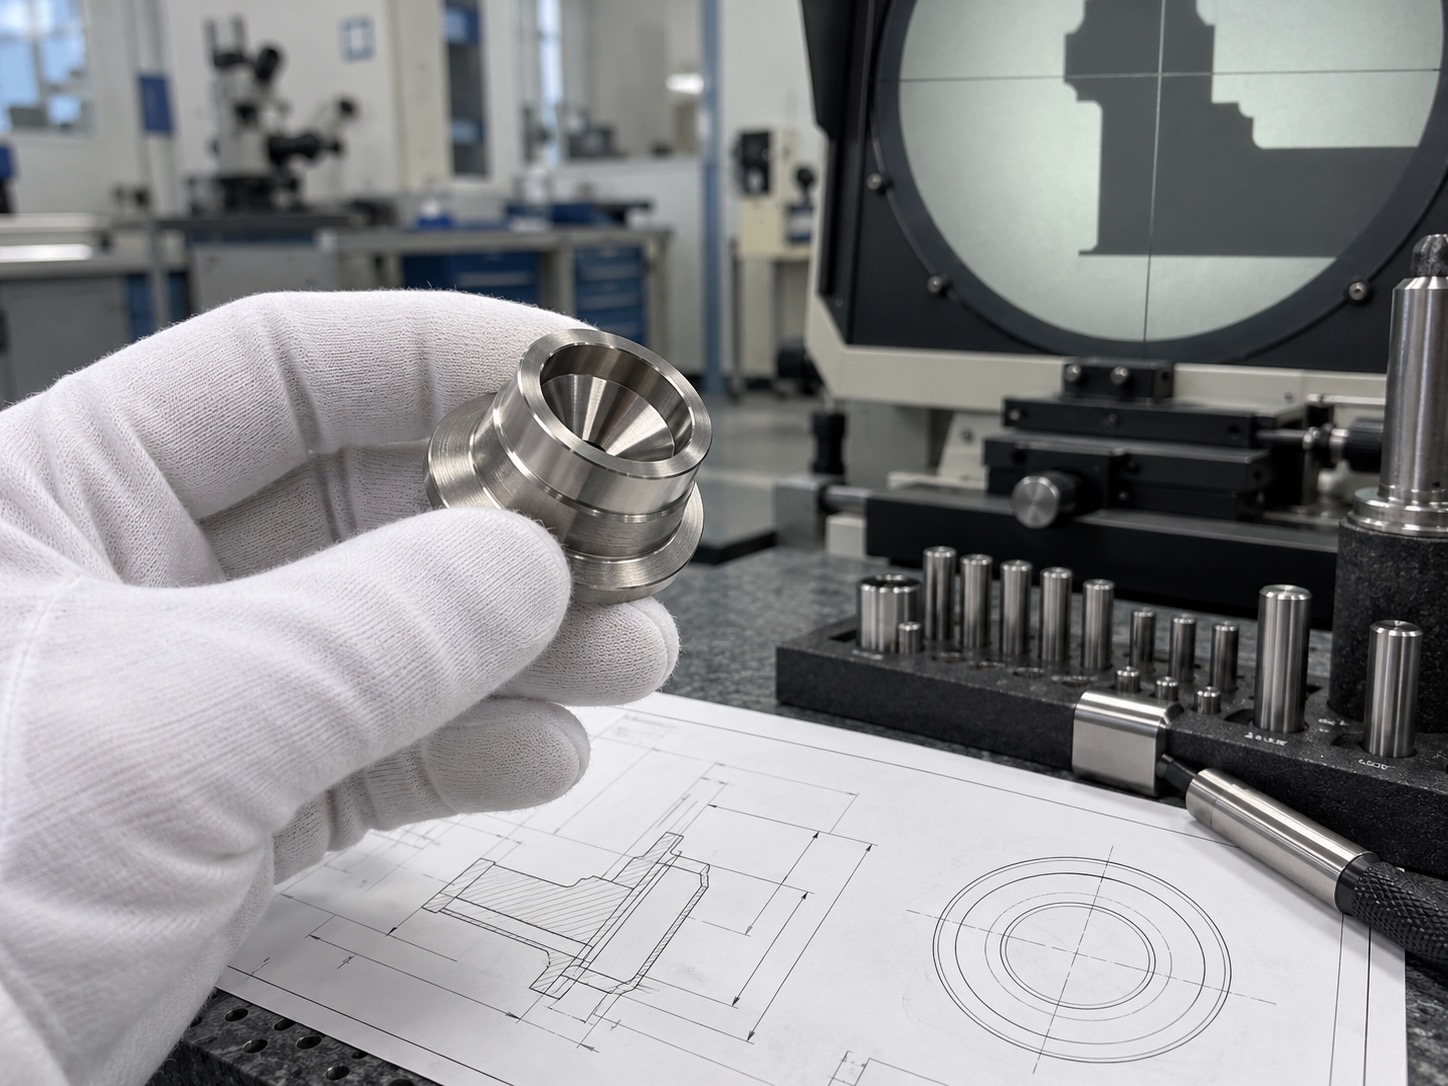
几何检测包括定位直径、螺纹、锥角、圆度、同轴度和微孔位置;功能检测则关注密封接触、泄漏率或流量。三坐标适合建立特征位置关系,轮廓仪和圆度仪更适合分析锥面细节,影像仪及针规可辅助微孔确认。检测程序、装夹姿态和温度需要固定,否则微型零件容易因测量力或基准差异产生不必要的争议。
流体控制零件对颗粒和残留物敏感。切削液、研磨介质、毛刺和纤维都可能进入微孔或密封面。建议在关键工序之间安排清洗,完工后采用兼容材料的超声清洗和过滤漂洗,并在洁净区域干燥、检查和包装。检测治具和转运盒也应保持独立清洁,避免已清洗零件再次受到污染。
卫星推进零件常处于研发迭代阶段,图纸版本、材料批次和功能要求可能变化。首件阶段应记录毛坯状态、刀具批次、切削参数、测量程序和清洗方法,并将几何结果与密封或流量结果关联。设计确认后再冻结关键参数,比单纯依赖终检更能降低后续批次波动。
微型阀座的制造质量,本质上是统一轴线、稳定锥面、可控微孔和洁净交付共同作用的结果。北京地区航空航天研发单位在选择加工供应商时,应重点确认其高温合金经验、微小特征检测能力和过程记录,而不只是比较单件价格。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱