微信同号扫码咨询
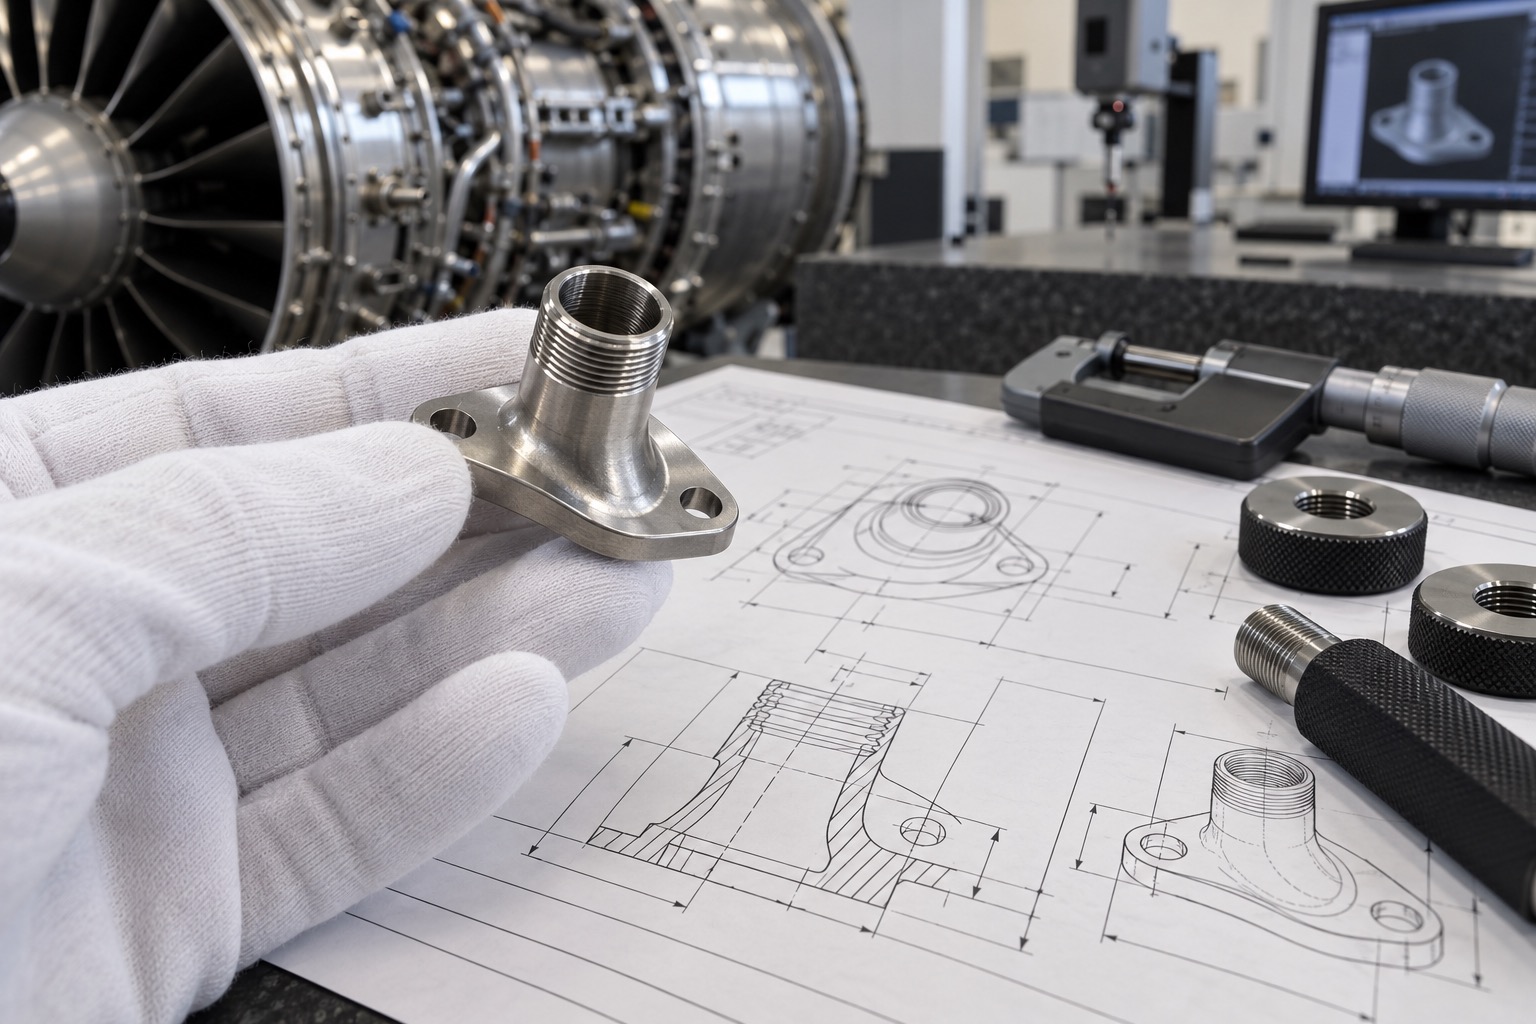
航空发动机温度传感器安装座位于高温、振动和有限空间环境中,需要可靠固定传感器并保持密封。此类零件常采用GH4169镍基高温合金,结构包含曲面法兰、安装孔、薄壁螺纹颈部和细长传感器通孔。材料难加工与结构弱刚性叠加,使螺纹变形、出口毛刺和刀具磨损成为主要风险。
安装座装机时通常由法兰面和安装孔定位,传感器则通过中心孔或螺纹轴线工作。工艺设计应让这些功能要素在同一基准链中完成。五轴加工可以减少重复装夹,但仍需明确首基准和复测位置,避免曲面外形找正把误差传递到螺纹轴线。
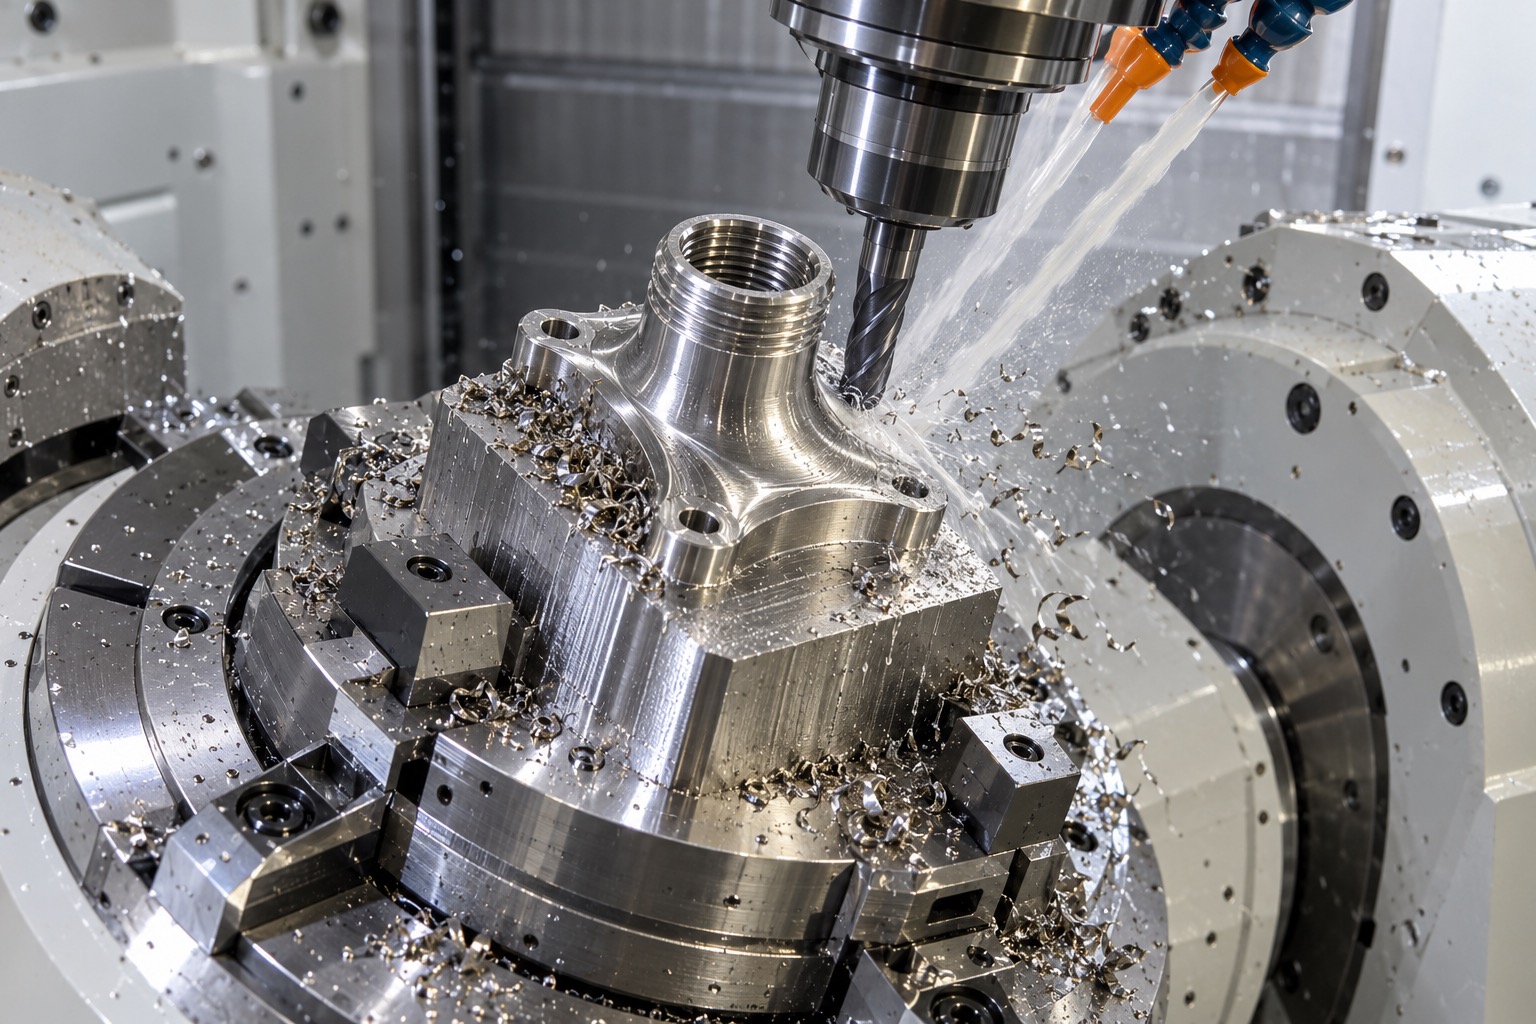
GH4169导热性较低,切削热集中且材料容易加工硬化。刀具必须保持锋利并采用稳定进给,避免在表面反复擦削或停顿。高压冷却有助于排屑和降低刀尖温度,粗精加工分开可以防止磨损刀具直接承担最终表面质量。
若过早把颈部加工到薄壁状态,后续铣法兰、钻孔和螺纹都会引起振动或夹紧变形。较稳妥的顺序是先保留临时壁厚完成主要外形与孔系,再以小切深加工内孔和外圆,最后完成螺纹。夹具接触位置应避开薄壁和密封功能面。
螺纹车削或铣削应根据壁厚、规格和刀具可达性选择。除了通止规,还要关注牙型表面、有效长度、收尾位置和螺纹轴线相对法兰的位置。量规通过但局部牙顶有撕裂或毛刺,仍可能在反复装配时产生咬合和碎屑。
传感器通孔、侧孔或交叉孔出口空间小,普通手工工具难以稳定到达。设计工艺时应预判毛刺方向,优化钻削顺序与出口支撑,并使用专用微型倒角、磨粒流或受控去毛刺方法。所有处理都不能扩大孔径或损伤密封边缘。
高温合金加工中,刀具磨损会逐步改变孔径、螺纹中径和表面粗糙度。即使是小批量生产,也应设定刀具使用件数、磨损观察点和补偿规则。对关键刀具保留首件与末件数据,可以判断一批零件是否处于稳定加工窗口。
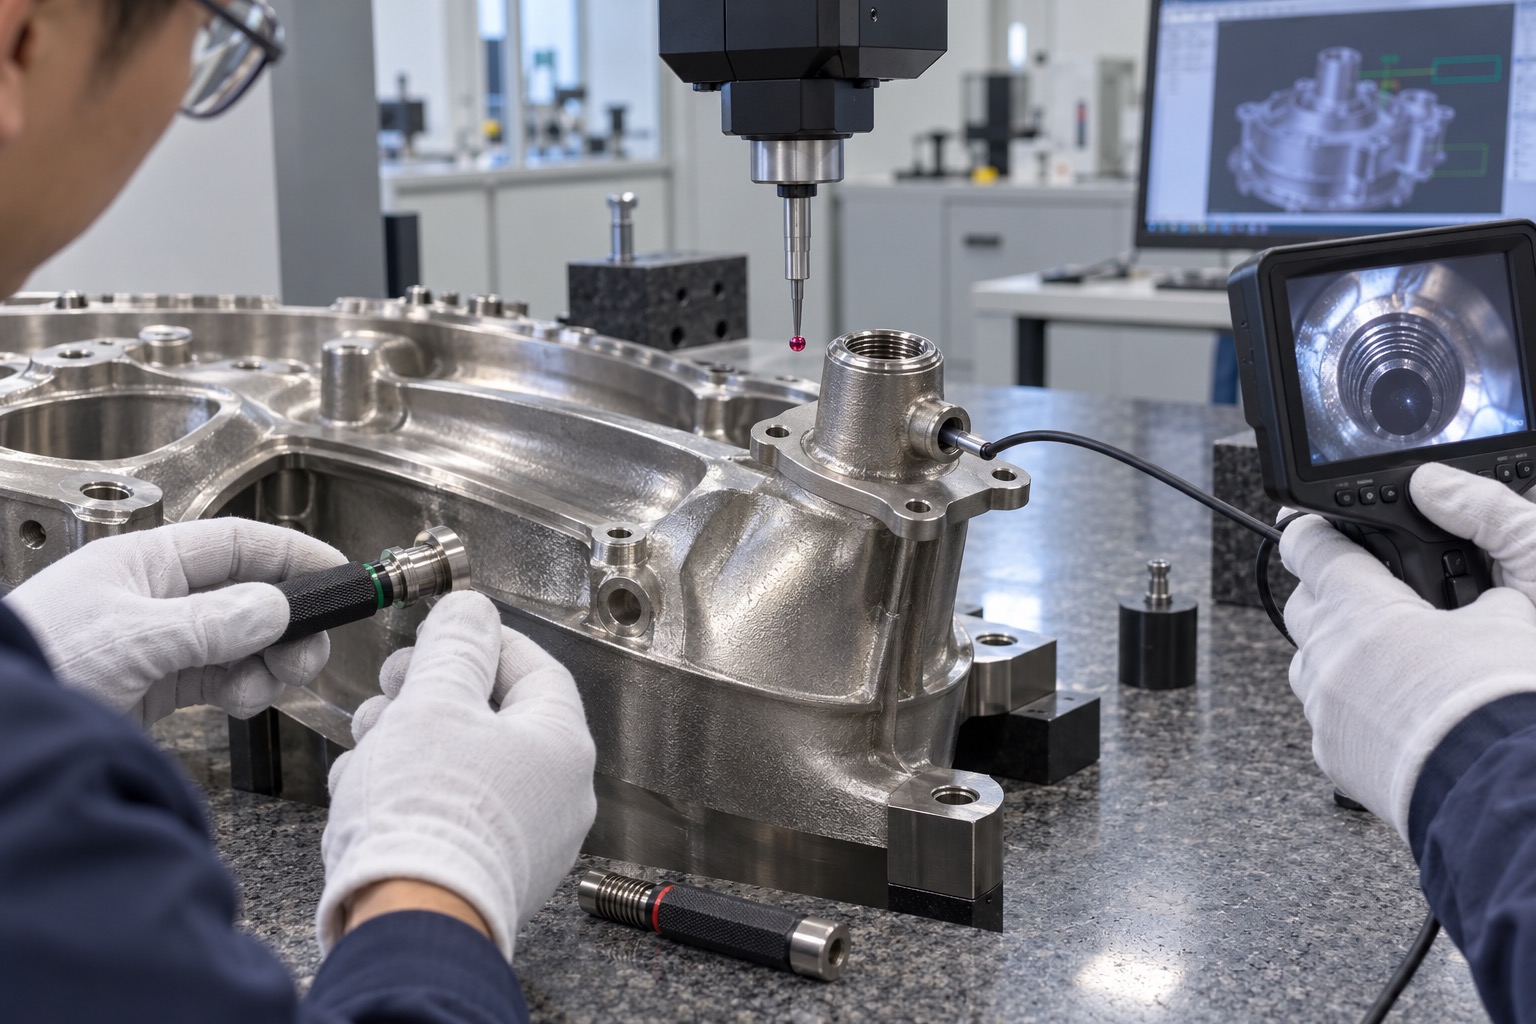
三坐标用于检查法兰轮廓、孔位和轴线关系,螺纹采用匹配量规或中径方法验证。细孔和交叉区域应通过内窥镜、通针或流量方法确认通畅与毛刺状态。必要时增加密封或装配试验,避免只凭可见外观判断内部质量。
高温合金细屑可能滞留在微孔和螺纹根部,交付前要进行定向冲洗、超声清洗和无纤维包装。材料炉批、程序版本、刀具寿命、量规编号和关键检测结果应与零件批次关联,为研发验证和后续复购提供依据。
研发图纸若在薄壁根部设置过小圆角、在深孔末端安排无法接近的倒角,或同时要求所有表面达到极严粗糙度,会明显增加刀具风险和检验成本。加工前由设计、工艺和检测共同确认功能关键区,可在不改变性能的前提下优化刀具可达性、毛刺出口和测量基准。
航空发动机传感器安装座的制造,需要同时管理材料加工硬化、薄壁刚性、螺纹完整性和不可见毛刺。把内部检查与功能装配纳入首件流程,才能让高精度数据真正转化为热端环境中的可靠连接。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱