微信同号扫码咨询
工业机器人更换夹爪、焊接工具或检测末端时,快换接口需要让工具回到稳定位置。定位盘通常集成安装端面、中心孔、定位孔和锁紧配合特征,单个尺寸看似简单,组合误差却会传到末端工作点。对研发和小批量项目,制造评审应同时关注端面跳动、孔系位置及实际拆装后的重复性。
安装螺栓主要负责连接,定位孔、锥面或其他配合特征决定相对位置,锁紧机构则提供预紧力。工艺人员需要根据设计图明确各自功能,不能把所有孔都当成普通安装孔。对于中心穿线和气路通道,还应检查它们是否削弱定位区域刚性。
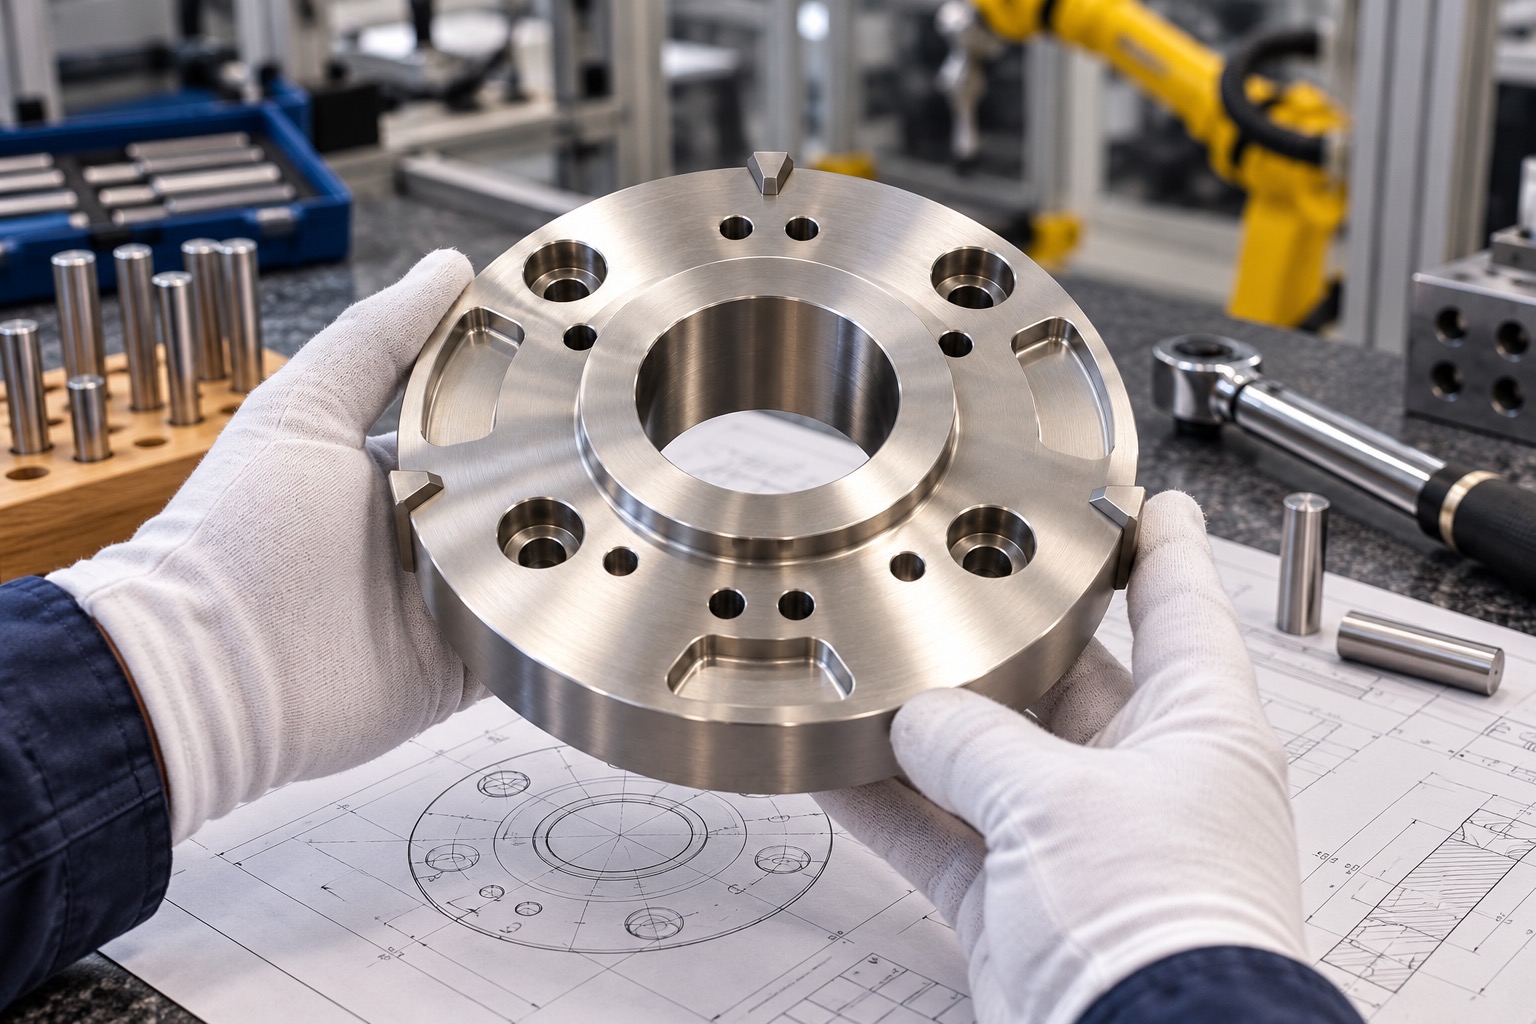
快换定位盘与图纸核对场景示意(AI生成)。
采用17-4PH时,应在采购阶段明确材料交付状态和最终热处理要求。若粗加工与精加工之间安排热处理,需要为配合孔、定位面和端面保留可修正的余量,并在热后重新检查变形。不能直接沿用不同材料或不同状态零件的参数与余量。
定位盘应以实际装机的主端面与中心轴线组织加工和检测。车削完成端面后,铣削工序通过可靠的基准孔或定位台阶找正;精密孔系尽可能在一次装夹下加工。反复依靠外圆毛坯找正,会使孔距看似正确却整体偏离装配轴线。
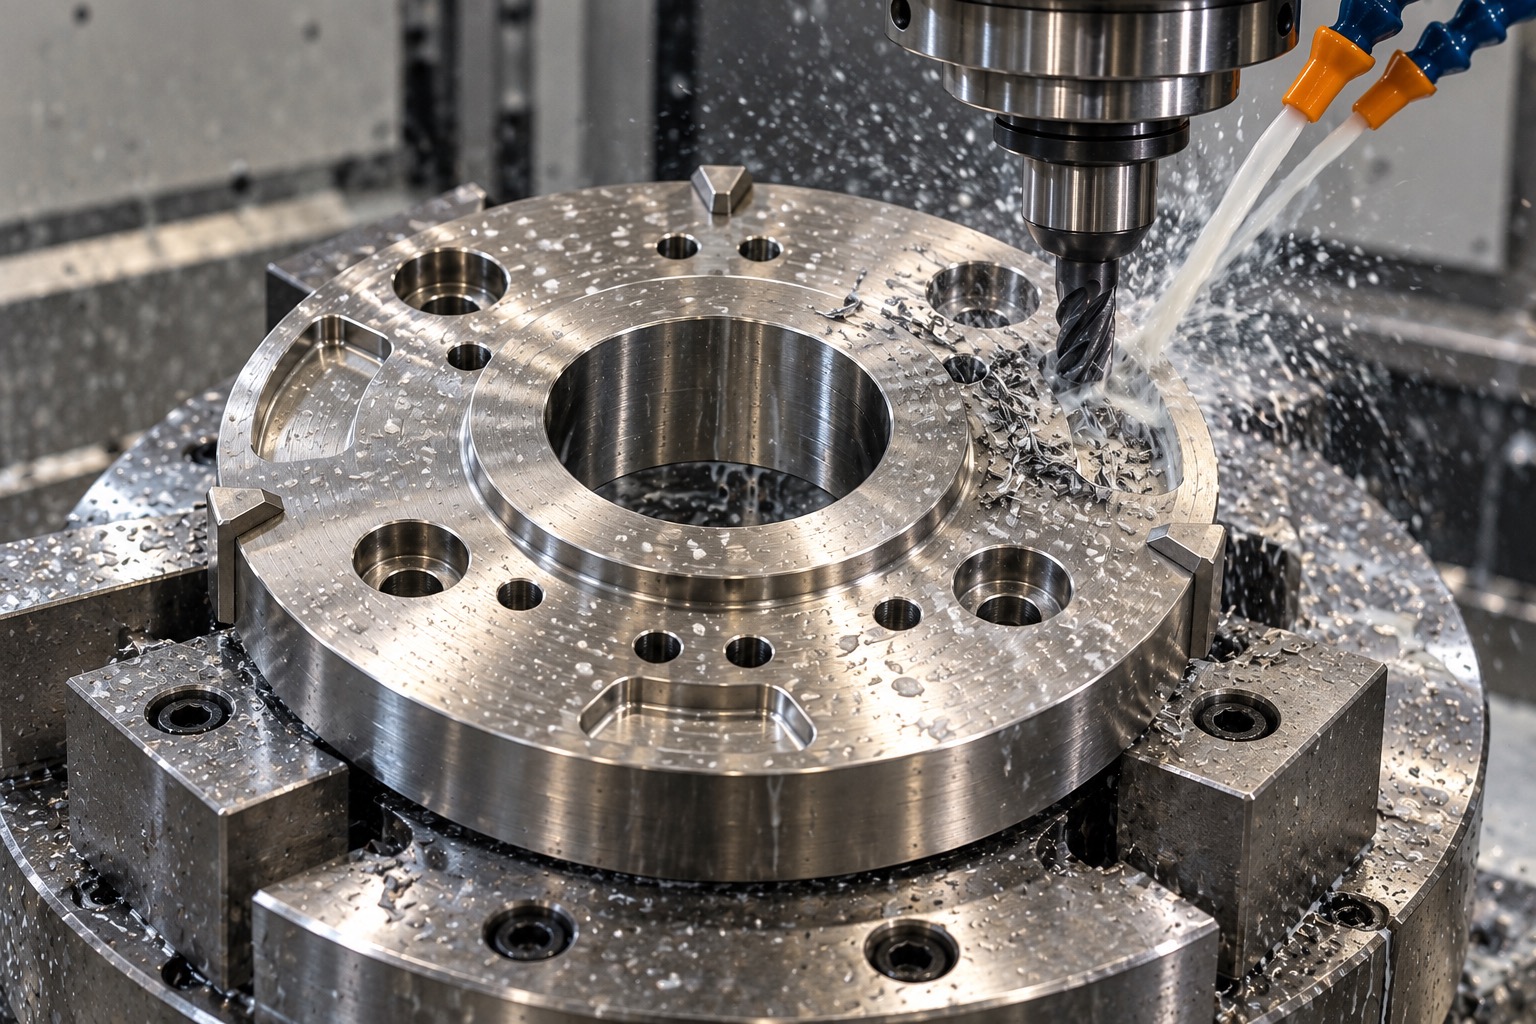
定位面与孔系精加工场景示意(AI生成)。
检验端面跳动前,应明确测量轴线、支承位置和测量半径。相同的角度误差在不同半径处会产生不同读数,随意更换测点难以比较批次。装夹过程中还要清理接触面,避免夹具毛刺、铁屑或过大压紧力把装夹误差误判为零件误差。
定位孔需要同时控制孔径、位置、方向和表面状态,具体采用精镗、铰削或其他工艺应按结构评审。孔口倒角应与定位销匹配,避免尖边刮伤配合件。对淬硬或经过特殊处理的表面,还要确认处理前后的尺寸变化及后续修整方法。
端面局部高点、接刀痕和孔边毛刺都会改变接触位置,导致锁紧后轻微倾斜。可以结合平面度、粗糙度与接触检查评价定位面,去毛刺时避免无控制地磨圆基准边。出货包装也应保护定位面,防止运输磕碰破坏已完成的精度。
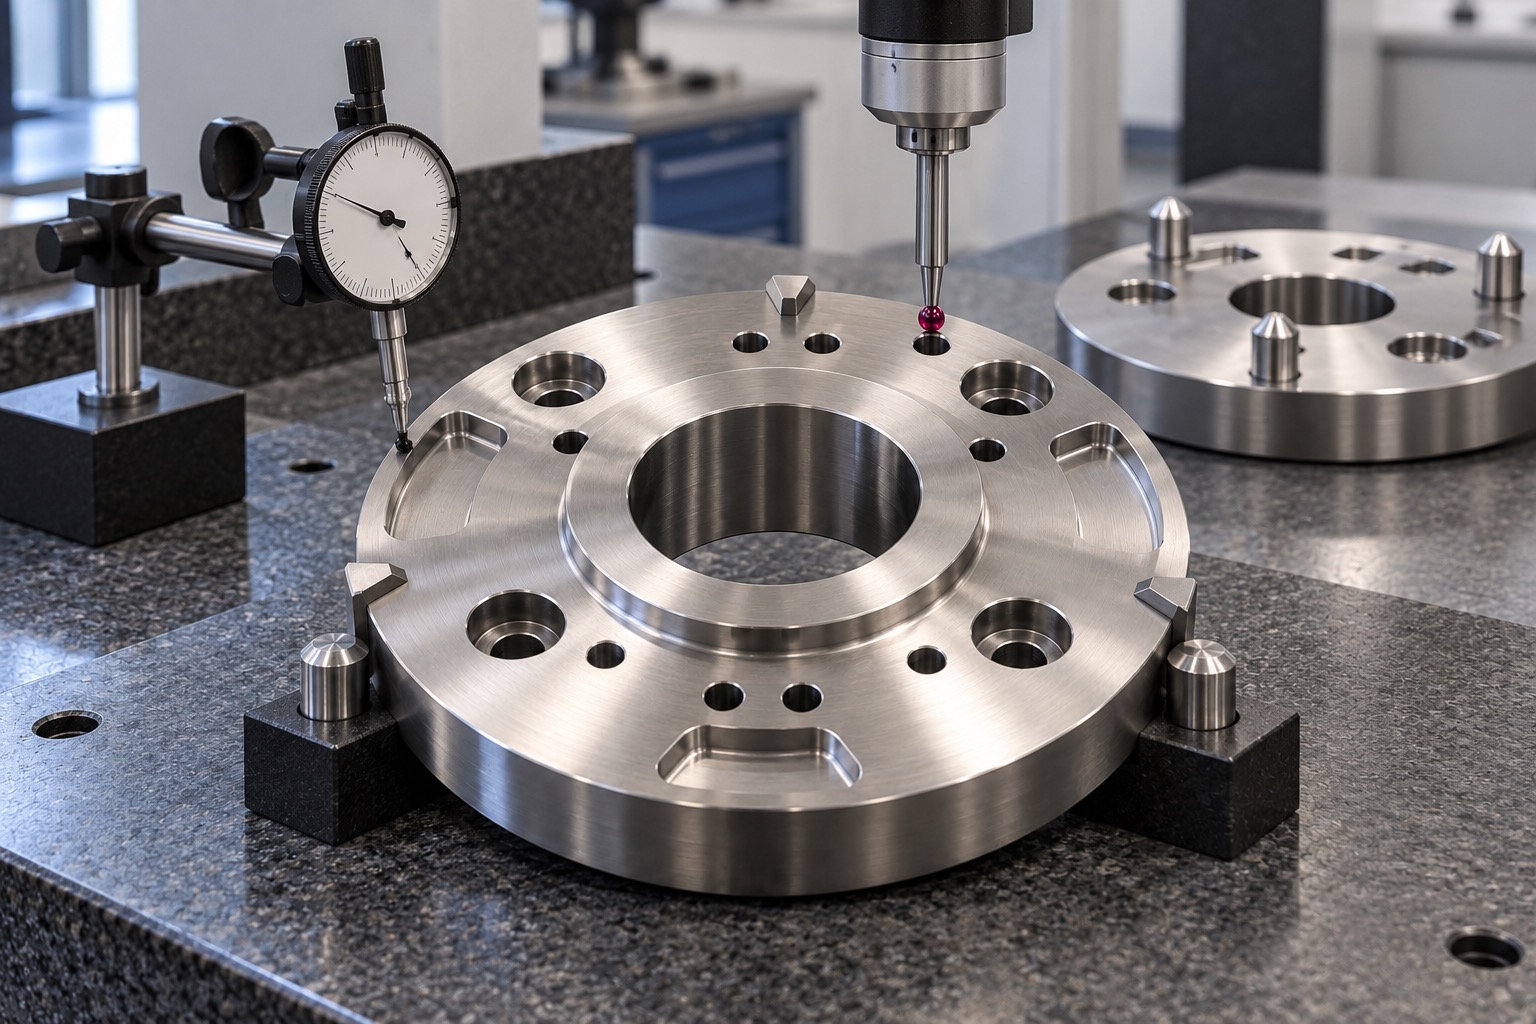
三坐标与端面跳动检测场景示意(AI生成)。
重复定位不能仅由单件尺寸报告推算,需要使用明确的配对件,规定锁紧扭矩或压力、拆装次数和测量点。试验时分别记录各方向位置变化,并区分零件配合误差、锁紧机构间隙和夹具本身重复性。末端伸出较长时,还应按真实测点位置评价结果。
同系列定位盘可能只差孔型、角向或线缆窗口,却不能共用未确认的程序补偿。每个图号应保存材料状态、热处理批次、基准方案、关键尺寸和配对记录。首件通过后固化检验清单,可以降低后续少量复购时重新找正和重复试装的成本。
客户可同时提供定位盘与配对件图纸、工作姿态、末端负载及关键测点要求,由制造与检测人员共同评审。对仅验证装配的样件和需要验证长期换装稳定性的样件,应采用不同检验深度,让加工投入与研发阶段相匹配。
频繁更换工具时,定位面可能混入微小切屑或附着油膜,检验人员应记录清洁方式与接触状态。若测试出现偶发偏差,可在清洁、重新锁紧后进行对比,并保留异常位置数据,帮助区分零件几何误差与使用条件影响。对已经确认的配对件应做好标识和防磕碰包装,复验时使用相同基准与测量程序,减少人为差异。
机器人快换定位盘的质量来自完整基准链和受控的装配条件。将材料状态、端面、孔系和配对测试一起管理,才能使加工精度转化为换装后的实际稳定性。
177-5111-8438
24小时服务热线
扫码添加微信备注"公司+姓名"
tanghangyun@oemach.com
邮箱