产品详情
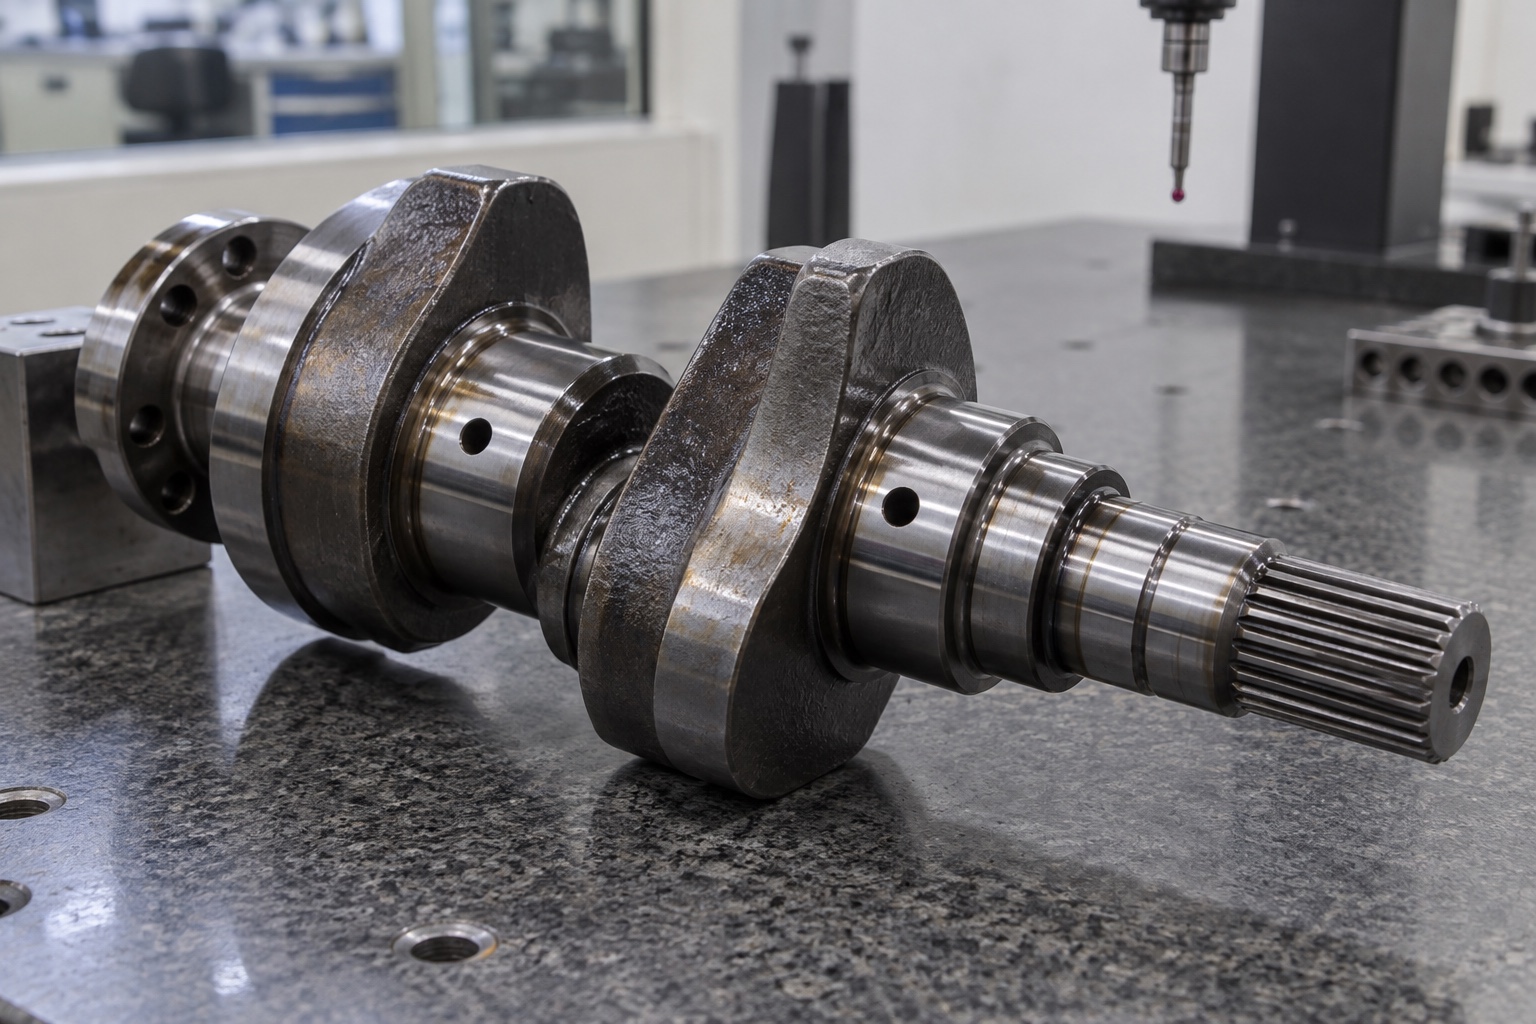
RV减速器偏心轴用于驱动摆线轮形成精确偏心运动,是机器人关节传动中的高载荷轴类零件。结构通常包含多段轴颈、两组偏心圆、花键或键位、油孔和定位肩,偏心量及相位误差会直接影响传动平稳性与啮合载荷。
材料采用40Cr,经调质或局部表面强化后兼顾强度、韧性和耐磨性。我们结合北京科研与自动化设备项目的小批量特点,安排车削、热处理、中心孔修研、偏心磨削和综合检测路线。
加工能力
支持数控车削、车铣复合、偏心加工、花键与油孔、热处理后精磨和超精加工。可检测偏心量、相位角、轴颈圆度与圆柱度、同轴度、端面跳动、硬度和表面粗糙度,并输出关键尺寸记录。
适用场景
适用于工业机器人RV减速器、重载关节模组、自动化转台和高刚性精密传动机构中的偏心轴与曲柄轴零件。
如何下单
1. 发送2D图纸、3D模型或样件照片,说明材料、数量、表面处理、关键公差和使用场景。
2. 工程师评估结构、装夹、刀具、检测和交期,给出加工方案与报价。
3. 确认报价后安排打样或批量生产,完成后按要求检测、清洁、包装并发货。
4. 咨询电话:17751118438。
常见问题
问:偏心量如何保证一致?
答:以稳定中心孔或主轴颈为统一基准,偏心段在专用夹具或数控偏心工艺中加工,并通过三坐标或专用量仪复核。
问:热处理后为什么还要修研中心孔?
答:热处理可能使中心孔和轴线发生变化,修研后重新建立磨削基准,可降低后续轴颈跳动。
问:40Cr偏心轴是否必须磨削?
答:关键轴承配合面和高精度偏心圆通常需要热处理后磨削,其他表面是否磨削应依据公差、粗糙度和成本评审。
问:能否加工花键和交叉油孔?
答:可以,需结合花键标准、刀具空间及油孔出口位置规划工序,并重点处理交叉孔毛刺。
问:是否支持机器人研发小批量?
答:支持单件试制和小批量,可保留夹具、补偿与检测程序,便于后续设计迭代和复购。
 北京精工制造