产品详情
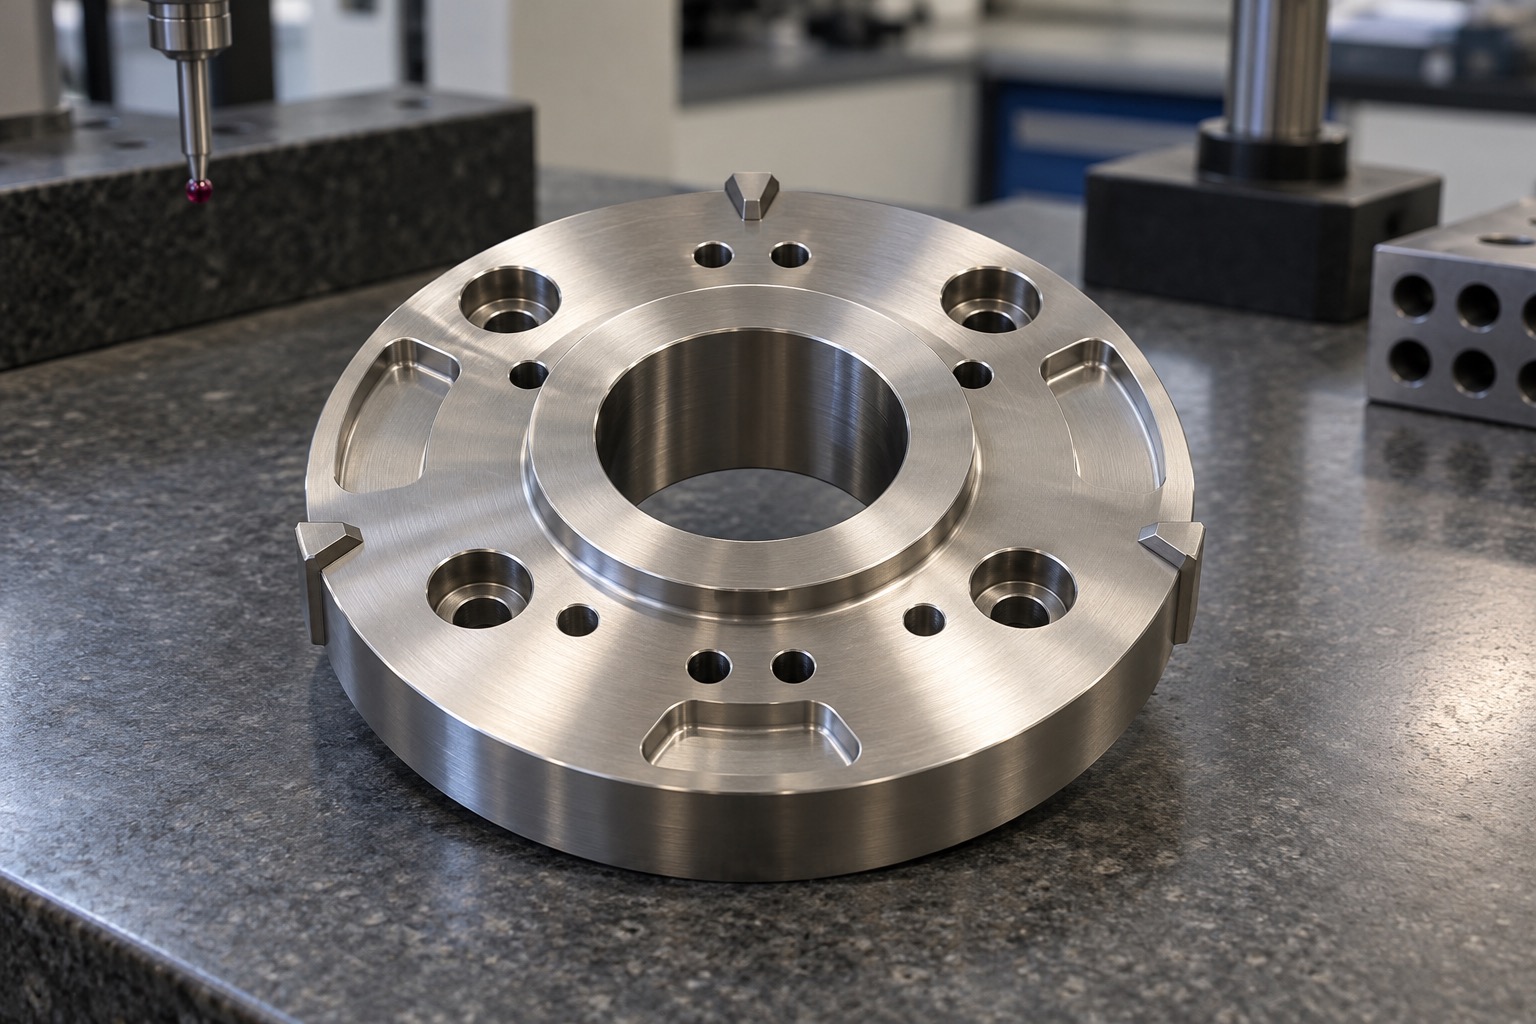
该定位盘用于工业机器人末端快换接口的安装与定位,采用17-4PH沉淀硬化不锈钢,结构包含中心通孔、阶梯配合面、定位孔、沉孔及局部限位特征。具体配合形式和承载要求根据机器人接口及末端工具图纸确定。
加工路线结合材料交付状态与最终热处理要求制定,先建立安装面和中心基准,合理保留孔与端面的精加工余量,再完成定位特征及终检。关键工序采用统一找正方法,减少换面与热处理造成的基准偏移。
可围绕定位孔位置、配合尺寸、端面跳动和装配接触情况形成检验记录;重复定位性能通过双方确认的配对件、锁紧方式和测试程序验证。图片为结构示意,实际按图加工。
加工能力
支持不锈钢机器人接口盘、定位法兰和连接座的车铣复合、精密孔系加工及三坐标检测。可在DFM阶段评审热处理余量、表面处理影响、装夹基准和专用检具要求。
适用场景
适用于工业机器人焊接、搬运、装配、检测等末端工具接口,以及需要频繁换型的自动化夹具与研发工装。
如何下单
1. 发送2D图纸、3D模型或样件照片,说明材料、数量、表面处理、关键公差和使用场景。
2. 工程师评估结构、装夹、刀具、检测和交期,给出加工方案与报价。
3. 确认报价后安排打样或批量生产,完成后按要求检测、清洁、包装并发货。
4. 咨询电话:17751118438。
常见问题
问:定位盘需要先热处理再精加工吗?
答:应按材料状态、强度要求和精度评审路线,可先粗加工预留余量,再在约定热处理后完成关键面与孔。
问:孔径合格为什么还可能装配不顺?
答:还需检查孔位、轴线方向、基准平面、倒角及配对件状态,不能只看单个孔径。
问:能否检测重复换装后的定位变化?
答:可使用专用配对检具,在明确锁紧条件和测量位置后开展多次拆装记录。
问:可以按现有快换接口改制吗?
答:支持依据接口图纸与配合件评审,涉及受力、锁紧和安全要求的变更需由设备设计方确认。
问:少量不同孔型能否混合试制?
答:可以按图号分别建立程序和检验项目,适合末端工具研发阶段的多品种小批量需求。
 北京精工制造